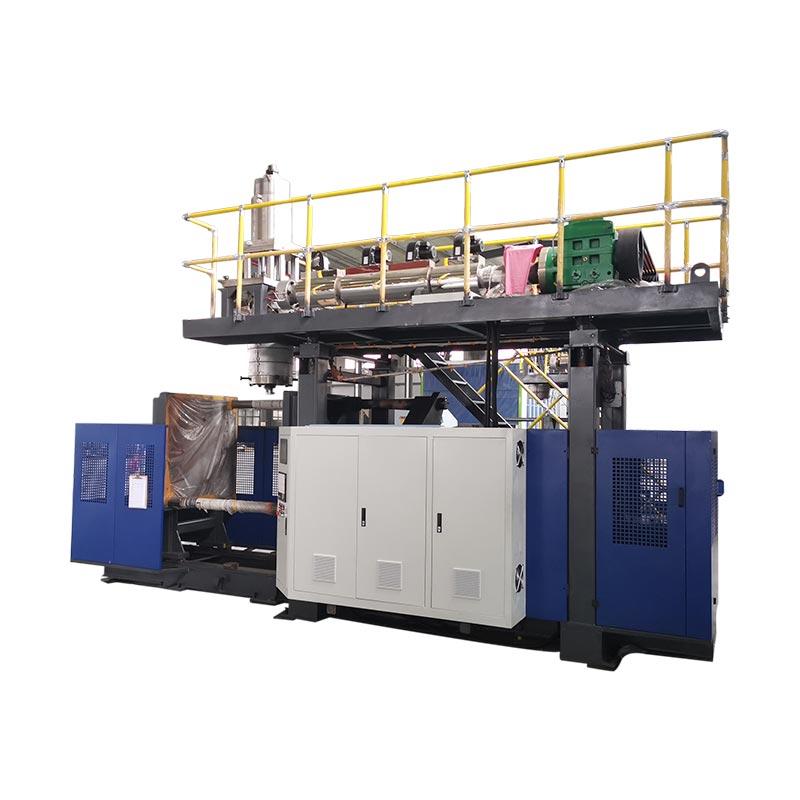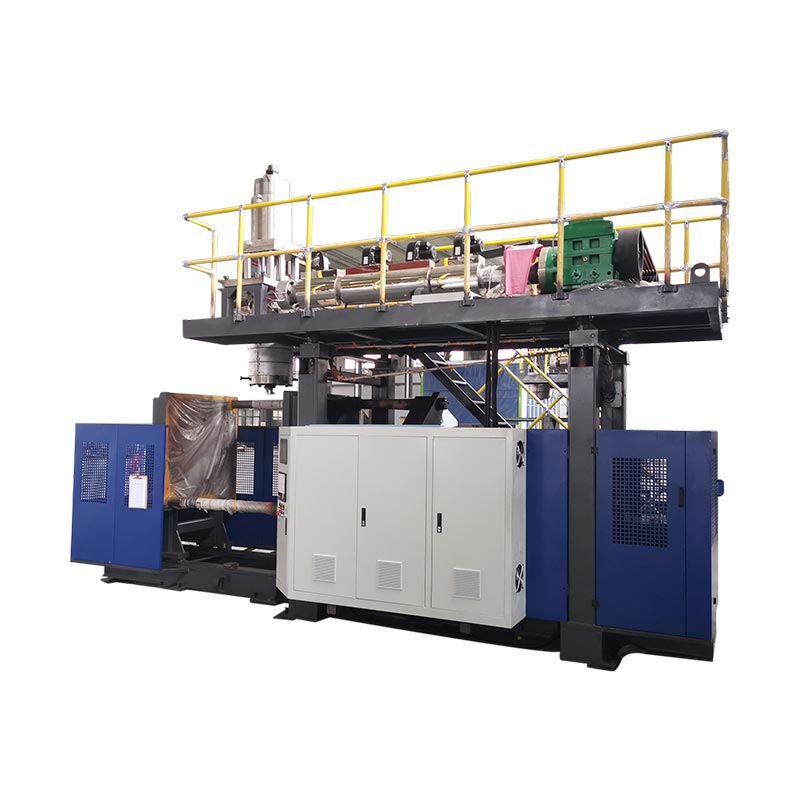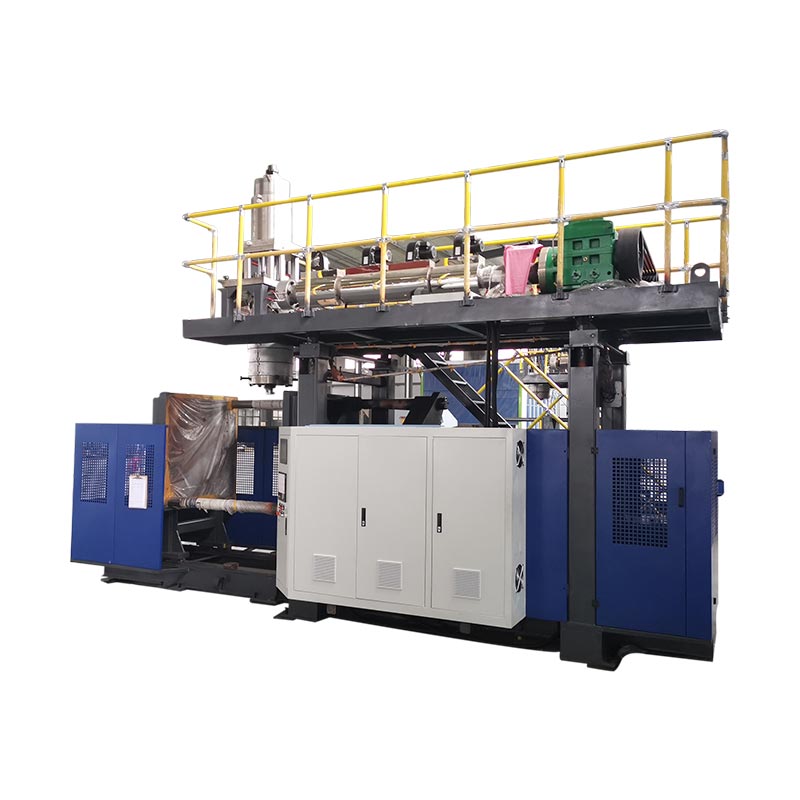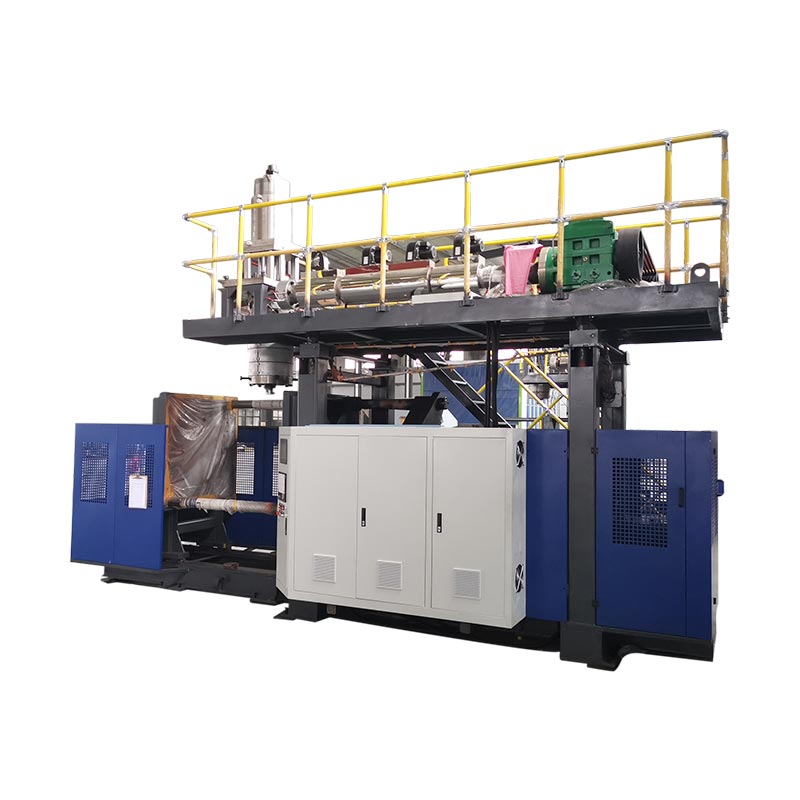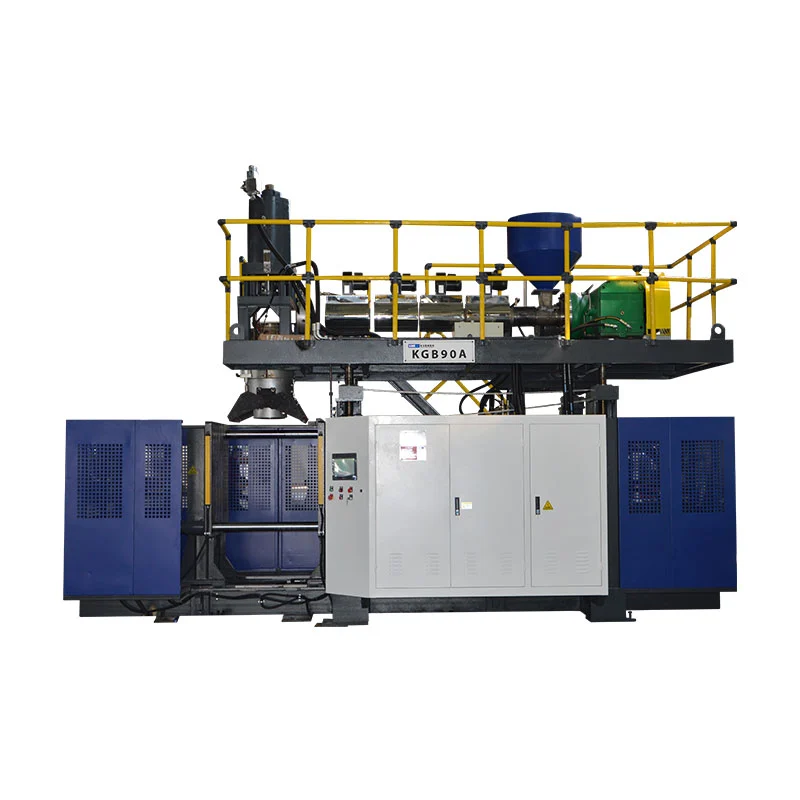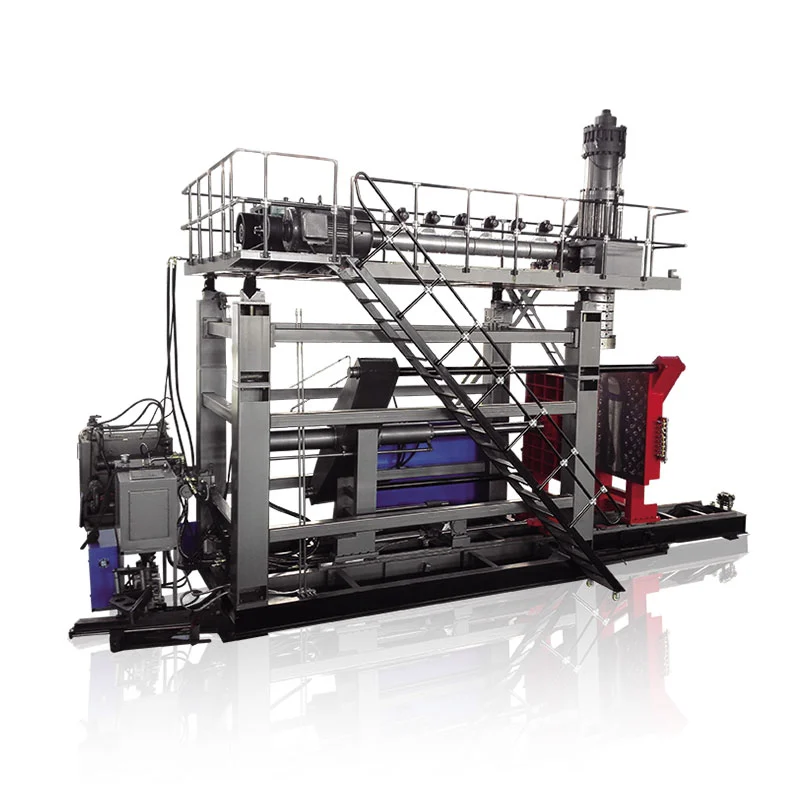
Automobilsko puhanje može proizvesti šuplje dijelove kao što su zračni kanali i spremnici tekućine. Odabir opreme počinje nacrtom dijela, specificiranom smolom i zahtjevima za prihvaćanje. Samo reklamirani volumen spremnika stroja ne može utvrditi hoće li oblikovati određeni kanal, prilagoditi se svom kalupu ili isporučiti traženi gotov rezultat.
Koristan pregled kupnje prati dio kroz cijeli proces: oblikovanje, uklanjanje, obrezivanje, sastavljanje i pregled. Riješite obvezne zahtjeve proizvoda i alata prije usporedbe nominalnog učinka ili cijene. U suprotnom, brzi ciklus kalupljenja može sakriti proizvodnu ćeliju koja još uvijek ne ispunjava cilj isporuke.

Puhanje automobilskih dijelova: primjene i prikladnost procesa
Grupirajte automobilske dijelove prema onome što moraju raditi, a ne prema činjenici da su šuplji. Kanal za zrak u kabini, komponenta za usis zraka motora i spremnik tekućine zahtijevaju različite preglede. Njihovi radni uvjeti i sučelja određuju pitanja na koja prijedlog stroja mora odgovoriti.
| Dio obitelji | Ulazi za uspostavu | Pitanja o opremi i alatu |
|---|---|---|
| HVAC kanali u kabini | Put zraka, geometrija priključka, prostor za ugradnju i specificirane funkcionalne provjere | Može li predložena ruta formirati tijelo i ostaviti dostupna mjesta za rezanje i pregled? |
| Dijelovi usisnika zraka motora | Određeni uvjeti temperature, tlaka ili vakuuma, izloženost medija i zahtjevi za povezivanje | Odgovaraju li smola, put formiranja i kompletna ćelija tim posebnim uvjetima? |
| Spremnici tekućine | Tekućina, uvjeti rada, priključci, značajke ugradnje i kriteriji prihvaćanja | Kako će se proizvoditi i verificirati tijelo, sučelja i svaki naknadni sklop? |
| Ostali šuplji tehnički dijelovi | Slučajevi opterećenja, dimenzije, značajke montaže i namjena | Je li puhanje prikladno ili treba usporediti neki drugi način oblikovanja ili spajanja? |
Držite projekte sustava goriva na zasebnom putu odobravanja. Na primjer,RISE opisuje ispitivanje požara plastičnog spremnika gorivaprema Uredbi UN-a 34, Dodatak 5, klauzula 5. To je određeni opseg ispitivanja, a ne potpuni kontrolni popis za odobrenje. Uspostaviti primjenjivo tržište, zahtjeve i odgovornosti za odobrenje za stvarni projekt sustava goriva; strojni katalog s popisom "spremnika za automobile" ne uspostavlja sukladnu proizvodnju spremnika za gorivo.
HVAC kanali oblikovani puhanjem: geometrija, sučelja i zahtjevi za strojeve
Za HVAC kanale oblikovane puhanjem, zajedno pregledajte put zraka i svaki spoj. Tijelo koje se može oblikovati i dalje treba otvore koji se mogu podrezati, locirati i provjeriti. Plastični kanali po narudžbi bi stoga trebali doći do faze ponude s definiranom i oblikovanom geometrijom i planiranom gotovom geometrijom.
Odvojite ventilaciju kabine od zahtjeva za usis zraka motora
Nemojte prenositi materijal za usis zraka motora ili testni uvjet u kanal kabine samo zato što oboje prenose zrak. Zabilježite okruženje instalacije, odobreni materijal i potrebne provjere za određeni dio. Ako su tlak, vakuum, ciklusi temperature ili izloženost tekućini važni, identificirajte relevantne uvjete u specifikaciji projekta.
Pregledajte gotov spoj, a ne samo oblikovani otvor
Označite krajeve spojeva, referentne točke za montažu, promjene presjeka i predložena mjesta obrezivanja na crtežu. Zatim provjerite kako će dio sjediti u uređaju za završnu obradu ili inspekciju. Korisno pitanje za pregled je može li isti referentni sustav dosljedno locirati dio tijekom podrezivanja, mjerenja i sastavljanja.
Specificirajte bilo koji potreban protok, prolaz, pristajanje ili provjeru brtvljenja prije definiranja ćelije. Ove provjere mogu zahtijevati posebne uređaje ili zasebne stanice. Trebali bi imati dodijeljenog dobavljača i metodu prihvaćanja, umjesto da se pretpostavlja da dolaze sa strojem za puhanje.
Odaberite put procesa prije odabira veličine stroja
Razgovarajte o tome kako će parison doći do šupljine kalupa prije odabira većeg stroja. Parison je vruća šuplja cijev koju proces oblikuje i napuhava. Njegovo rukovanje i postavljanje moraju odgovarati geometriji.
Konvencionalna ekstruzija nasuprot 3D usisnom puhanju
Torayevo tehničko objašnjenje 3D kalupljenja usisnim puhanjemopisuje usisavanje uvođenje parizona u šupljinu kalupa za duge, složene šuplje oblike. Ovo je poseban raspored procesa. Konvencionalni stroj za ekstruzijsko puhanje s robotom za uklanjanje dijelova ne treba tretirati kao ekvivalentan dokaz te sposobnosti.
Za neugodan put, zatražite pregled rute oblikovanja koristeći stvarnu geometriju i smolu. Usporedite konvencionalno ekstruzijsko puhanje, specijalizirani put postavljanja ili usisavanja i spojene lijevane dijelove gdje je to prikladno. Usporedba bi se trebala baviti izvedivošću oblikovanja, sučeljima i nizvodnim radom, a ne pretpostavkom da jedna ruta odgovara svakom automobilskom kanalu.
Držite odvojeno isporuku taline i konfiguraciju pogona
Kontinuirana ekstruzija i rad akumulatorske glave opisuju isporuku taline. Parisonovo postavljanje opisuje drugačiji dio procesa. Hidraulički, servo-hidraulički i električni pogoni opisuju pokretanje. Njihova usporedba na zasebnim osima olakšava tumačenje citata i sprječava da oznaka automatizacije zamjenjuje mogućnost oblikovanja.
Odaberite smole za puhanje za stvarnu primjenu u automobilima
Navedite stupanj, a ne samo obitelj polimera. “PA” ili “PP” ostavlja otvorena pitanja o ojačanju, modifikaciji, ponašanju pri obradi i prikladnosti za namjeravani dio. EnvaliorovDurethan PA6 portfelj, na primjer, razlikuje tipove za puhanje i ojačane tipove za cijevi i zračne kanale. Prezime ne identificira zamjenjivi recept.
Pripremu materijala i plastificiranje uskladiti s kvalitetom
Nabavite trenutne upute za obradu specifične za razred. Provjerite predloženi raspored sušenja i dodavanja, mjerenje vlage ako je potrebno, prikladnost vijaka i glave, kontrolu temperature i sve specifikacije otpornosti na habanje potrebne za smjesu. Ovo su stavke za tehničku potvrdu, a ne razlozi za objavljivanje jedne temperature sušenja za svu inženjersku plastiku.
Toray identificira viskoznost taline i stabilnost zadržavanja oblika kao relevantne za prikladnost smole za puhanje. Zabilježite stanje materijala i postavke procesa tijekom probe kako bi se problem oblikovanja mogao istražiti prema poznatom receptu. Ne prihvaćajte objavljenu brzinu ekstruzije HDPE-a stroja kao dokaz njegove brzine isporuke s drugom smolom.
Držite ponovno mljevenje unutar odobrenog recepta
Zabilježite izvor, povijest obrade i predloženi udio ponovnog mljevenja, zajedno s dopuštenjem kupca i provjerama potrebnim za kvalifikaciju recepta. Testirajte planiranu proizvodnu mješavinu. Ispitivanje korištenjem samo čiste smole ne utvrđuje učinkovitost s kasnijim dodatkom mljevenja.
Prevedite crtež dijela u zahtjeve opreme za puhanje
Upotrijebite tablicu zahtjeva za dokazima za pregled opreme za puhanje. Za svaki obvezni zahtjev potrebna je odgovarajuća specifikacija, crtež ili zapisnik o ispitivanju. Neriješene stavke trebaju ostati vidljive dok ih odgovorna strana ne zatvori.
| Zahtjev | Provjerite u prijedlogu | Dokazi i zatvaranje |
|---|---|---|
| Potreban materijal i bruto šut | Plastifikacija specifična za stupanj, upotrebljiva snimka i isporuka; uključiti procesni otpad, a ne samo gotovu težinu | Materijalna evidencija i reprezentativno formiranje suđenja |
| Ugradnja kalupa | Omotnica, montaža, debljina i masa kalupa, komunalije i servisni pristup | Crtež sučelja kalupa i stroja |
| Otvaranje i uklanjanje | Prostor za otvaranje, potrebni pokreti kalupa, putanja hvataljke i razmak za vrući dio | Pregled pokreta i redoslijed uklanjanja uz prisustvo svjedoka |
| Kritična područja zidova | Alati za glavu, kontrola parisona i predložena mjesta inspekcije | Mapirana mjerenja prema granicama crtanja |
| Gotova sučelja | Pribor za rezanje, spajanje, montažu i pozicioniranje | Dimenzionalne i funkcionalne provjere gotovih dijelova |
| Prihvaćen izlaz | Kompletna ćelija, točka brojanja, pravila prekida i rukovanje odbijanjem | Vremensko ispitivanje s prihvaćenim količinama i zapisima o zaustavljanju |
Kako bih pregledao projekt puhanja za automobile
Za automobilski projekt puhanja, pregledao bih nacrt dijela prije razgovora o kapacitetu stroja. Moja bi se početna pitanja odnosila na stupanj materijala, radnu okolinu, priključne točke i zahtjeve za prihvaćanje. Nazivni volumen spremnika stroja ostao bi referenca provjere, a ne osnova za odobravanje kanala ili nepravilnog rezervoara.
Ako je probni dio ispunio ciljanu težinu, ali nije prošao lokalnu provjeru debljine stijenke, istražio bih distribuciju materijala prije povećanja ukupne težine dijela. Usporedio bih navedena mjesta inspekcije s profilom parisona, pripremom materijala, alatom i snimljenim postavkama procesa. Dodavanje materijala svugdje ostat će predložena promjena dok relevantne provjere dijelova ne pokažu da je to riješilo problem.
Pregled alata obuhvatio bi više od toga postavlja li se kalup između ploča. Provjerio bih montažu, debljinu kalupa, prostor otvaranja, potrebne pokrete i cijeli put uklanjanja dijelova. Priključci i značajke montaže također trebaju jasan plan za rezanje, pozicioniranje i pregled nakon oblikovanja.
Za određeni stupanj inženjerske plastike, zatražio bih smjernice za njegovu obradu i provjerio predloženi raspored sušenja, dodavanja, vijka i glave. Ne bih koristio HDPE propusnu vrijednost kao dokaz učinkovitosti s drugom smolom. Svaki predloženi recept za ponovno mljevenje ostao bi podložan primjenjivim materijalima i zahtjevima kupaca.
Prije nego što odobrim proizvodnu ćeliju, uključio bih daljnji rad u plan ispitivanja. Oblikovani kanal još treba proći dogovorene faze obrezivanja, sastavljanja i pregleda. Zabilježio bih prihvaćeni rezultat, prekide i ručne prilagodbe, zatim bih odvojio ispunjene zahtjeve od stavki koje trebaju ispravke ili dodatne dokaze.
Moja bi preporuka ovisila o tim nalazima. Veći stroj ne bi bio moj automatski odgovor na manjak proizvodnje; Prvo bih utvrdio dolazi li ograničenje od oblikovanja, rukovanja, dorade ili inspekcije.
Dizajn kalupa za puhanje, distribucija zidova i kritična sučelja
Težina gotovog dijela je jedna mjera cijelog predmeta. Ne može identificirati debljinu kod savijanja, spajanja ili odvajanja. Odredite mjesta pregleda prema crtežu i funkciji, zatim usporedite mjerenja izvršena u definiranom stanju dijela.
Odvojena uzdužna i obodna kontrola
Pregledajte uzdužno programiranje parizona odvojeno od distribucije zidova po obodu dijela. Toray opisuje kontrolu debljine stijenke radijusa u svojoj raspravi o 3D procesu usisavanja. Potvrditi stvarne kontrolne funkcije predloženog sustava; velik broj programskih točaka sam po sebi ne pokazuje da će svaka kritična lokacija zadovoljiti svoje ograničenje.
Za lokalni kvar, preslikajte mjerenje na njegov položaj na dijelu i istražite relevantne varijable procesa i alata. Neka promjene budu sljedive kako bi se mogli provjeriti njihovi učinci. Postojećiparison vodič za programiranjepobliže objašnjava kontrolnu temu.
Provedite podatke kroz završnu obradu i montažu
Definirajte kako će se otvori, podrezani rubovi i značajke montaže mjeriti u odnosu na navedene referentne točke. Dogovorite se o potpori i stanju mjerenja dijela. Pregledajte ova sučelja s dobavljačima kalupa i pribora koji koristedizajn kalupa i provjere sučelja stroja, umjesto tretiranja završne obrade kao zasebnog pitanja nakon odobrenja kalupa.
Definirajte kompletnu ćeliju za puhanje automobila
Nacrtajte put od pripreme smole do točke brojanja prihvaćenih dijelova. Uključite uklanjanje, obrezivanje, otvaranje, spajanje, sastavljanje i pregled samo tamo gdje ih dio treba. Za svaku operaciju navedite dobavljača, dokaz o prihvaćanju i odgovornost za integraciju.
Provjerite sučelja stanica: kako se dio prenosi, kako se nalazi, što se događa kada se nizvodna stanica zaustavi i kako se odbačeni dijelovi odvajaju. Ponuda treba razlikovati opremu koju isporučuje proizvođač stroja od opreme koju isporučuju drugi. Thevodič za konfiguraciju automatizirane linijepokriva te granice ponude.
Odaberite preglede iz funkcije i specifikacije dijela. Ispitivanje nepropusnosti, gdje je potrebno, ne zamjenjuje dokaz o dimenzijama, prolazu, montaži ili trajnosti. Izbjegavajte jedan generički popis testova za svaku automobilsku primjenu.
Dokažite dio i proizvodni proces odvojeno
Isplanirajte reprezentativno ispitivanje oko revizije crteža, odobrenog materijala i namjeravanog recepta. Zabilježite kalup, postavku, seriju materijala i plan mjerenja. Čuvajte prihvaćene količine, razloge odbijanja, zastoje i ručne intervencije uz zapis ciklusa.
Ispitivanje stroja dobavljača i odobrenje proizvodnog dijela kupca imaju različite svrhe.AIAG-ov javni pregled PPAP-apovezuje odobrenje proizvodnog dijela s dosljednim ispunjavanjem projektnih zapisa i specifikacija tijekom stvarne proizvodnje pri proizvodnim stopama. Taj opseg je širi od demonstracije gibanja stroja ili proizvodnje jednog prihvatljivog uzorka.
| Aktivnost | Pitanje kojim se bavi | Dokazi za definiranje | Ne uspostavlja se sam po sebi |
|---|---|---|---|
| Strojni ili ćelijski FAT | Zadovoljava li isporučena oprema dogovoreni opseg prihvaćanja? | Ugovorne provjere, konfiguracija, probni uvjeti i evidencija otvorenih stavki | Sve funkcije gotovih dijelova ili odobrenje proizvodnje kupca |
| Funkcionalna validacija dijela | Zadovoljava li gotovi dio navedene zahtjeve uporabe? | Primjenjivi zapisi dimenzija, sklopa, funkcionalnosti i trajnosti | Održiva proizvodna izvedba izvan procijenjenih uvjeta |
| Odobrenje proizvodnog dijela kupca | Zadovoljava li planirani proizvodni proces važeće kupčeve zahtjeve za odobrenje? | Podneske i proizvodne dokaze definirane od strane korisnika, uključujući PPAP gdje je potrebno | Odobrenje za promijenjeni materijal, crtež ili proces bez potrebnog pregleda |
Postavite količine uzoraka, trajanje ispitivanja, metode mjerenja i sve statističke kriterije u planu prihvaćanja projekta. Nemojte posuđivati univerzalni Cpk cilj ili trajanje izvođenja iz generičkog članka o stroju. Za dio opreme koristiteFAT vodič za planiranjeuspostaviti dogovorene provjere.
Zatvorite svaki zahtjev kao što je prošao, zahtijevajući korektivni rad i ponovno testiranje ili još nije potvrđeno. Dodijelite vlasnika i dokaze o zatvaranju posljednje dvije kategorije. Držanje ovih statusa odvojenim sprječava da nedovršeno probno razdoblje postane očito proizvodno izdanje.
Usporedite učinak i trošak na granici prihvaćenog dijela
Brojite gotove automobilske dijelove koji su prošli dogovorene provjere. Navedite uključuje li cilj promjene, prekide i nizvodne operacije te koristite istu vremensku osnovu za svaku stanicu. Viditevodič za izračun stope proizvodnjeza razliku između nominalnih ciklusa i prihvaćenog izlaza.
Procjena ćelije HVAC kanala izvan ciklusa oblikovanja
Za hipotetski projekt automobilskih HVAC kanala, započeo bih sa zahtjevom od 95 prihvaćenih dijelova po planiranom satu. Pretpostavimo kalup s jednom šupljinom, ciklus kalupljenja od 32 sekunde, dostupnost faze kalupljenja od 90% i konačni prihvatljivi prinos od 96% u cijelom procesu.
Nazivna brzina kalupljenja bila bi 3600 ÷ 32, ili 112,5 dijelova na sat. Primjenom pretpostavljene raspoloživosti izvođenja ostavio bi kapacitet faze kalupljenja od 101,25 dijelova po planiranom satu.
Ta brojka ne bi utvrdila gotov rezultat. Također bih usporedio kapacitet podrezivanja, rukovanja i pregleda. Tablica u nastavku prikazuje dva scenarija planiranja, pod pretpostavkom da nema dodatnih gubitaka pri prijenosu ili interakcija između zastoja na postajama. Obje brojke nizvodnog kapaciteta koriste planirane sate i već dopuštaju pretpostavljene prekide stanice; iskorištenje od 96% primjenjuje se jednom na kraju.
| Mjera planiranja | Inicijalni nizvodni scenarij | Revidirani nizvodni scenarij |
|---|---|---|
| Kapacitet stupnja kalupljenja | 101,25 dijelova/sat | 101,25 dijelova/sat |
| Kapacitet obrade nizvodno | 90 dijelova/sat | 105 dijelova/sat |
| Pretpostavljeni konačni prihvaćeni prinos | 96% | 96% |
| Projicirani prihvaćeni izlaz | 86,4 dijelova/sat | 97,2 dijelova/sat |
| Potreban prihvaćeni izlaz | 95 dijelova/sat | 95 dijelova/sat |
U početnom scenariju, nizvodni kapacitet bi ograničio ćeliju na 90 dijelova na sat prije konačnog dopuštenog prinosa. Predviđeni prihvatljivi učinak bi stoga bio 90 × 0,96 = 86,4 dijelova na sat, ispod zahtjeva.
Sljedeći bih procijenio nizvodni sustav koji može obraditi 105 dijelova na sat. S fazom kalupljenja koja tada ograničava opskrbu, projicirani prihvaćeni izlaz bi postao 101,25 × 0,96 = 97,2 dijelova na sat.
Revidirani izračun premašio bi cilj za samo 2,2 dijela na sat. To bih smatrao ograničenim prostorom za planiranje, a ne dokazom o odobrenoj stopi proizvodnje. Reprezentativnim ćelijskim ispitivanjem ipak bi se trebao utvrditi stvarni ciklus, prekidi, nizvodna izvedba i prihvaćeni prinos.
Ova usporedba bi usmjerila inženjerski pregled prema završnoj obradi i pregledu prije nego što se zatraži veći stroj za puhanje.
Usporedite isti opseg proizvodnje
U svakom prijedlogu odvojite troškove stroja, kalupa, pripreme materijala, završne opreme, inspekcije, integracije i probnih troškova. Cijena samo za stroj ne može se izravno usporediti s cijenom cijele ćelije. Procijenite dodatni kapacitet u odnosu na prihvaćeni rezultat i potražnju projekta; nemojte pretpostavljati da će veći stroj ukloniti nizvodno usko grlo.
Pripremite Zahtjev za ponudu za automobilske dijelove za Kinggle
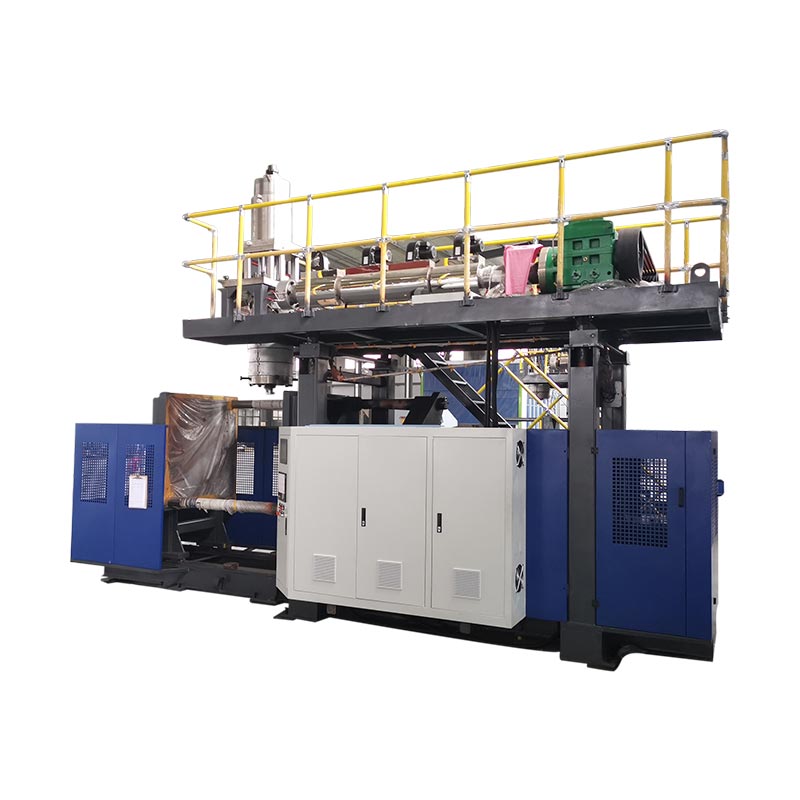
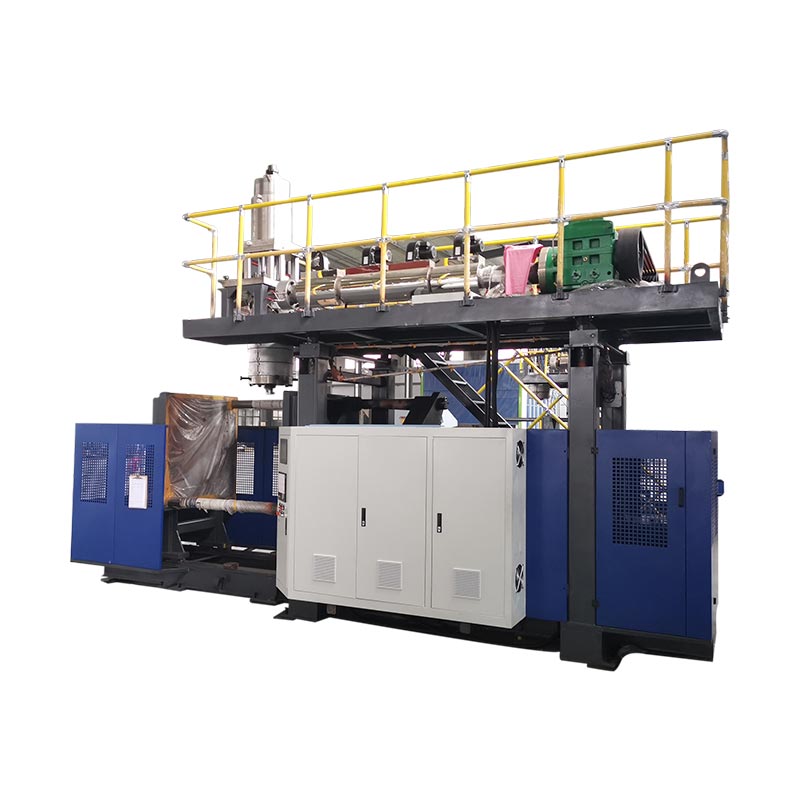
Kinggleove objavljene platforme akumulatora pružaju reference specifikacija za početnu raspravu. To nisu automatski odabiri za hipotetski primjer cijevi ili za svaki automobilski dio. Predloženi materijal, kalup i kompletan opseg proizvodnje još trebaju tehnički pregled.
| Referentno polje | KGB80A | KGB100B |
|---|---|---|
| Oglašeni maksimalni kapacitet spremnika | 30 L | 120 L |
| Sila stezanja | 215 kN | 440 kN |
| Veličina ploče kalupa, Š × V | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimalna veličina kalupa, Š × V | 520 × 860 mm | 920 × 1 200 mm |
| Debljina kalupa | 360 do 420 mm | 510 do 600 mm |
| Veza s navedenom aplikacijom | Cjevovodi za autodijelove | Auto dijelovi i auto rezervoari |
Tablica reproducira odabrana polja s povezanih stranica Kinggle proizvoda. Veličina ploče i najveća veličina kalupa različita su polja. Nijedno ne potvrđuje potpunu omotnicu kretanja, učinak specifičan za stupanj, specijalizirani postupak usisavanja ili odobrenje sustava goriva. Zatražite crtež sučelja i konfiguraciju za predloženu izgradnju.

Pošaljite paket pregleda, a ne samo traženi volumen stroja
- 3D i 2D crteži dijelova s revizijama, gotova geometrija, datumi i zahtjevi kritičnih zidova ili sučelja.
- Navedeni stupanj smole, odobren proizvodni recept i relevantne upute za obradu.
- Težina dijela, planirani raspored kalupa, podaci o postojećem alatu i predloženi redoslijed završne obrade.
- Potreban prihvaćeni učinak s vremenskom osnovom, godišnjom potražnjom, mješavinom proizvoda i zahtjevima za inspekciju.
- Uvjeti na gradilištu i jasan popis dobavljača kalupa, pomoćnog materijala, završne obrade, inspekcije i integracije.
Ovi unosi omogućuju da adresa tehničkog pregleda odgovara, neriješenim zahtjevima i probnim uvjetima prije finalizacije konfiguracije stroja.
Često postavljana pitanja
Može li se svaki automobilski zračni kanal izraditi na konvencionalnom stroju za puhanje?
Ne. Pregledajte geometriju, specificiranu smolu, sučelja i pristup alatu. Neki oblici zahtijevaju procjenu specijaliziranog postavljanja parisona, oblikovanja usisnim puhanjem ili spojenih dijelova. Konvencionalni stroj s robotom za vađenje sam po sebi ne uspostavlja te sposobnosti oblikovanja.
Je li volumen akumulatora dovoljan za odabir stroja za automobilski dio?
Ne. Potreba za upotrebljivom količinom, isporuka specifična za materijal, instalacija kalupa, prostor za otvaranje, potrebni pokreti, uklanjanje dijelova i rad na nastavku također je potrebno pregledati. Oglašeni volumen spremnika je referenca za provjeru, a ne potpuna metoda odabira za nepravilan tehnički dio.
Može li HDPE stroj obraditi određenu vrstu inženjerske plastike?
To zahtijeva pregled pripreme materijala, plastificiranja, alata za glavu, kontrola i predloženog procesa za pojedini stupanj. Objavljena stopa ekstruzije HDPE-a ne dokazuje učinak s drugom smolom. Potvrdite konfiguraciju i pokrenite reprezentativno ispitivanje s predviđenim materijalom.
Zašto dio može zadovoljiti ciljanu težinu, ali ne prolazi provjeru debljine stijenke?
Težina opisuje cijeli dio, dok provjera debljine mjeri lokaciju. Materijal se može različito rasporediti između regija bez odgovarajuće promjene ukupne težine. Mapirajte neuspjelu lokaciju i istražite relevantne uvjete materijala, alata i procesa prije nego što odlučite kako to ispraviti.
Dovršava li prolazak strojnog FAT-a odobrenje proizvodnog dijela kupca?
Ne. FAT pokriva dogovoreni opseg prihvaćanja opreme. Validacija gotovih dijelova i odobrenje proizvodnje kupca zahtijevaju vlastite primjenjive dokaze. Gdje je potreban PPAP, potvrdite zahtjeve kupca za podnošenje i proizvodnju radije nego da isporuku opreme tretirate kao odobrenje.
Je li kupnja automobilskog stroja za puhanje isto što i nabava prilagođenih dijelova za puhanje?
Ne. Nabava opreme odnosi se na strojeve, sučelja alata, integraciju i opseg prihvaćanja za proizvodni proces. Nabavka gotovih dijelova odnosi se na odgovornost proizvođača za proizvodnju i isporuku tih dijelova. Razjasnite koji se opseg traži prije usporedbe dobavljača.
Za pregled opreme za automobilske dijelove pošaljite zahtjeve za crtežom i materijalomKinggleova kontakt stranicaili e-poštomsales@kinggle.com. Telefon:+86-574-87103665. Podaci o tvrtki dostupni su naStranica o Kinggleu.
Odobrite proizvodni put prije nego što se posvetite stroju
Započnite s dijelom i materijalom, odredite put oblikovanja i pretvorite crtež u eksplicitne zahtjeve opreme i validacije. Zatim usporedite kompletne prijedloge na granici prihvaćenog dijela. Problem obveznog pristajanja treba riješiti; brži ciklus ili niža nabavna cijena ne mogu ga zatvoriti.