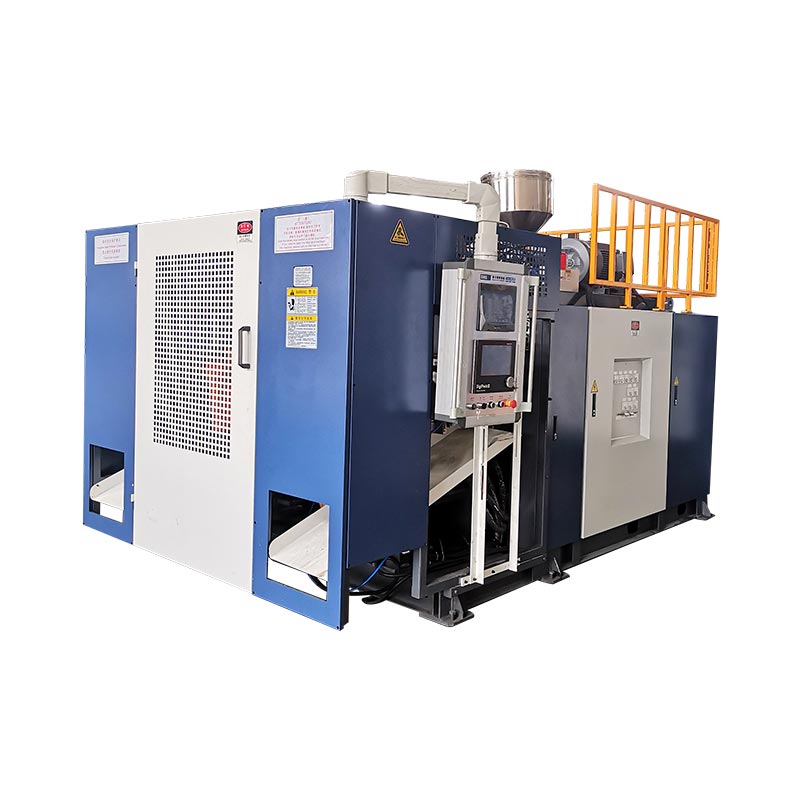
Dvije glave, dvije plohe i dvije šupljine često pripadaju istom proizvodnom konceptu — ali to nisu međusobno zamjenjivi pojmovi. Ispravan raspored počinje s bocom, izlaznim korakom, prostorom za kalup i bruto zahtjevom za taljenjem, a ne ciljanim brojem glava.

Kupac koji traži "stroj za puhanje boca s četiri šupljine" može dobiti reznu glavu s četiri otvora, kalup s četiri šupljine i jednu ili dvije stanice za kalupe. Drugi kupac koji traži "stroj za puhanje s dvostrukom glavom" možda misli samo na dva parizona. Osim ako ponuda ne navodi svaki element, dvije strane mogu razgovarati o istom broju dok zamišljaju različitu opremu.
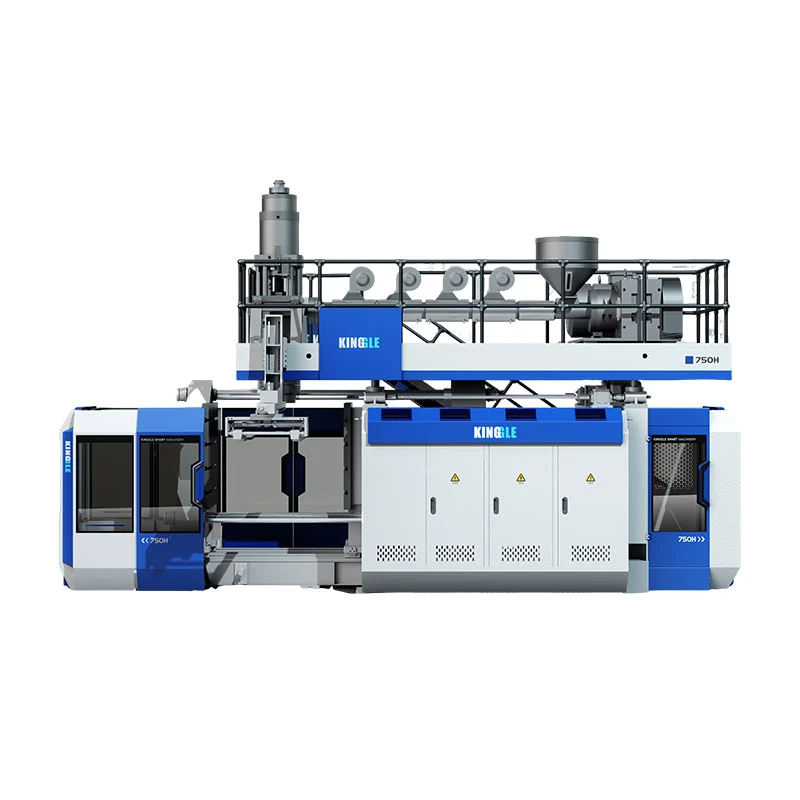
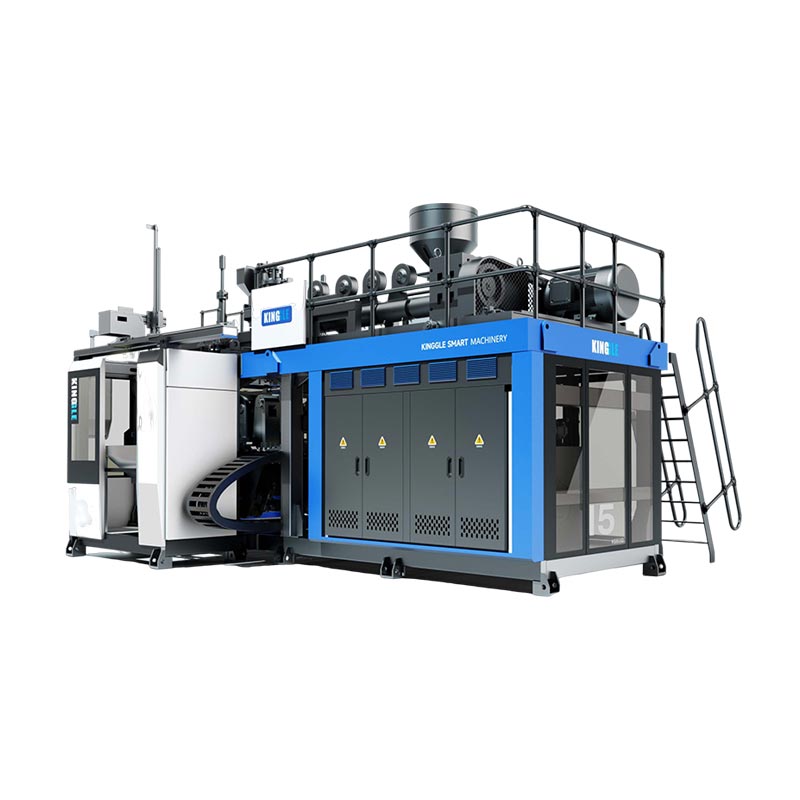
Ovaj vodič razdvaja te pojmove, koristi trenutne specifikacije Kinggle 2L, 5L i 15L kako bi pokazao dimenzionalna ograničenja iza odabira glave i pruža metodu ravnoteže mase za usporedbu koncepata s jednom, dvije, tri i četiri glave bez izmišljanja proizvodnog učinka.
Prvo navedite četiri različita broja
Riječglavakoristi se slobodno na tržištu. Glava matrice za ekstruzijsko puhanje raspodjeljuje talinu i oblikuje cjevasti dio. Multi-parison rezna glava ima nekoliko izlaza. Kalup se tada zatvara oko tih ploča, a svaka šupljina kalupa čini dio. Stanica je potpuna pozicija kalupa i stezaljke koja ih prima. Sloj je sloj materijala stvoren ekstruzijom i sustavom matrice.
| Računati | Fizičko značenje | Primjer pitanja kupca | Ne pretpostavljajte |
|---|---|---|---|
| Utičnice za narezne glave | Otvori iz kojih izlaze parisoni na jednoj kaluparskoj manifestaciji | Je li prijedlog jednostruki, dvostruki, trostruki ili četveroglavi? | Da broj prodajnih mjesta jamči isti broj prihvaćenih boca |
| Parisons | Duljine cjevaste taline zahvaćene kalupom | Kako će težina i vrijeme biti uravnoteženi između parisona? | Da jednako razmaknuti izlazi uvijek isporučuju jednake komade |
| Šupljine kalupa | Zatvaranje oblika dijelova oblikovanih u jednom kalupu | Izrađuje li kalup jedan, dva ili četiri dijela po događaju? | Taj broj šupljina opisuje broj stanica kalupa |
| Stanice | Potpuni položaji kalupa i stezanja koje koristi stroj | Je li stroj jednostruka stanica ili dvostruka stanica? | Da je druga stanica druga rezna glava |
| Slojevi | Slojevi materijala preko zidne konstrukcije | Je li dio jednoslojni ili višeslojni? | Taj "dvostruki sloj" znači dvostruka glava ili dvostruka šupljina |
Neovisna literatura o opremi pravi istu razliku. TheTehnički list R&B kontinuiranog ekstruzionog šatlanavodi konfiguracije stezaljki s jednom ili dvije stanice odvojeno od konfiguracija narezne glave s više izlaza. To odvajanje je korisno u bilo kojem Zahtjevu za ponudu: navedite stanice, izlaze kalupa, šupljine kalupa i slojeve na različitim linijama.
Što se mijenja kako rezna glava dobiva izlaze?
Stroj za puhanje s više glava, više matrica ili više parisona stvara nekoliko parisona paralelno. Ako su kalup i postupak dizajnirani tako da zahvate svaki dio i oblikuju jednu bocu, broj dijelova po događaju kalupljenja može se povećati. Dobitak je uvjetovan. Svaki izlaz treba prostor, protok taline, kontrolu temperature i odgovarajući položaj šupljine.
Ovaj dijagram je konceptualni, a ne Kinggle crtež alata. Stvarni promjeri izlaza, uspon, kanali protoka i raspored šupljina ovise o boci i stroju. "Dvije glave", "tri glave" i "četiri glave" stoga su početni opisi, a ne potpune specifikacije.
Više glava dijeli dostupnu širinu kalupa
Jedna velika ploča može koristiti više dostupne širine kalupa stroja. Kada nekoliko izlaza dijeli taj prostor, širina boce, nagib šupljine, položaj vrata, džep za bljesak i priključci za hlađenje moraju stati jedan pored drugog. Kalup također treba dovoljno čelika između šupljina i dovoljno prostora za obrezivanje i uklanjanje dijelova.
Više glava povećava ukupno potrebno taljenje po događaju
Ako jedan bruto parizon teži 0,10 kg, četiri ekvivalentna parizona zahtijevaju 0,40 kg po događaju kalupljenja prije nego što se uzme u obzir razlika u njihovim stvarnim težinama. Primjer objašnjava samo aritmetiku; to nije specifikacija Kinggle boce. Skraćivanje intervala između događaja dodatno povećava potražnju za taljenjem po satu.
Više glava stvara više položaja za kontrolu
Četiri vidljive boce nakon otvaranja kalupa ne dokazuju četiri ekvivalentna procesa. Jedan izlaz može biti topliji, jedna ploča može se spustiti drugačije, šupljina se može sporije hladiti ili jedan položaj podrezivanja može ostaviti dodatni bljesak. Izlaz s više šupljina stoga treba brojati i pregledavati po položaju—ne samo kao ukupni ukupni iznos.
Izvorna usporedba: objavljena Kinggle ograničenja glave prema platformi stroja
Kinggleove trenutne stranice za kontinuirano ekstruzijsko puhanje opisuju opcijske konfiguracije s dvije, tri i četiri glave na nekoliko modela. Tablice specifikacija objavljuju točne dimenzije za reference s jednom i dvije glave. Oni ne objavljuju tri- ili četiri-head pitch za ove stranice, tako da ti izgledi zahtijevaju projektiranje, a ne ekstrapolaciju.
| Kinggle model | Stanica | Maksimalni kapacitet proizvoda | Maksimalna veličina kalupa (Š×V) | HDPE kapacitet taljenja | Maksimalni promjer ureznice s jednom glavom | Objavljena središnja udaljenost dvostruke glave | Dvostruki maksimalni promjer rezne igle |
|---|---|---|---|---|---|---|---|
| KGB2L | Singl | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dvostruko | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Singl | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dvostruko | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Singl | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dvostruko | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Kinggleove 2L stranice također opisuju primjene od 50 ml do 2 L. Taj raspon identificira obitelj proizvoda; to ne znači da svaki kontejner u asortimanu odgovara svakom broju grla. Široka boca od 2L može zahtijevati jedan izlaz, dok nekoliko uskih boca može odgovarati konceptu s više šupljina. Sama maksimalna glasnoća ne može odlučiti o rasporedu.


Što Kinggle podaci otkrivaju o odabiru glave
1. Broj stanica i geometrija glave neovisni su izbori
Unutar 2L para, i modeli s jednom i dvostrukom stanicom objavljuju isto ograničenje od 90 mm za jednu glavu, 130 mm središnju udaljenost za dvostruku glavu i 60 mm ograničenje za dvostruku glavu. Parovi 5L i 15L slijede isti obrazac unutar svojih odgovarajućih platformi. Druga stanica mijenja način na koji se kalupi izmjenjuju; ne mijenja automatski broj izlaza ili visinu izlaza.
2. Raspored s dvostrukom glavom ima manji promjer dostupan po izlazu
Svaka platforma objavljuje manji maksimalni promjer matrice za referencu s dvostrukom glavom nego za referencu s jednom glavom: 60 naspram 90 mm kod 2L, 80 naspram 150 mm kod 5L i 150 naspram 220 mm kod 15L. Ovo ne predviđa promjer gotove boce, ali pokazuje zašto "dodavanje još jedne glave" nije samo izlazna postavka. Geometrija matrice, parison i boce mijenja se zajedno.
3. Veće platforme objavljuju šire reference za kalupe i izlazne razmake
Maksimalna referenca kalupa raste od 360 × 380 mm na paru od 2L do 410 × 450 mm na paru od 5L i do 580 mm širine na paru od 15L. Objavljena središnja udaljenost dvostruke glave raste sa 130 mm na 150–180 mm, a zatim na 240–280 mm. Ove brojke povezuju odabir platforme s razmakom boca, a ne samo s nominalnim litrama.
4. Upareni modeli s dvostrukom stanicom objavljuju veći kapacitet taljenja
Primjeri s dvostrukom postajom objavljuju veći kapacitet topljenja HDPE-a od svojih partnera s jednom stanicom: 55 naspram 30 kg/h kod 2L, 80 naspram 55 kg/h kod 5L i 120 naspram 100 kg/h kod 15L. Razlike nemaju jedinstveni omjer i ne dokazuju izlazni množitelj. Oni pokazuju zašto sustav ekstruzije pripada istom proračunu kao stanice i glave.
5. Tvrdnje s tri i četiri glave zahtijevaju crtež specifičan za proizvod
Opisi proizvoda dopuštaju fleksibilne konfiguracije 2/3/4 multi-die-head, ali njihove tablice ne navode univerzalnu središnju udaljenost s tri ili četiri glave. Izmišljanje tih dimenzija iz reda s dvostrukom glavom zanemarilo bi širinu boce, kalupni čelik, nagib, mjesto grla i pristup servisu. Ispravan sljedeći dokument je predloženi izgled glave i kalupa na temelju crteža dijela kupca.
Odaberite broj glava iz boce—ne iz željenog množitelja
Tvornička ponuda postaje pouzdanija kada kupac dobavljaču da potpunu definiciju proizvoda. Započnite s najširim i najtežim SKU-om namijenjenim za predloženu obitelj alata. Zatim provjerite mogu li manji proizvodi dijeliti isti stroj bez prisiljavanja na nepraktičan kompromis.
Širina boce i središnji razmak
Središnja udaljenost mjeri se između središnjih linija susjednih izlaza. Mora se dovoljno dobro podudarati s rasporedom šupljina kako bi svaka ploča mogla ući u ispravan položaj kalupa. Širina tijela boce samo je jedan dio zahtjeva. Završetak vrata, ručka, džep za utor, područje za odvajanje i stijenka kalupa između šupljina također zauzimaju prostor.
Dio težine i bruto parison mase
Težina gotove boce nije masa koju ekstruder mora dostaviti za svaki događaj. Bruto parison uključuje materijal snimljen za bocu plus gornju i donju bljeskalicu i bilo koji drugi obrezani materijal. Pomnožite bruto masu jedne pozicije sa svim aktivnim pozicijama, zatim usporedite ukupnu vrijednost sa sustavom ekstruzije pri planiranoj stopi događaja.
Hlađenje i uklanjanje
Više šupljina može stvoriti više topline za uklanjanje u svakom zatvaranju kalupa. Nejednaki putevi vode mogu jednu šupljinu učiniti sporom. Nakon što se kalup otvori, ćelija mora odvojiti, podrezati, ispitati i prenijeti svaki dio bez sudara ili prekomjernog nakupljanja. Stroj za kalupljenje može dovršiti svoje kretanje, dok je daljnja oprema već usko grlo proizvodnje.
SKU strategija
Kalup s velikim šupljinama može odgovarati stabilnoj, uskoj obitelji boca. Može biti manje privlačno kada su narudžbe kratke, dizajni se često mijenjaju ili veliki udio SKU-ova ne može koristiti isti korak. Usporedite godišnju potražnju za dobrim dijelovima i vrijeme prijelaza prema SKU-u. Ne dimenzionirajte svaki kalup oko jednog sezonskog vrhunca osim ako ostatak tvornice ne može koristiti taj kapacitet.
Izračunajte realan izlaz s događajima, dijelovima i ravnotežom mase
Kataloški suhi ciklus i broj glava nisu dovoljni za predviđanje prodavih boca. Koristite dva povezana izračuna: jedan za prihvaćene dijelove i jedan za bruto potražnju za taljenjem.
Dobri dijelovi po satu = stabilni događaji kalupljenja po satu × formirani dijelovi po događaju × prihvaćena frakcija
Bruto potreba za taljenjem (kg/h) = stabilni događaji kalupljenja po satu × ukupna bruto masa parisona po događaju (kg)
Prihvaćeni dio mora proizaći iz kupčeve definicije kvalitete i dogovorene probe ili poštene pretpostavke planiranja. Ukupna bruto parison masa je zbroj svih parisona korištenih u jednom događaju. Ako četiri izlaza ne isporučuju identičnu masu, zabilježite četiri položaja zasebno prije nego što ih dodate.
Proziran hipotetski primjer
Pretpostavimo da predloženi raspored s četiri izlaza čini četiri boce po događaju. Tijekom stabilnog ispitivanja—ne suhog ciklusa—ćelija dovrši 300 procesa kalupljenja po satu. Ako je dogovorena prihvaćena frakcija 0,97, izračunati dobar učinak je 300 × 4 × 0,97 = 1164 boca na sat. Ako je ukupna bruto parison masa po događaju 0,44 kg, bruto potreba za taljenjem je 300 × 0,44 = 132 kg/h.
Ti su brojevi samo primjer za učenje i nisu rezultat Kinggleovog modela. Oni pokazuju zašto stroj s četiri glave nije automatski prikladan: predloženi ekstruder bi trebao verificirani kapacitet za materijal i uvjete, dok bi hlađenje i svi nizvodni koraci trebali održati brzinu i kvalitetu događaja. Zamijenite izmjerene projektne podatke prije donošenja odluke o kupnji.
Kinggleovavodilica stroja za kontinuirano puhanjeobjašnjava kako se kombiniraju broj stanica, šupljine u glavi i vrijeme ciklusa. Za planiranje postrojenja također provjerite električne uvjete, uvjete komprimiranog zraka i hlađenja suputstvo za upotrebu stroja za puhanje.
Tvorničko puštanje u rad: kvalificirajte svaki izlaz i šupljinu kao poziciju
Kombinirani prosjek može sakriti slabu poziciju. Ako tri boce prođu provjeru težine, a jedna je lagana, njihov prosjek može izgledati prihvatljivo iako je jedna šupljina nestabilna. Tijekom tvorničkog prihvaćanja i pokretanja, označite svaki izlaz matrice i položaj šupljine i sačuvajte taj identitet obrezivanjem i pregledom.
Uspostavite osnovnu liniju za svaku poziciju
- Identificirajte stroj, reznu glavu, kalup, seriju smole, recept i uvjete uporabe.
- Sakupite dijelove redom iz svakog položaja otvora/šupljine.
- Zabilježite bruto parison masu gdje to dopušta dogovorena sigurna metoda ispitivanja.
- Izmjerite gotovu težinu i iste kritične lokacije zidova za svaku poziciju.
- Provjerite odvajanje, završetak vrata, bljesak, dimenzije, izgled i učinkovitost curenja.
- Zabilježite interval događaja, odbijanja, alarme, ručnu intervenciju i nizvodna zaustavljanja.
- Ponovite nakon uspostavljanja stabilnih uvjeta nakon bilo koje odobrene prilagodbe.
Mijenjajte jedan po jedan kontrolirani faktor
Ako se jedan dio razlikuje, prvo odlučite slijedi li uzorak izlaz matrice, šupljinu, rashladni krug ili položaj nizvodno. Koordinirani zapis je korisniji od podešavanja nekoliko HMI vrijednosti odjednom. KinggleovaHMI postavke i vodič za alarmepreporučuje snimanje dokaza prije promjene recepta.
Provjerite raspodjelu zidova, ne samo ukupnu težinu
Dvije boce mogu imati istu težinu, ali ipak različito rasporediti materijal. Usporedite definirana ramena, tijelo, ručku, bazu i mjesta odvajanja gdje je relevantno za dio. Ako projekt koristi programiranu kontrolu zida,parison vodič za programiranjepruža strukturiranu metodu za povezivanje programskih točaka s mjerenim regijama.
Pretvorite prihvaćenu probu u referencu za održavanje
Čuvajte odobrene podatke o položaju, temperaturnim uvjetima, stanju čišćenja, uvjetima vode i identitetu alata. Kada se jedan položaj kasnije pomakne, održavanje ga može usporediti s izvornom osnovnom linijom. Thekontrolni popis preventivnog održavanjamože prenijeti ta zapažanja u rutinske inspekcije.
Uobičajene kombinacije—i ono što svaki opis još ostavlja otvorenim
| Kratki opis | Što vjerojatno znači | Što Zahtjev za ponudu još mora potvrditi |
|---|---|---|
| Stroj s dvije glave i dvije šupljine | Dvije ploče pune dvije šupljine kalupa po događaju kalupljenja | Broj stanica, izlazni korak, veličina kalupa, težina dijelova, kapacitet ekstruzije i nizvodni opseg |
| Stroj za puhanje boca s četiri glave | Četiri ispusta tvore paralelna četiri parazona | Ima li kalup četiri odgovarajuće šupljine, točan korak i odgovaraju li svi SKU-ovi |
| Stroj s dvije stanice i s dvije glave | Dvije kalupne stanice izmjenjuju se oko sustava matrice s dva izlaza | Broj kompleta kalupa, redoslijed događaja, zahtjev za taljenjem, metoda uklanjanja i zajamčeni probni uvjeti |
| Stroj za puhanje s četiri šupljine | Jedno zatvaranje kalupa može oblikovati četiri dijela | Raspored izlaza matrice, broj stanica, ravnoteža šupljina, hlađenje i prihvaćeni izlaz |
| Dvoslojni stroj s dvostrukom glavom | Višeslojni sustav može hraniti dva izlaza | Broj ekstrudera, struktura materijala, omjeri slojeva, ruta otpada, izlazi, šupljine i stanice |
"Stroj za izradu plastičnih boca", "stroj za puhanje HDPE boca", "stroj za ekstruziju boca", "stroj za puhanje s više glava" i "stroj za puhanje za ekstruziju s više parisona" mogu se pojaviti u pretraživanjima povezane opreme. Tehnički potpuna specifikacija trebala bi ostati razumljiva čak i kada se ta marketinška imena promijene.
Kontrolni popis zahtjeva za ponudu za projekt puhanja s više glava
Pošaljite isti proizvod i tvorničke podatke svakom dobavljaču. Tražite da svaka ponuda odgovori istim redoslijedom, s kataloškim referencama odvojenim od jamstava projekta.
| RFQ grupa | Informacije koje treba pružiti | Potreban odgovor dobavljača |
|---|---|---|
| Proizvod | 2D/3D crtež ili uzorci, kapacitet, maksimalne dimenzije, vrat, ručka, linija razdvajanja i geometrija trima | Kompatibilna platforma stroja, orijentacija, raspored šupljina i sve nedoumice oko dizajna |
| Materijal | Točan stupanj smole, boja/aditivi, plan ponovnog mljevenja ili PCR i podaci o dobavljaču | Predloženi opseg vijka/ekstruzije, pretpostavke obrade i zahtjevi za probni materijal |
| Masovnost i kvaliteta | Gotova težina, procijenjeni bruto parison/flash, kritični zidovi, dimenzije i funkcionalna ispitivanja | Metoda pokusa, uzorkovanje po položaju i definicija prihvatljivosti |
| Izlaz | Potrebni dobri dijelovi po satu, količina u smjeni/godini, kombinacija SKU-a i učestalost promjene | Događaji po satu, dijelovi po događaju, pretpostavljeni prihvaćeni udio i izračun bruto taljenja |
| Alati | Postojeći kalupi ili željeni koncept šupljine | Broj izlaza, središnja udaljenost, raspon matrice, veličina kalupa, korak šupljine, setovi kalupa i dizajn hlađenja |
| Stroj | Preferirana razina automatizacije i tvornička ograničenja | Brojač stanica, stezaljka, ekstruder, kontrole, van i uključene opcije |
| Tvornica | Standard snage, uvjeti zrak/voda, ograničenja okoline, pod, visina i ruta dizanja | Korisni list projekta, opći raspored, zahtjevi temelja/utovara i servisiranja |
| Nizvodno | Obrezivanje, ispitivanje nepropusnosti, prijenos, označavanje, pakiranje i plan rukovanja otpadom | Kapacitet i granica sučelja za svaku uključenu fazu i fazu koju isporučuje kupac |
Ne prihvaćajte izlaznu liniju bez uvjeta ispitivanja
Korisni dokument o prihvaćanju navodi crtež boce, stupanj materijala, gotovu i bruto težinu, aktivne otvore i šupljine, uvjete hlađenja kalupa, prozor stabilnog rada, testove kvalitete, plan uzorkovanja i uključenu prateću opremu. Bilježi prihvaćene dijelove po pozicijama. Bez tih uvjeta, "kom/h" može opisati kretanje stroja, formirane dijelove prije pregleda ili dobro pakirane boce - tri različita rezultata.
Zatražite izgled prije zamrzavanja narudžbenice
Konačni crtež trebao bi prikazivati središnje linije izlaza matrice naspram šupljina kalupa, granice kalupa i ploče, igle za puhanje, metodu podrezivanja ili uklanjanja ploha, putanju za vađenje i prostore za servisiranje. Za zahtjev za trostruki ili četveroglavi Kinggle, ovaj crtež je mjesto gdje se potvrđuje korak specifičan za projekt; ne treba zaključivati iz objavljene dvoglave tablice.
Često postavljana pitanja
Što je stroj za puhanje s više glava?
Stroj za puhanje s više glava koristi raspored glave kalupa s nekoliko izlaza za oblikovanje nekoliko parizona u jednom događaju kalupljenja. Broj izlaznih otvora, središnja udaljenost i veličina matrice moraju odgovarati boci i rasporedu šupljine kalupa.
Je li stroj s dvostrukom glavom isto što i stroj s dvije šupljine?
Ne. Dvostruka glava opisuje dva otvora ili parizona; dvije šupljine opisuju dva oblika dijelova u kalupu. Obično su dizajnirani kao usklađeni raspored od dva dijela, ali u ponudi treba navesti oba zasebno.
Da li stroj za puhanje s četiri glave proizvodi četiri puta više boca?
Ne automatski. Može oblikovati više dijelova po događaju kalupljenja, ali stvarni dobar učinak ovisi o stabilnoj stopi događaja, ukupnoj bruto potražnji za taljenjem, ravnoteži izlaza i šupljina, hlađenju, podrezivanju, ispitivanju i prihvaćenoj kvaliteti.
Kako se odabire središnja udaljenost narezne glave?
Središnja udaljenost odabire se iz predloženog koraka šupljine i rasporeda proizvoda. Širina boce, položaj grla, džepovi za bljesak, kalupni čelik, hlađenje, igle za puhanje, prostor za podrezivanje i uklanjanje utječu na konačnu dimenziju.
Može li se jedan stroj prebacivati između proizvodnje s jednom i više glava?
Drugačiji raspored rezne glave ili alata može biti moguć na prikladno konstruiranoj platformi, ali to ne treba pretpostavljati. Potvrdite s dobavljačem mehaničku prilagodbu, opseg ekstruzije, kontrole, rad na promjeni, kompatibilnost kalupa i zahtjeve za puštanje u rad.
Što ograničava broj šupljina kod ekstruzijskog puhanja?
Ograničenja uključuju dimenzije proizvoda, raspoloživi prostor za kalup i ploču, izlazni korak, geometriju matrice i parisona, zahtjeve za stezaljke, kapacitet ekstruzije, ravnotežu hlađenja, uklanjanje dijelova i nizvodni kapacitet.
Koje podatke trebam poslati za ponudu stroja s više šupljina?
Pošaljite crtež ili uzorke dijela, ocjenu materijala, gotovu i bruto težinu parisona, kritične zidove i testove, potreban dobar rezultat, plan SKU-a, tvorničke komunalije, ograničenja izgleda i nizvodne zahtjeve.