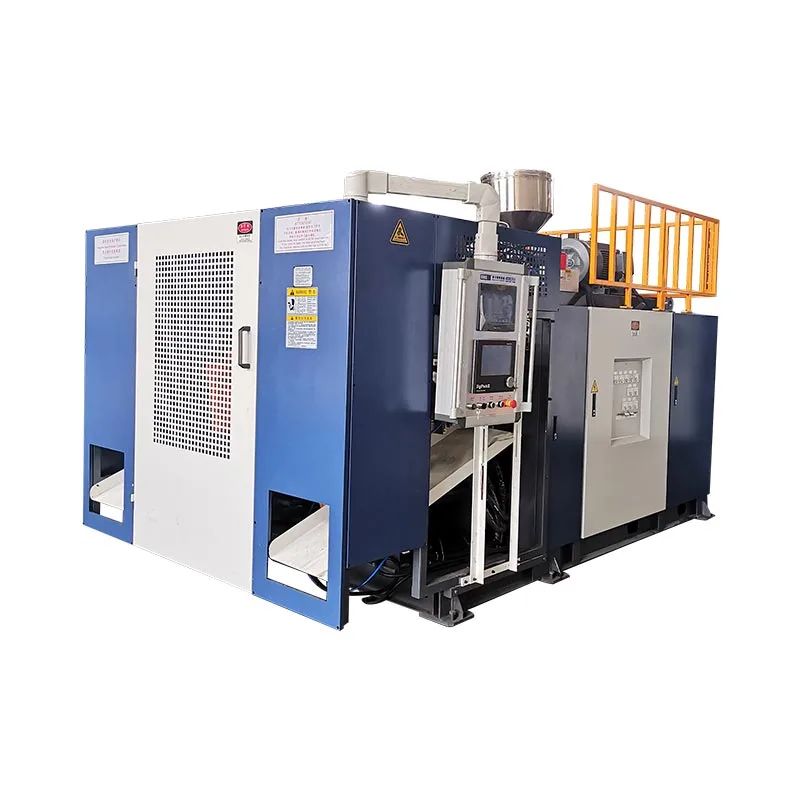
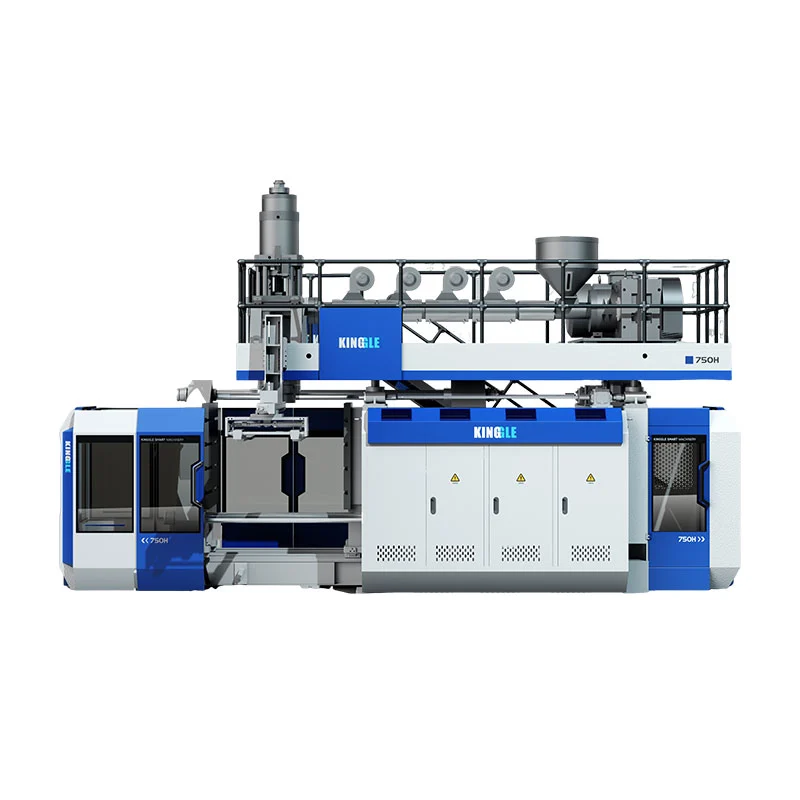
Druga stanica mijenja način na koji stroj koristi vrijeme ekstruzije, hlađenja i rukovanja kalupom. Ne udvostručuje automatski izlaz koji se može prodati, smanjuje energiju po boci ili proizvodi veći proizvod. Tri uparene veličine Kinggle stroja pokazuju gdje se pojavljuju stvarne razlike.

Pravastroj za puhanje s jednom vs dvostrukom stanicomusporedba je stoga studija cijele ćelije, a ne brojanje redaka. Odluka mora povezati bocu, raspored proizvodnje, bruto potražnju za taljenjem, slijed od dvije postaje i zahtjev za prihvaćenim dijelom.
Što se mijenja između jedne i dvije postaje?
U stroju za puhanje s kontinuiranom ekstruzijom s jednom stanicom, jedna pozicija kalupa i stezaljke hvata ploču, oblikuje dio, hladi ga i otpušta. Sljedeći događaj oblikovanja mora odgovarati slijedu te jedne postaje.
Stroj za ekstruzijsko puhanje s dvije stanice—ili s dvije stanice—izmjenjuje dva položaja kalupa oko zajedničkog sustava ekstruzije. Jedna stanica može biti u koraku otpuhivanja, hlađenja ili djelomičnog uklanjanja, dok se druga priprema za hvatanje sljedećeg dijela. Zbog toga se dvostruka oprema na nekim tržištima opisuje i kao dvostrani ili pokretni stroj za puhanje.
Ovaj pojednostavljeni slijed objašnjava priliku, a ne konačnu stopu proizvodnje. Putovanje stanice, formiranje parisona, zatvaranje kalupa, puhanje, ispuh, hlađenje, izbacivanje, dotjerivanje i nizvodni prijenos i dalje se moraju uskladiti. Nezavisna literatura o shuttle strojevima također navodi jednostrane i dvostrane konfiguracije odvojeno od jednostranih i višestrukih reznih glava, potvrđujući da se radi o različitim izborima opreme.
Ne brkajte broj stanica, broj glava, broj šupljina i broj slojeva
Mnoge pogreške u navodu počinju jer se "dvostruko" koristi bez navođenja onoga što je udvostručeno. Stroj s dvije stanice nije nužno stroj s dvije glave, kalup s dvije šupljine ili dvoslojna linija.
| Termin | Ono što se računa | Što mijenja | Pitanje za dobavljača |
|---|---|---|---|
| Jednostruka ili dvostruka stanica | Pozicije kalupa i stezanja rade u nizu | Redoslijed stroja, zahtjevi za postavljanje kalupa, izlazni potencijal, trag i rukovanje | Koliko kompletnih kalupnih stanica se izmjenjuje na ovom stroju? |
| Matrica s jednom ili više glava | Parisons ekstrudirani na jednom događaju kalupljenja | Koliko se kalupnih šupljina može unijeti odjednom i potreban izlazni korak | Koliko je utičnica uključeno i kolika je njihova središnja udaljenost? |
| Kalup s jednom ili više šupljina | Dijelovi oblikovani u jednom kalupu se zatvaraju | Dijelovi po događaju kalupljenja, veličina kalupa, ravnoteža hlađenja i podrezivanje | Koliko prodajnih dijelova treba proizvesti jedan kalup? |
| Jednostruki ili višeslojni | Slojevi materijala u zidu dijela | Ekstruderi, die-head arhitektura, rukovanje materijalima i kontrola procesa | Koji su materijali i struktura slojeva uključeni u ponudu? |
TheTehnički list R&B kontinuiranog ekstruzionog šatla, na primjer, navodi jednostruke i višestruke rezne glave odvojeno od konfiguracija stezaljki s jednom ili dvije stanice. Multi-parison alat je jedna izlazna poluga; druga stanica kalupa je još jedna. Prijedlog može koristiti bilo koju polugu ili kombinirati obje, tako da ponuda mora identificirati svaku zasebno.
Terminologija se također mijenja po regijama. Kupci mogu tražiti advostruki stroj za puhanje, twin station stroj za puhanje, stroj za puhanje boca s dvije staniceilidvostrani shuttle blow molder. Potvrdite fizički slijed umjesto odabira samo po imenu.
Izvorna usporedba: tri uparene veličine Kinggle stroja
Sljedeća analiza koristi specifikacije objavljene na šest trenutnih Kinggle stranica proizvoda. Svaki par ima isti nominalni maksimalni kapacitet spremnika, što čini razliku između postaja lakše vidljivom. Brojke su kataloške reference, a ne proizvodno jamstvo za svaku bocu, smolu, reznu glavu ili dodatni paket.
| Kapacitet i model | Stanice | Objavljena izlazna oznaka | HDPE kapacitet taljenja | Dimenzije stroja (D׊×V) | Jednostavna D׊ omotnica* | Težina | Sila stezanja |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Singl | 600 kom/h suhi ciklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dvostruko | 600 × 2 kom/h suhi ciklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Singl | 500 kom/h suhi ciklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dvostruko | 500 × 2 kom/h suhi ciklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Singl | 450 kom/h suhi ciklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dvostruko | 450 × 2 kom/h suhi ciklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Što otkrivaju upareni podaci
1. Broj stanica ne definira maksimalnu veličinu dijela
Unutar svakog para Kingglea, nazivni kapacitet spremnika i objavljena sila stezanja ostaju isti: 2L i 40 kN, 5L i 65 kN ili 15L i 165 kN. The second station changes the production sequence; it does not turn a 5L platform into a 15L platform.
Ova razlika je važna prilikom odabira stroja. Volumen dijela, projektirana površina, dimenzije kalupa i potrebna stezaljka još moraju odgovarati platformi. Kinggleovavodič za odabir stroja za puhanjepočinje od spremnika prije odabira broja postaja.
2. Parovi s dvostrukom postajom dodaju kapacitet taljenja, ali ne u jednom fiksnom omjeru
Objavljeni kapacitet taljenja HDPE raste sa 30 na 55 kg/h u paru od 2L, sa 55 na 80 kg/h u paru od 5L i sa 100 na 120 kg/h u paru od 15L. Ta povećanja nisu identična i ne bi se trebala pretvoriti u univerzalni "dvostruki množitelj stanica".
Ovo je najvažnija lekcija o kapacitetu u podacima. Dvije stanice mogu stvoriti više mogućnosti za kalupljenje, ali ekstruder i dalje mora opskrbljivati bruto pariziranom masom. Teža boca, više bljeskalice, više izlaza matrice ili kraći interval događaja povećava potražnju za taljenjem. Kada ekstruzija postane usko grlo, dodavanje dostupnosti stanica to ne može riješiti.
3. Težina i instalacijska omotnica različito se povećavaju prema veličini
Prelazak s jednostrukog na dvostruki model podiže objavljenu težinu stroja s 2,5 na 4,5 tona na 2L, 3,0 na 5,2 tone na 5L i 7,5 na 12,5 tona na 15L. Izračunata L×W ovojnica stroja mijenja se od oko 5,3 do 6,8 m², 6,8 do 7,0 m², odnosno 9,9 do 13,9 m².
Podna površina stoga nije sigurno opisana kao "gotovo ista" ili "dvostruko veća". Rezultat ovisi o platformi. Ni izračun ovojnice stroja nije tvornički raspored: servisni pristup, opskrba materijalom, rashladni razvodnici, upravljački ormarići, pražnjenje dijelova i rukovanje kalupima još uvijek trebaju prostora. Koristite Kinggle'sstruja, zrak, voda i vodič za rasporedprije zamrzavanja plana lokacije.
4. Oznaka suhog ciklusa signal je za usporedbu, a ne obećanje isporuke
Suhi ciklus bilježi kretanje stroja bez dokazivanja uvjeta proizvodnje gotovog dijela. Stvarni učinak mora uključivati formiranje parisona, vrijeme puhanja i ispuha, hlađenje, izbacivanje, podrezivanje, gubitak kvalitete i planirana zaustavljanja. Debeloj kanistri od 15L i laganoj boci od 500ml ne može se dodijeliti isti učinak samo zato što rade na stroju s istim brojem stanica.
Izračunajte učinak iz događaja kalupljenja i bilance mase
Počnite s proizvodom i krenite unatrag. Nemojte počinjati množenjem kataloškog broja sa satima smjene.
Korak 1: definirajte potreban dobar izlaz
Pretvorite potvrđenu potražnju u dobre dijelove po satu koristeći planirane proizvodne sate, planirane promjene i vlastite pretpostavke o dostupnosti tvornice. Držite scenarije potražnje odvojene - bazu, sezonski vrhunac i budući rast - kako bi višak kapaciteta bio vidljiv, a ne skriven unutar jednog optimističnog cilja.
Korak 2: izmjerite jedan potpuni događaj kalupljenja
Za predloženi kalup, zabilježite broj parizona, formiranih dijelova, bruto masu parisona, masu gotovog dijela, rutu brzog/ponovnog mljevenja, interval stabilnog događaja i prihvaćeni rezultat kvalitete. Događaj kalupljenja znači da jedan kalup hvata parison materijal i proizvodi svoj skup dijelova.
Dobri dijelovi/h = događaji kalupljenja/h × dijelovi po događaju × prihvaćena frakcija
Bruto potreba za taljenjem (kg/h) = događaji kalupljenja/h × bruto masa parisona po događaju (kg)
Prihvaćeni dio mora potjecati iz dogovorenog ispitivanja ili poštene pretpostavke biljke. Bruto parison masa uključuje materijal koji ulazi u kalupljenje, a ne samo gotovu bocu. Ako se bljesak ponovno brusi, njegovo rukovanje i ponovno uvođenje i dalje utječu na liniju.
Korak 3: testirajte uska grla kao jednu liniju
Usporedite bruto potražnju taline s predloženim ekstruderom ispod stvarnog materijala. Zatim potvrdite hlađenje kalupa, upuhivanje zraka, uklanjanje dijelova, podrezivanje, ispitivanje nepropusnosti, prijenos, pakiranje i kapacitet mljevenja. Najniži održivi stupanj postavlja linijski izlaz.
Za širu izlaznu logiku kontinuiranog stroja, pogledajte Kinggle'svodilica stroja za kontinuirano puhanje. Ako se težina dijela ili raspodjela zidova promijeni tijekom brzinskih proba, upotrijebiteparison vodič za programiranjei provjerite iste lokacije zidova u svakom stanju.
Koja konfiguracija odgovara planu proizvodnje?
Jedna postaja obično je čišći izbor kada...
- provjerena potražnja odgovara jednoj stanici kalupa s prihvatljivom radnom marginom;
- promjene proizvoda su česte ili su proizvodne serije kratke;
- jedan set kalupa je poželjan zbog proračuna, održavanja ili validacije;
- dio, kalup ili metoda uklanjanja čini izmjenični raspored manje praktičnim;
- tvornički prostor, pristup dizanju ili nizvodna automatizacija su ograničeni;
- projekt ulazi na tržište gdje potražnja još nije dokazana.
Dvostruka postaja zaslužuje cjelovitu studiju kada…
- stabilna ponovna potražnja premašuje realni izlaz jedne postaje;
- dvije podudarne kalupne stanice mogu pokrenuti ponovljivi proces;
- ekstruder i glava kalupa mogu osigurati potrebnu bruto stopu taljenja;
- hlađenje ostavlja korisno vrijeme za izmjenični rad kalupa;
- podrezivanje, ispitivanje i rukovanje materijalom mogu prihvatiti povećani protok;
- dodatni kalup, stroj i uslužni opseg imaju branjiv poslovni argument.
Nijedan popis ne zamjenjuje probu proizvoda. It prevents a common procurement error: treating the second station as a standalone output accessory. It is a system decision that changes tooling, controls, commissioning and the flow of parts through the factory.
Komunalije i nizvodna oprema mogu izbrisati prednost stanice
Linija s dvostrukom postajom može poslati više topline u sustav za hlađenje kalupa i stvoriti događaje kalupljenja bliže jedno drugom. Komprimirani zrak mora održavati pritisak i isporučivati protok kada to cjevovod zahtijeva, a ne samo u praznom hodu. Voda za hlađenje mora dospjeti u oba kruga kalupa sa stabilnim uvjetima. Električna distribucija, hidrauličko hlađenje i okruženje ormarića moraju odgovarati konačnoj konstrukciji.
Ne računajte usluge postrojenja iz usporedne tablice. Neke trenutne Kinggle web specifikacije koriste nedosljednu tipografiju jedinica, a prosječne energetske brojke ne opisuju identičan test proizvoda. Za naručenu konfiguraciju zatražite pomoćni list specifičan za projekt, električni nacrt i nacrt općeg rasporeda.
Provjerite svaki proces nakon otvaranja kalupa
- Može li oprema za van primiti dijelove iz izmjeničnih stanica?
- Može li podrezivanje obraditi stvarnu geometriju bljeskalice i vrata/dna?
- Može li ispitivač curenja pregledati svaku šupljinu potrebnom brzinom?
- Mogu li transporteri spriječiti sudar, nakupljanje i deformaciju dijelova?
- Mogu li drška mlina i blendera bljesnuti bez destabilizacije udjela ponovnog mljevenja?
- Mogu li operateri sigurno doći do obje stanice radi odobrenog pregleda i rada na prijelazu?
Ako brži rad stvara nestabilnu debljinu stijenke, bljesak, distorziju hlađenja ili ponavljanje alarma, spojiteevidencija preventivnog održavanjas KingglovomHMI metoda rješavanja problemaprije skrivanja fizičkog uskog grla s promjenama recepta.

Usporedite ukupne instalirane troškove, a ne samo cijenu stroja
Kupac koji traži cijenu stroja za izradu plastičnih boca može dobiti dvije ponude koje nisu ekvivalentne. Može se uključiti drugi set kalupa, ispitivanje vađenja i curenja; drugi može pokazati samo osnovni stroj za oblikovanje. Niža glavna cijena stoga može opisati manje kompletnu proizvodnu ćeliju.
| Sloj troškova | Pitanje za jednu stanicu | Pitanje s dvije stanice |
|---|---|---|
| Strojna platforma | Koji ekstruder, stezaljka, kontrole i standardni pomoćni uređaji su uključeni? | Koja je dodatna oprema za nosač, stezaljku, puhanje i kontrolu uključena? |
| Kalupi i glava kalupa | Je li uključen jedan kompletan kalup i ispravan paket izlaza kalupa? | Jesu li uključene dvije podudarne stanice kalupa i jesu li broj glava i izlazni korak identični planu alata? |
| Tvorničke usluge | Koja energija, zrak, voda i pod/utovar su potrebni? | Mogu li postojeće usluge podržati brži slijed događaja pod istodobnim tvorničkim zahtjevima? |
| Nizvodna ćelija | Koji su koraci vađenja, podrezivanja, testiranja, prijenosa i mljevenja ručni ili automatski? | Može li svaka nizvodna faza prihvatiti dijelove iz izmjeničnih stanica bez nakupljanja? |
| Promjena i validacija | Koliko traje jedna promjena kalupa i recepture po proceduri kupca? | Kako se dvije stanice usklađuju, kvalificiraju i obnavljaju nakon promjene proizvoda? |
| Operativni rizik | Koji se učinak gubi ako se stanica s jednim kalupom zaustavi? | Može li se bilo koja stanica sigurno izolirati i što se događa sa zajedničkim slijedom ekstruzije? |
Korisna ekonomska usporedba koristi istu granicu projekta na obje strane. Uključite stroj za kalupljenje, kalupe, glavu za kalupe, pomoćne uređaje, instalaciju, puštanje u rad, obuku i tvorničke izmjene. Zatim procijenite rad, komunalije, planirano održavanje, gubitak prijelaza, gubitak kvalitete i zastoje koristeći kupčeve vlastite operativne pretpostavke.
Trošak po dobrom dijelu = ukupni trošak u usporednom razdoblju ÷ prihvaćeni dijelovi proizvedeni u istom razdoblju
Brojnik i nazivnik moraju koristiti isti vremenski okvir i opseg. Nemojte stavljati glavni broj dvostruke stanice iznad izlaza suhog ciklusa jedne stanice ili uspoređivati automatiziranu dvostruku liniju s osnovnim jednostrukim strojem koji isključuje podrezivanje i testiranje. Ako potražnja ne može koristiti dodani izlaz, neiskorišteni kapacitet ostaje trošak. Ako potražnja premašuje kapacitet jedne stanice, propuštena proizvodnja i prekovremeni rad također su troškovi.
Cijena je još uvijek valjano ograničenje pri kupnji, ali ona pripada nakon tehničke ispravnosti. Zamolite Kinggle da identificira svaku uključenu komponentu i svaku stavku koju isporučuje kupac kako bi se ponuda mogla usporediti redak po redak.
Bolji RFQ odvaja zajamčene uvjete od kataloških referenci
Pošaljite isti ulazni list svakom dobavljaču. U suprotnom, dva citata mogu koristiti različite pretpostavke i još uvijek se činiti usporedivima.
| polje RFQ | Potreban unos | Zašto mijenja odluku o postaji |
|---|---|---|
| Dio | Crtež ili uzorak, maksimalne dimenzije, vrat/završetak, ručka, linija razdvajanja i zahtjevi za obrezivanje | Definira pristajanje kalupa, kretanje i nizvodni rad |
| Materijal | Točan stupanj smole, boja, aditivi, plan ponovnog mljevenja/PCR i podaci o dobavljaču | Mijenja ponašanje taline, bruto protok i hlađenje |
| Misa i zid | Gotova težina, bruto parison/flash procjena, kritične lokacije zidova i tolerancija | Pretvara ciljeve ciklusa u zahtjev za taljenjem i dokaz kvalitete |
| Zahtjev | Dobri dijelovi po satu, smjena, godina i vrhunac sezone; SKU/plan prijelaza | Pokazuje može li se druga stanica održavati produktivno opterećenom |
| Alati | Broj stanica, izlazi kalupa, šupljine, središnja udaljenost, setovi kalupa i raspored hlađenja | Sprječava "dvostruku stanicu" da sakrije drugu pretpostavku o glavi ili šupljini |
| Kvaliteta | Testovi težine, dimenzija, zidova, curenja, pada, gornjeg opterećenja ili drugi dogovoreni testovi | Definira dobar učinak umjesto brzine kretanja |
| Tvornica | Standard snage, uvjeti zrak/voda, ograničenja poda i stropa, put podizanja i nizvodna oprema | Testira može li se instalirati i podržati puna ćelija s dvostrukom stanicom |
Zabilježite ove stavke tijekom probe prihvaćanja
- Stroj, kalup, glava kalupa, smola i identitet recepta.
- Stabilan interval kalupljenja za svaku stanicu—ne jedan najbrži događaj.
- Bruto parison masa, težina gotovog dijela i brza ruta.
- Prihvaćeni dijelovi po šupljini i stanici preko dogovorenog ispitnog prozora.
- Kritični zid, dimenzijski i funkcionalni rezultati.
- Stvarni zračni, vodeni i električni uvjeti pod pokazanim opterećenjem.
- Zapis alarma, zaustavljanja i ručne intervencije tijekom ispitivanja.
Ovaj zapis pretvara "jednu nasuprot dvije postaje" u odluku temeljenu na proizvodu kupca. Također pruža polaznu osnovu za buduće rješavanje problema i preventivno održavanje.
Često postavljana pitanja
Što je brže: stroj za puhanje s jednom ili dvije stanice?
Stroj s dvije stanice ima veći izlazni potencijal jer se dvije kalupne stanice izmjenjuju oko zajedničkog sustava ekstruzije. Stvarni dobar učinak još uvijek ovisi o kapacitetu taljenja, broju parizona, hlađenju, uklanjanju dijelova, pratećoj opremi i prihvaćenoj kvaliteti.
Udvostručuje li stroj za puhanje s dvije stanice proizvodnju?
Ne automatski. Objavljene brojke suhog ciklusa mogu pokazivati dvije izmjenične stanice, ali prodajna proizvodnja može biti ograničena bruto potražnjom za taljenjem, hlađenjem, obrezivanjem, testiranjem, zaustavljanjem ili odbacivanjem. Verify the machine with the actual product and material.
Je li stroj s dvije stanice isto što i stroj s dvije glave?
Ne. Broj stanica opisuje položaje kalupa i stezaljki. Broj glava opisuje koliko se parisona ekstrudira za događaj kalupljenja. Stroj može kombinirati dvije stanice s jednim ili više izlaznih otvora.
Mogu li dvije stanice pokretati različite kalupe?
Nemojte pretpostavljati da mogu učinkovito pokretati nepovezane proizvode. Stanice dijele uvjete ekstruzije i procesa, tako da masa proizvoda, vrijeme pariranja, hlađenje i nizvodni rad moraju biti kompatibilni. Potvrdite točan raspored tijekom inženjeringa.
Trebam li odabrati jednostruku ili dvostruku stanicu za spremnike od 5L?
Volumen spremnika samo identificira platformu. Odaberite broj postaja prema provjerenoj potražnji za dobrim dijelovima, težini proizvoda, duljini izvođenja, planu kalupa i kalupa, dostupnim komunalnim uslugama, rasporedu tvornice i nizvodnom kapacitetu.
Kako treba izračunati učinak stroja za puhanje?
Koristite događaje kalupljenja po satu pomnožene s dijelovima po događaju i prihvaćenim udjelom. Provjerite rezultat u odnosu na bruto zahtjev za taljenjem, hlađenje i svaki nizvodni korak. Nemojte koristiti samo suhi ciklus kao proizvodni učinak.
Koje su informacije potrebne za ponudu s jednom u odnosu na dvije postaje?
Navedite nacrt dijela, ocjenu materijala, gotovu i bruto parizonsku masu, zahtjeve za zidove i kvalitetu, ciljane dijelove za dobre dijelove, SKU plan, koncept kalupa i šupljina, komunalije, raspored i nizvodnu opremu.