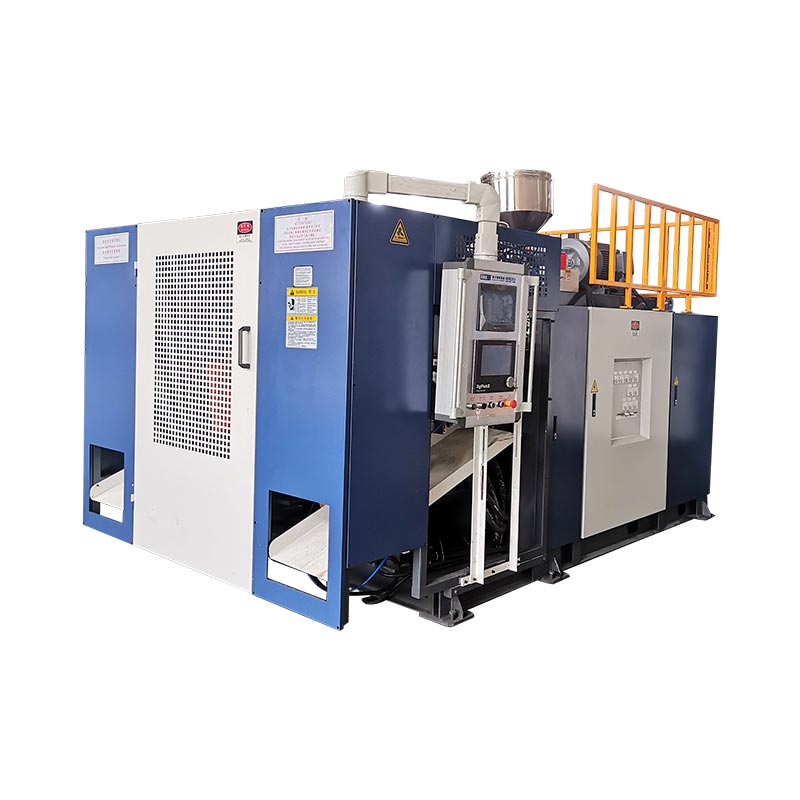
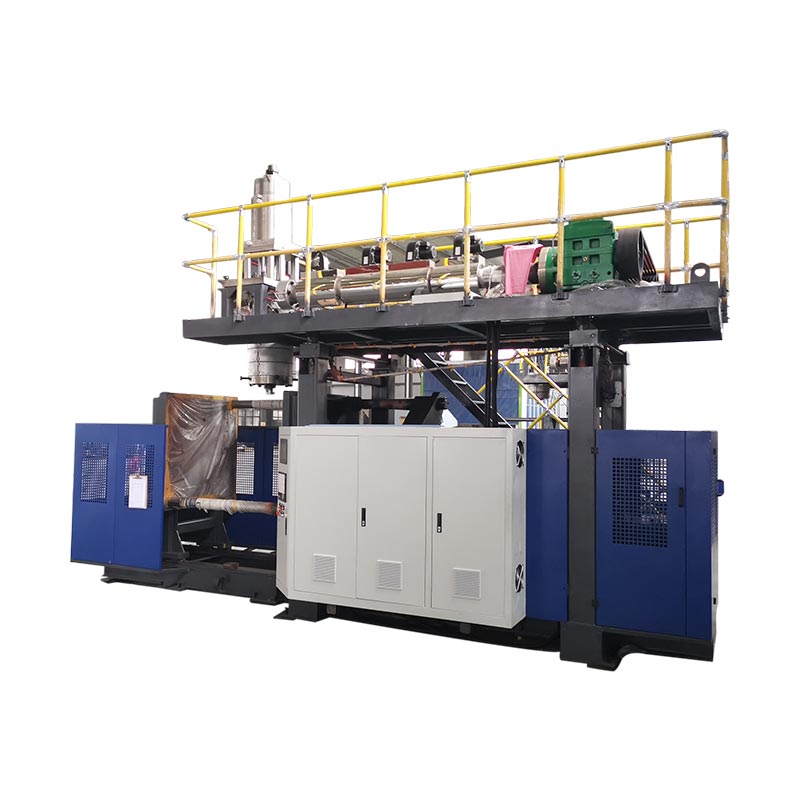
Parisonovo programiranje mijenja razmak matrice tijekom ekstruzije tako da se materijal postavlja tamo gdje je potreban gotovom dijelu. Dobar profil štiti uglove, ručke, ramena i područja od stiskanja, a da ne otežava cijeli spremnik.

Što parison programiranje zapravo kontrolira
Kod ekstruzijskog puhanja rastaljena plastika napušta matricu kao cijev koja se naziva parison. Gravitacija, čvrstoća taljenja, bubrenje kalupa, istezanje i geometrija kalupa utječu na to kako ta cijev postaje dio. Jednoliki razmak matrice rijetko stvara jednoličan završni zid kada dio ima ramena, kutove, ručku ili duboko izvlačenje.
Upravljač pomiče alat kako bi odabrane dijelove učinio debljima ili tanjima. Cilj je kontrolirana raspodjela materijala: dovoljno materijala u visoko istegnutim ili visoko opterećenim područjima, s manje nepotrebne težine u dijelovima koji se lako formiraju.
| Akcija profila | Učinak procesa | Što provjeriti |
|---|---|---|
| Povećajte otvor na odabranim točkama | Dodaje materijal tom dijelu župe | Tanki uglovi, korijeni ručki, ramena, dno i područje uštipanja |
| Smanjite otvor na odabranim točkama | Smanjuje materijal u tom dijelu | Teški ravni zidovi, zone sporog hlađenja i prekomjerna težina dijelova |
| Pomaknite profil | Pomiče debele i tanke zone duž parizona | Usklađuje li se programirana zona s predviđenom značajkom dijela |
| Mjera ukupne težine profila | Mijenja cijeli profil | Ukupna težina i minimalni zid, ne samo prosjek |
Koristan proizvodni zapis čuva datoteku profila zajedno s brojem kalupa, stupnjem smole, bojom ili stanjem ponovnog mljevenja, receptom za temperaturu, veličinom sačme, vremenom hlađenja i odobrenim mjerama dijelova.
Kontinuirani i akumulatorski sustavi koriste različite reference
Na astroj za kontinuirano puhanje, župa se formira kontinuirano. Profil je obično sinkroniziran s vremenom ili duljinom parisona. Stabilnost ekstruzije je važna jer promjena izlaza može pomaknuti programiranu točku duž dijela.
Na jednomakumulatorski stroj za puhanje, talina se skladišti i gura kroz matricu. Profil se može vezati za poziciju akumulatora. Veličina sačme, konzistencija punjenja i kalibracija sonde postaju dio problema debljine stijenke.

SlužbenikMOOG DigiPack III priručnikdokumentira i aplikacije akumulatora i kontinuirane ekstruzije. To ne znači da svaki Kinggle stroj koristi isti kontroler. Potvrdite model regulatora, kapacitet profila, aktuator i alate u ponudi projekta.
Kontrolirani niz postavljanja
- Potvrdite točan recept.Uskladite kalup, materijal, kalup i reviziju proizvoda.
- Stabilizirajte talinu.Pustite da se stvarne temperature slegnu i potvrdite dosljedno hranjenje i istiskivanje.
- Provjerite nulu i raspon alata.Provjerite ima li kretanja zaglavljenih, curenja ili neusklađenosti.
- Postavite duljinu parisona i veličinu udarca.Ploča mora doći u pravilan položaj pri zatvaranju kalupa.
- Započnite s jednostavnim profilom.Široke promjene lakše je dijagnosticirati nego mnoge oštre korekcije.
- Oblikujte nekoliko stabilnih ciklusa.Nemojte suditi o prvom dijelu nakon velike promjene procesa.
- Mjerite fiksne lokacije.Bilježite minimalne zidove, težinu dijelova, izgled i funkcionalne rezultate.
- Mijenjajte jedno po jedno područje.Spremite novu reviziju tek nakon ponavljanja poboljšanja.
Rješavanje problema debljine zida prema simptomu
| Simptom | Pregledati | Sljedeći korak |
|---|---|---|
| Tanak donji dio ili rame | Profilni položaj, parison sag, istezanje i vrijeme puhanja | Potvrdite poravnanje prije dodavanja ukupne težine |
| Jedna strana stalno tanja | Centriranje kalupa, poravnanje kalupa, hlađenje i parison kontakt | Ispravite asimetrični fizički uzrok |
| Debljina se pomiče iz ciklusa u ciklus | Temperatura taline, učinak, veličina udarca, povratna veza i hidraulička stabilnost | Stabilizirajte proces prije uređivanja točaka |
| Težak zid, ali slab pinch-off | Položaj materijala, dizajn s štipanjem i položaj parisona | Premjestite materijal u zonu stiskanja umjesto podizanja težine cijelog dijela |
| Dobra distribucija, ali višak težine | Ukupna ljestvica i nepotrebno teški dijelovi | Smanjite odmjerene korake uz zaštitu mjesta s minimalnim zidom |
| Naredba se mijenja, ali dio ne | Pokretač, ventil, ožičenje, kalibracija ili ograničenje | Usporedite naredbu i povratnu informaciju, a zatim prijeđite na održavanje |
Tvornički pogled: ponovljivost je važnija od jednog savršenog uzorka
Profil je spreman za proizvodnju samo kada preživi normalne varijacije, kao što je toplo ponovno pokretanje, promjena serije materijala, promjena smjene i očekivani raspon uvjeta rashladne vode. Jedan dobar spremnik dokazuje da stroj može napraviti dio; stabilan rad dokazuje da se procesom može upravljati.
Prije prihvaćanja dogovorite mjesta mjerenja, količinu uzorka, funkcionalna ispitivanja i odobrenu reviziju recepture. Zaštitite osnovnu datoteku dok obučenim operaterima dajete dokumentiranu rutu za vršenje i poništavanje kontroliranih prilagodbi.
Ako se nestabilnost profila pojavi s alarmima, neslaganjem položaja ili promjenama slijeda, upotrijebiteHMI i vodič za alarme. Kupci koji još uvijek definiraju opremu mogu započeti s Kinggleomvodič za odabir stroja.
Često postavljana pitanja
Što je župno programiranje?
Programiranje parizona mijenja otvaranje otvora kalupa tijekom ekstruzije tako da različiti dijelovi parizona primaju različite količine materijala.
Može li parison programiranje riješiti svaki problem tankog zida?
Ne. Ne može pouzdano ispraviti neusklađenost matrice, nestabilnu ekstruziju, oštećeni alat, loše hlađenje, neispravan dizajn kalupa ili neispravan aktuator.
Trebam li prvo promijeniti pojedinačne bodove ili ukupnu težinu?
Upotrijebite ukupnu težinu samo kada je cijeli dio konstantno lagan ili težak. Koristite promjene lokalnih točaka kada mjerenja pokažu ponavljajući problem u određenom području.
Zašto se profil pomiče na dijelu?
Uobičajeni uzroci uključuju promjene u brzini ekstruzije, duljini parisona, konzistenciji mlaznice akumulatora, temperaturi materijala, odgodi početka ili kalibraciji senzora.
Koliko točaka profila treba stroju?
Potreban broj ovisi o geometriji dijela i konfiguraciji regulatora. Više bodova ne kompenzira nestabilan proces.