Na ovoj stranici
Što je stroj za puhanje plastike?
Puhanje je proizvodni proces za šuplje plastične dijelove. Stroj topi plastičnu smolu, oblikuje je u mekani oblik i koristi komprimirani zrak za napuhavanje tog oblika uz stijenke kalupa; kada se ohladi, dio zadržava oblik kalupa. Četiri stupnja definiraju svaki stroj —zagrijavanje (plastificiranje), oblikovanje (parison ili preform), puhanje i hlađenje— a razlike između tipova strojeva svode se na to kako se stvara mekani oblik prije uvođenja zraka.
Strojevi za puhanje plastike proizvode veliki izbor svakodnevne i industrijske robe: pića i farmaceutskih proizvodaboce, mazivo i kemikalijekanisteri, industrijskibubnjevi i IBC spremnici, automobilske spremnike goriva i zračne kanale, cestovne barijere i bezbrojne kontejnere. Materijal ovisi o dijelu:LJUBIMACza prozirne boce pića,HDPEi HMW-HDPE za limenke, bačve i spremnike,PPza pakiranja otporna na toplinu i tanke stijenke te PVC ili inženjerske smole kao što je PA za specijalne i barijerne primjene.
Vrste strojeva za puhanje plastike
Postoje tri osnovne vrste procesa, plus brzorastuća kategorija pogona koju kupci sada zasebno odmjeravaju 2026. godine.
Stroj za ekstruzijsko puhanje (EBM)
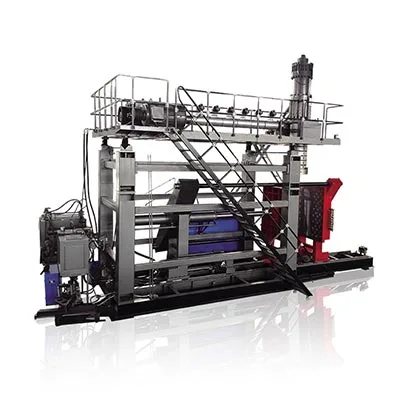
Kako radi:ekstruder topi smolu i gura je kroz glavu kalupa da formira viseću cijev, parison; kalup se zatvara oko njega i zrak ga napuhava uz šupljinu. Budući da se tijelo, ručka i vrat formiraju u jednom pokušaju, ekstruzijsko puhanje je postupak za velike dijelove i dijelove kojima se rukuje.Prednosti:niska cijena alata, brze izmjene i najširi raspon veličina dijelova — od boca od 100 ml do bačvi od 220 L i dalje.Prijave:kanisteri, bačve za kemikalije, spremnici za vodu i gorivo, kutije za alat, cestovne barijere, igračke. To je prirodno pristajanje za velike industrijske spremnike i proces za koji smo specijalizirani; vidi našestalaniakumulatorstrojevi za istiskivanje.
Stroj za injekcijsko puhanje (IBM)
Kako radi:precizna preforma se injekcijskim prešanjem oblikuje na šipku jezgre, zatim se prenosi u stanicu za puhanje gdje se napuhuje zrakom. Budući da je vrat brizgan, IBM daje izvrsnu točnost vrata i glatku završnu obradu. Pristajemale boce i staklenke visoke preciznosti— farmaceutske bočice, kozmetičke posude — u malim količinama s vrlo malo otpada. Ne proizvodi kontejnere kojima se rukuje i nije prikladan za velike dijelove.
Stroj za injekcijsko rastezljivo puhanje (ISBM)
Kako radi:ubrizgava se PET preforma, zatim rasteže aksijalno dok se puše. Ova dvoosna orijentacija poravnava polimer, stvarajući stijenku koja je jasnija, jača i lakša za određenu težinu. ISBM je standard zaLJUBIMAC boce za vodu i bezalkoholna pića, gdje su lagana težina i transparentnost odlučujući. To je druga obitelj proizvoda od HDPE industrijskih dijelova.
2026: Potpuno električni i servo pogonjeni strojevi za puhanje
Osim vrste procesa, kupci 2026. sve više uspoređujupogonska tehnologija. Tradicionalni strojevi koriste hidrauliku fiksne zapremine koja radi punom snagom bez obzira na opterećenje.Potpuno električnistrojevi zamjenjuju hidrauliku servo motorima ihidraulički sa servo pogonomstrojevi pokreću glavnu pumpu na zahtjev — i naglo smanjuju potrošnju energije i poboljšavaju ponovljivost. Potpuno električni dizajni uobičajeni su na malim, visoko preciznim strojevima; za velike industrijske dijelove koji zahtijevaju vrlo veliku silu stezanja, ahidraulički sa servo pogonomstroj obično daje najbolju ravnotežu uštede energije i tonaže. Naši strojevi koriste glavnu servo pumpu s kontrolom pretvorbe frekvencije upravo iz tog razloga.
Tablica 1 · Vrsta stroja u odnosu na materijal, kapacitet, primjenu i 2026 prednost
| Tip | Materijali | Tipični kapacitet | Najbolje aplikacije | 2026 prednost |
|---|---|---|---|---|
| Ekstruzija (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Kantiri, bačve, rezervoari, auto dijelovi | Višeslojne glave pokreću slojeve PCR / ponovno brušenje |
| Injekcija (IBM) | PE, PP, PS | ≤ ~0,5 L | Farmaceutske i kozmetičke male bočice | Vrlo mali otpad, precizni vratovi |
| Istezanje injekcije (ISBM) | LJUBIMAC | 0,2 – 10 L | Boce za vodu i bezalkoholna pića | Lagan, jasnoća |
| Servo / potpuno električni | Bilo koja (tehnika vožnje) | Varira | Energetski kritične linije velike količine | Najveća poluga energetske učinkovitosti |
Ključne komponente i kako one utječu na rezultat
Dva stroja mogu dijeliti glavni kapacitet, ali rade vrlo različito, jer kvaliteta i rezultat žive u komponentama. Jeftiniji stroj sa slabom kontrolom zida obično se pokaže skupim — smola koju troši na svaki dio nadmašuje razliku u cijeni u roku od nekoliko mjeseci.
- Vijak / jedinica za plastificiranje.Topi i dozira smolu. Promjer puža (obično 50–100 mm) i L/D omjer (24–25) određuju homogenost taline i protok; nestabilna talina se pojavljuje kao nekonzistentni dijelovi nizvodno.
- Die head i parison control.Formira župnik i profilira njegov zid po dužini. Regulator debljine stijenke visoke rezolucije (na primjer MOOG sustav od 100 točaka) je najveća pojedinačna poluga za cijenu smole i snagu dijela.
- Stezna jedinica.Zatvara i drži kalup protiv unutarnjeg pritiska puhanja. Sinkrono stezanje s zaključavanjem izravnim pritiskom drži ploče paralelne; premala tonaža proizvodi bljesak i slabe dijelove.
- Rashladni sustav.Postavlja dio na kalup. Hlađenje je obično najduži korak u ciklusu, tako da dizajn hlađenja - ne ekstruder - postavlja stvarni učinak i kontrolira krivljenje.
- Sustav upravljanja i automatizacija.Pokreće i automatizira liniju. Pouzdani PLC/HMI (Mitsubishi, Weinview) plus robot za vađenje i deflaširanje štite dosljednost i OEE na vožnji bez posade.
Tablica 2 · Komponenta u odnosu na funkciju, metrika kvalitete i što tražiti pri kupnji
| komponenta | Funkcija | Pogođena metrika kvalitete | Pitajte dobavljača |
|---|---|---|---|
| Vijak / plastificiranje | Rastopite i odmjerite smolu | Homogenost taline, izlaz | Promjer vijka, L/D, HDPE kg/h? |
| Die head / parison control | Oblik i profil župe | Ujednačenost debljine stijenke, upotreba smole | Koliko točaka debljine stijenke? |
| Stezna jedinica | Zatvoriti i držati kalup | Flash, djelomični integritet | Sila stezanja i vrsta zaključavanja? |
| Rashladni sustav | Postavite dio | Vrijeme ciklusa, iskrivljenje | Dizajn hlađenja i specifikacije vode? |
| Kontrola / automatizacija | Pokreni i automatiziraj | Dosljednost, OEE | Marka PLC/HMI, robot za van? |
Trendovi 2026. u puhanju
Kompatibilnost s PCR i recikliranom smolom
Robna marka i regulatorni ciljevi guraju reciklirani sadržaj (PCR) u ambalažu. Pokretanje promjenjive, ponekad kontaminirane reciklirane taline zahtijeva strožu kontrolu temperature i temperature, a često ivišeslojna rezna glavatako da se ponovno mljevena ili PCR jezgra može staviti u sendvič između djevičanskih kožica. Strojevi s preciznom kontrolom debljine stjenke i stabilnim temperaturnim zonama postupaju s recikliranom smolom mnogo manje.
AI i pametni nadzor
Linija postaje sve instrumentaliziranija.OEE nadzorne ploče, prediktivno održavanje, daljinska dijagnostika i automatsko podešavanje parametara prelaze s premium opcija na očekivanja. Čak i osnovni ugrađeni alarmni sustav koji dobavljaču omogućuje daljinsko dijagnosticiranje kvarova može pretvoriti višednevni zastoj u popravak istog dana — što, na liniji koja radi 24 sata dnevno, vrijedi više od skromne razlike u cijeni stroja.
Energetska učinkovitost
Energija je stalni trošak koji traje tijekom životnog vijeka stroja, pa sve više pokreće odluke o kupnji. Glavne poluge su aservo glavna pumpa, optimizirano korištenje komprimiranog zraka (zrak je jedan od najskupljih dodataka u postrojenju) i učinkovito hlađenje. Budući da je energija stvarna komponenta cijene po boci, učinkovit pogon često se vraća brže od bilo koje druge nadogradnje na liniji velikih količina.
Tablica 3 · 2026. trend u odnosu na utjecaj tvornice, kupovnu točku i ROI
| Trend | Utjecaj na tvornicu | Točka kupnje | ROI vrijednost |
|---|---|---|---|
| PCR / reciklirana smola | Mora se pokrenuti promjenjiva, kontaminirana talina | Višeslojna glava + jaka zidna kontrola | Ispunjava ciljeve robne marke / regulatorne reciklirane ciljeve |
| AI / pametno praćenje | Manje zastoja, brže postavljanje | OEE nadzorna ploča, daljinska dijagnostika, alarmni sustav | Dulje vrijeme rada, manji škart |
| Energetska učinkovitost | Tekuća energija = tekući trošak | Servo pumpa, optimizirani zrak, učinkovito hlađenje | Niži trošak po dijelu, brži povrat |
Kako odabrati pravi stroj za puhanje plastike
Najpouzdaniji način da odredite stroj je da radite od dijela prema van i da procijenite ukupni trošak vlasništva, a ne cijenu naljepnice:
- Prvo definirajte proizvod.Najveća veličina, bez obzira ima li ručku, smolu, specifikaciju zida i bilo koji certifikat (test pada, UN).
- Zatim definirajte izlaz.Pretvorite suhi ciklus u stvarni učinak i dnevni volumen prije nego što odaberete jednostruku ili dvostruku stanicu ili akumulator.
- Uskladite vrstu stroja.Držati/veliki → istiskivanje; mala precizna → injekcija; prozirni PET → razvući.
- Izvažite energiju i automatizaciju.Servo pogon i robot za odvoz podižu cijenu, ali smanjuju troškove rada.
- Provjerite servis, rezervne dijelove, instalirajte i obučite.Stroj je odnos dug desetljeće; podrška odlučuje o vremenu neprekidnog rada.
- Prosudite TCO, a ne cijenu.Smola, energija, otpad i zastoji smanjuju razliku u cijeni između dvaju strojeva tijekom njihova životnog vijeka.
Tablica 4 · Kontrolni popis kupca
| Kriterij | Što potvrditi |
|---|---|
| Kapacitet | Maksimalni volumen dijela + realna dnevna proizvodnja |
| energija | Servo pogon, instalirani kW, potrošnja zraka i vode |
| Kompatibilnost materijala | Sadržaj HDPE / PP / PVC / PA / PCR |
| Brzina promjene | Vrijeme promjene kalupa, jednostruki u odnosu na više kalupa |
| Podrška nakon prodaje | Jamstvo, montaža, obuka, rezervni dijelovi |
| Sigurnost i sukladnost | Svjetlosna zavjesa, CE, test na pad / UN gdje je potrebno |
 Kontinuirano — 5L jedna stanica
 Kontinuirano — 15L jedna stanica
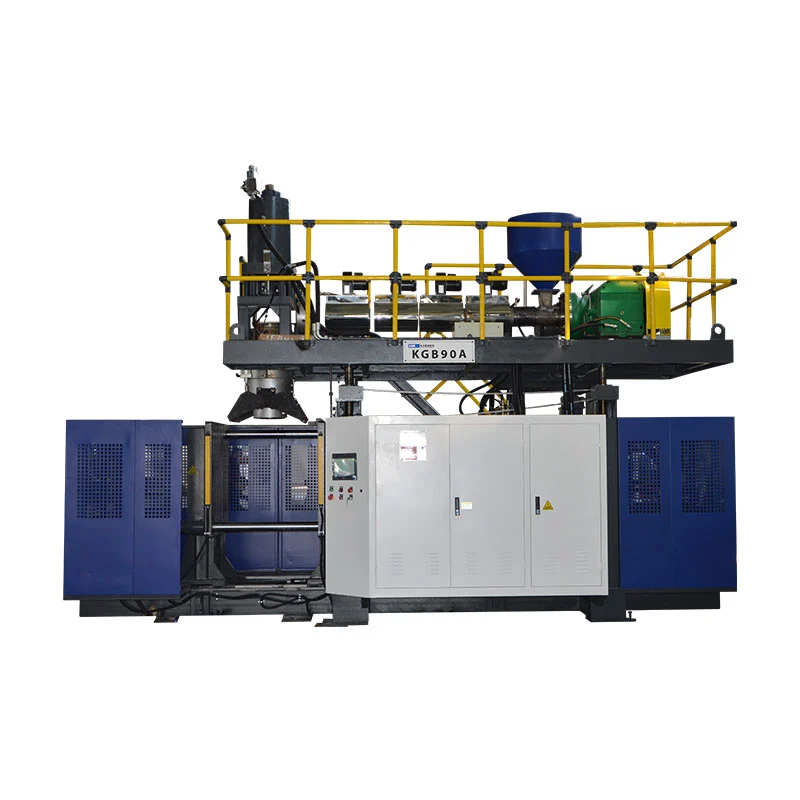
 Akumulator — 60L za velike dijelove
Montaža, ožičenje i puštanje u pogon
Linija za puhanje je zahtjevna instalacija, a većina kašnjenja u pokretanju dolazi zbog spremnosti gradilišta, a ne zbog samog stroja. Potvrdite bitne stvari prije nego stroj stigne:
- Komunalije.Ispravno napajanje i ožičenje, čisti komprimirani zrak pod potrebnim tlakom, protok i tlak rashladne vode i hidrauličke veze gdje je to moguće.
- Mjesto i temelj.Ravan pod s procjenom nosivosti za težinu stroja, plus slobodan prostor oko radne ploče, ekstrudera i spremnika za rad i održavanje.
- Redoslijed puštanja u rad.Pokrenite uljnu pumpu, zagrijte stroj na temperaturu (ostavite nekoliko sati s uključenom vodom za hlađenje), pokrenite ekstruziju i regulator debljine stijenke, zatim pokrenite ručne cikluse prije prebacivanja na automatski.
- Prihvaćanje (probni rad).Provjerite učinak suhog ciklusa, ujednačenost debljine stijenke, težinu dijela i završnu obradu te sigurnosne funkcije prije odjave.
Naši inženjeri putuju u vašu tvornicu kako bi instalirali, pustili u pogon i obučili operatere, tako da linija dostiže stabilnu proizvodnju brže od samoinstalacije.
Uobičajeni problemi i rješavanje problema
Većina nedostataka kod oblikovanja puhanjem dolazi do četiriju poluga — profila debljine stijenke, temperature taline, sile stezanja i hlađenja. Ova tablica prikazuje nedostatke o kojima se kupci najčešće pitaju na njihove uobičajene uzroke i popravke.
Tablica 5 · Kvar u odnosu na mogući uzrok i popravak
| kvar | Vjerojatni uzrok | Prvi popravak za isprobati |
|---|---|---|
| Propuštanje | Slabo prignječenje/tanak zid na zavaru | Podesite zidni profil i vrijeme otkidanja, puhanja |
| Nejednaka debljina stijenke | Parison profil isključen / matrica nije centriran | Ponovno profilirajte parison, centrirajte glavu matrice |
| Nestabilan parizon | Temperatura taljenja/hod skladištenja | Provjerite temperaturne zone i hod skladištenja |
| Zamagljenost / izbjeljivanje | Temperatura taljenja ili hlađenje preagresivno | Podesite temperaturu taline i brzinu hlađenja |
| Rocker donji dio | Osnovno hlađenje / tlak puhanja | Podesite osnovno hlađenje i tlak puhanja |
| Višak bljeskalice | Nedovoljna stezaljka / istrošeni kalup | Provjerite silu stezanja, pregledajte kalup |
| Iskrivljenost / deformacija | Nedovoljno hlađenje | Produžite vrijeme hlađenja, snizite temp |
Kada izlaz pada, a ne kvaliteta, uzrok je češće hod skladištenja ili hlađenje nego ekstruder — to je prvo mjesto koje treba tražiti. Stalni otpad i neplanirana zaustavljanja također su najveća skrivena kočnica za OEE, zbog čega se stabilna zidna kontrola i pouzdana automatizacija isplaćuju znatno više od ukupnih troškova.
Tržišni izgledi 2026.–2030
Potražnja je stabilna i široka. Prema Grand View Researchu, globalno tržište strojeva za puhanje plastike bilo je oko3,2 milijarde USD 2024. i predviđa se da će dosegnuti otprilike 4,0 milijarde USD do 2030., CAGR od oko 4,2%. Rast pokreću ambalaža, automobilske komponente, industrijski kontejneri i zdravstvena njega, saAzijsko-pacifička najveća regija s oko 39% tržišta. Ekstruzija ostaje najveći procesni segment za industrijske šuplje dijelove, dok PET rastezljivo puhanje prednjači u ambalaži za piće.
Za kupce je praktičan signal da je ovo tržište modernizacije, a ne procvat: rast je koncentriran tamo gdje strojevi dodaju učinkovitost, sposobnost recikliranog sadržaja i automatizaciju. Zato se odluka o kupnji 2026. manje odnosi na osnovne specifikacije, a više na energetsku učinkovitost, PCR kompatibilnost, vrijeme rada i ukupne troškove vlasništva.
Zatražite ponudu za stroj za puhanje plastike
Recite nam svoj proizvod, veličinu, smolu i dnevni učinak — preporučit ćemo pravi tip i konfiguraciju, sa stvarnim specifikacijama i brojkama ciklusa.
Zatražite ponudu Chatajte na WhatsAppuČesto postavljana pitanja
Što je stroj za puhanje plastike?
Proizvodi šuplje plastične proizvode zagrijavanjem smole, oblikovanjem u mekani oblik, napuhivanjem komprimiranim zrakom unutar kalupa i hlađenjem — proizvodeći boce, kanistere, bačve, spremnike i spremnike. Glavne vrste su ekstruzija, injekcija i injekcijsko rastezljivo puhanje.
Koje su glavne vrste strojeva za puhanje?
Ekstruzija (EBM) za ručke i velike HDPE dijelove, injekcija (IBM) za male precizne boce i injekcijsko rastezanje (ISBM) za prozirne PET boce. Strojevi se također opisuju kao kontinuirani, akumulatorski, višeslojni i servo/potpuno električni.
Koji se materijali mogu koristiti?
HDPE i HMW-HDPE, PP, PVC i PA na strojevima za ekstruziju; PET na injekcijskim rastezljivim strojevima. HDPE je standard za limenke, bačve i spremnike; PET za prozirne boce.
Koliko košta stroj za puhanje plastike?
Trošak ovisi o veličini dijela i sili stezanja, broju reznih glava, jednostrukim naspram višeslojnih zidova i automatizaciji. Mali strojevi s jednom stanicom najpristupačniji su; velike linije akumulatorskog bubnja koštaju mnogo više. Ukupni trošak vlasništva — energija, otpad i održavanje — obično je važniji od cijene naljepnice.
Koja je razlika između ekstruzije i injekcijskog puhanja?
Ekstruzijom se ekstrudira šuplji parison i puše ga, stvarajući dijelove s ručkom i velike dijelove. Injekcijskim kalupom prvo se oblikuje precizan predform, a zatim ga puše — idealno za male, točne boce, ali ne i za ručke ili velike dijelove.
Kako odabrati pravu veličinu stroja?
Počnite od najvećeg volumena dijela i dnevne proizvodnje. Pomnožite učinak suhog ciklusa s faktorom učinkovitosti od 0,75–0,85 i svojim radnim satima kako biste provjerili stvarni kapacitet, zatim odaberite jednostruku naspram dvostruke stanice ili akumulator za velike dijelove.
Kako mogu smanjiti nedostatke i otpad?
Većina nedostataka povezana je s profilom debljine stijenke, temperaturom taline, silom stezanja ili hlađenjem. Precizna kontrola debljine stijenke parisona, ispravna tonaža stezaljke i odgovarajuće hlađenje uklanjaju većinu problema s curenjem, pucanjem, neravnim stijenkama i savijanjem.
Isplate li se potpuno električni strojevi za puhanje 2026. godine?
Potpuno električni i servo pogonjeni strojevi smanjuju potrošnju energije i poboljšavaju ponovljivost, tako da se najbrže isplaćuju na energetski intenzivnim linijama velikog volumena. Za velike industrijske dijelove hidraulički stroj sa servo pogonom često daje najbolju ravnotežu uštede energije i velike sile stezanja.
Zaključak
Odabir stroja za puhanje plastike je slijed, a ne jedna specifikacija: definirajte dio, veličinu izlaza, uskladite s vrstom procesa, zatim odvažite energiju, automatizaciju i podršku. Ekstruzija pokriva većinu industrijskih spremnika, brizganje odgovara malim preciznim bocama, a rastezljivo puhanje posjeduje PET napitke — sa servo i potpuno električnim pogonima koji sada pokrivaju sva tri u pogledu energije. U 2026. odluke koje odvajaju dobru kupnju od skupe suenergetska učinkovitost, PCR kompatibilnost, automatizacija, OEE i ukupni trošak vlasništva— potpomognut stvarnom servisnom podrškom. Ispravite ih i stroj će zaraditi svoje desetljeće.