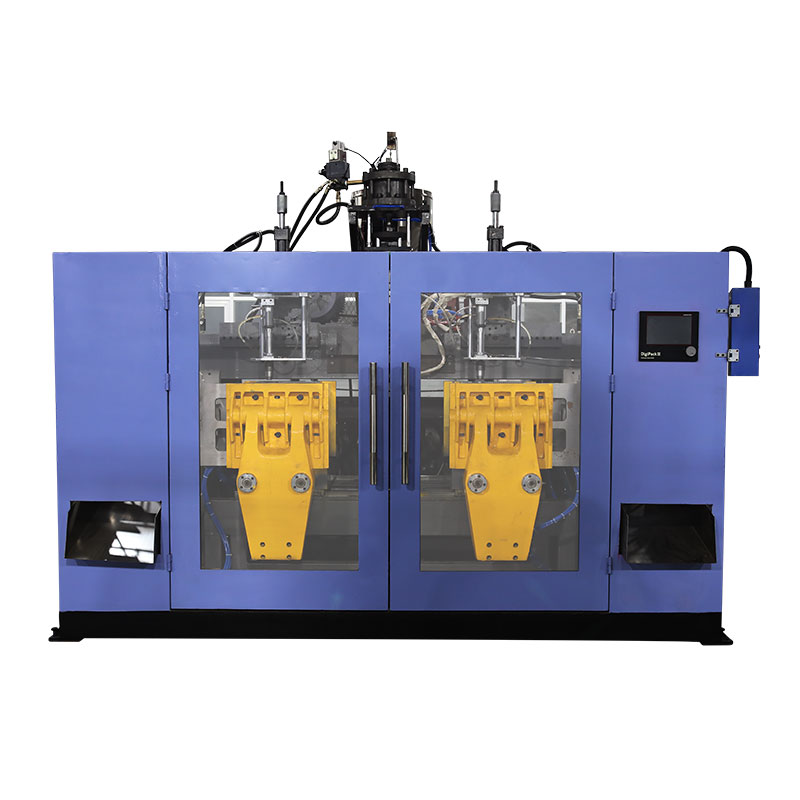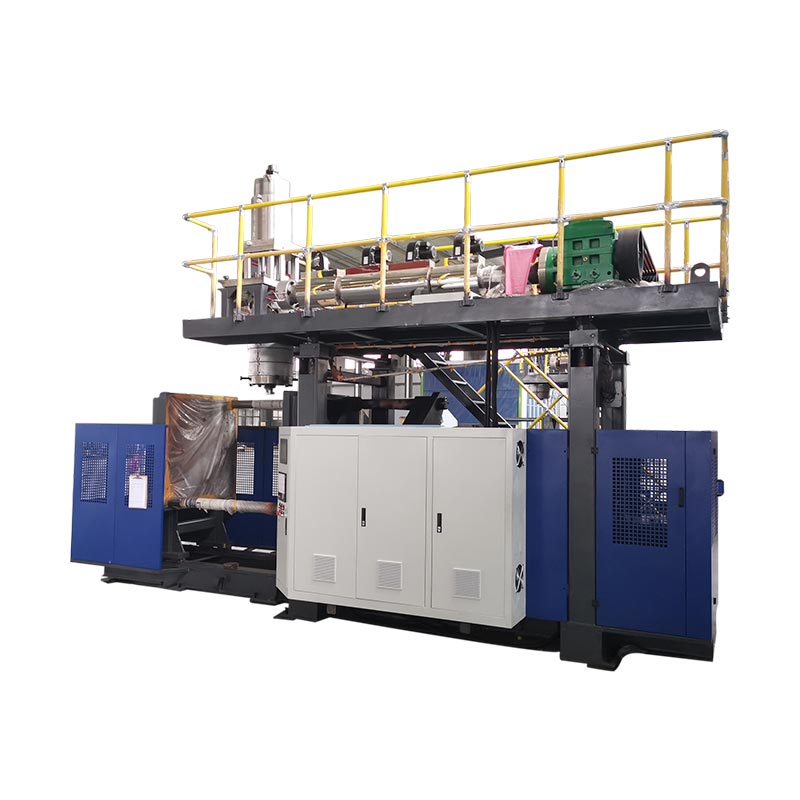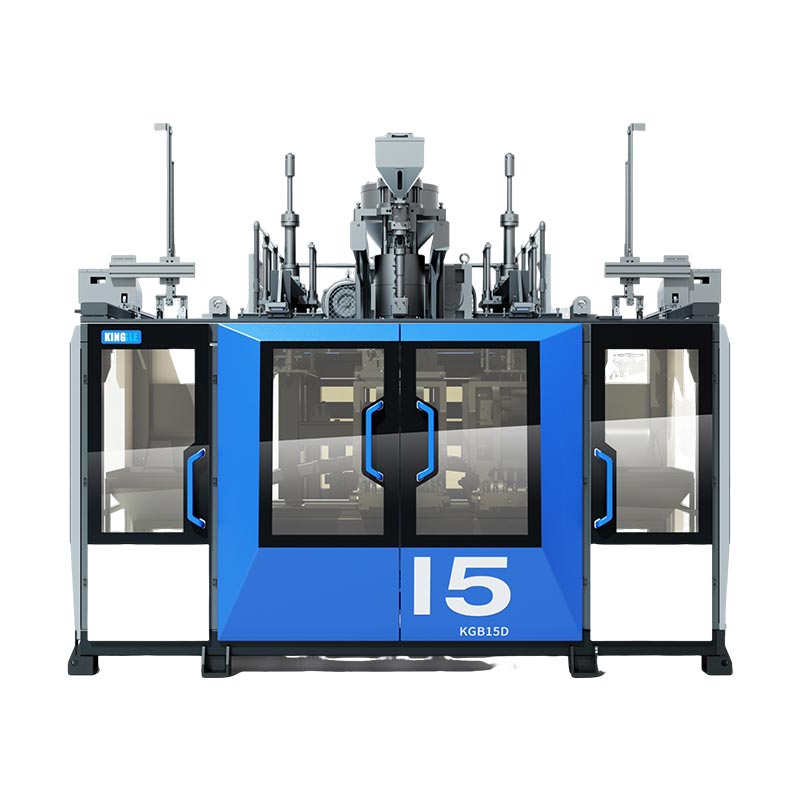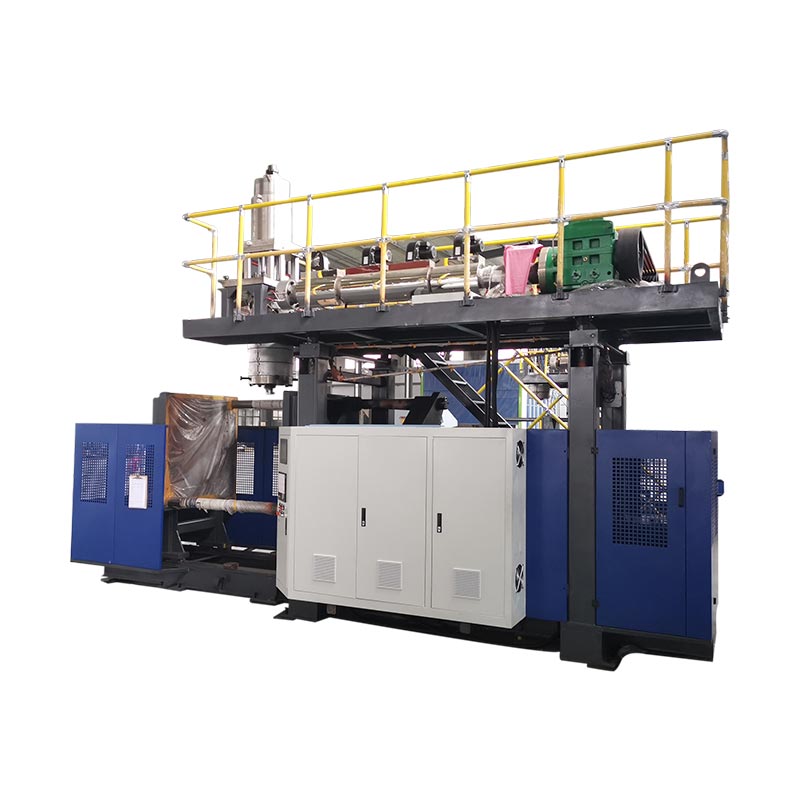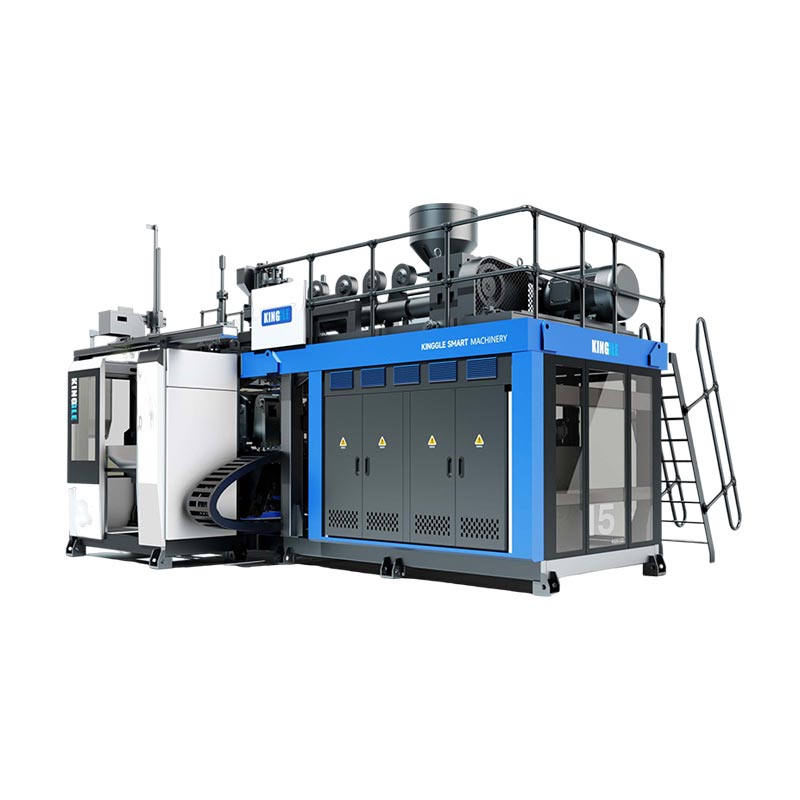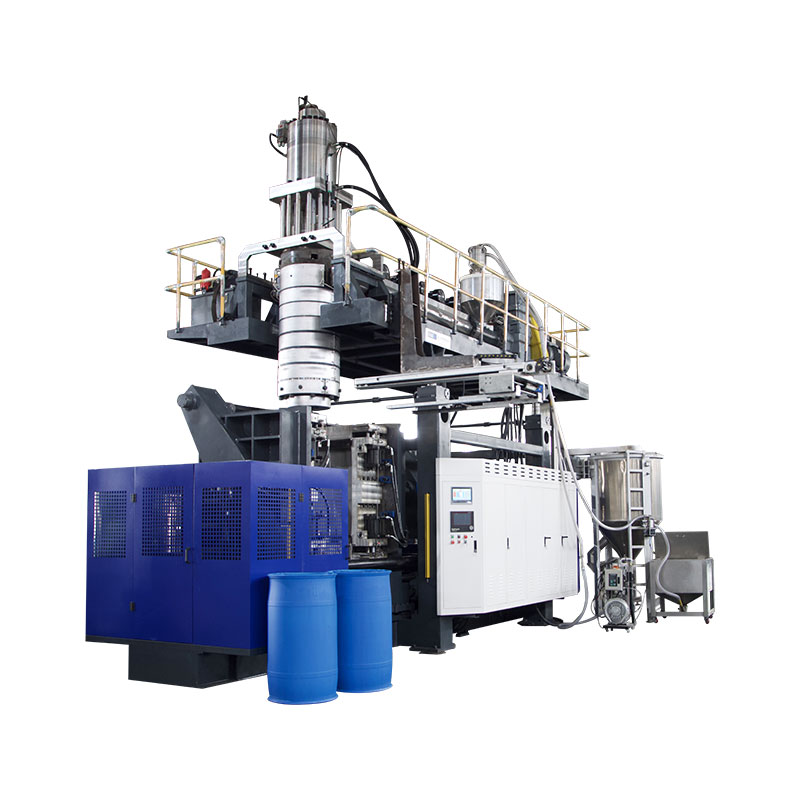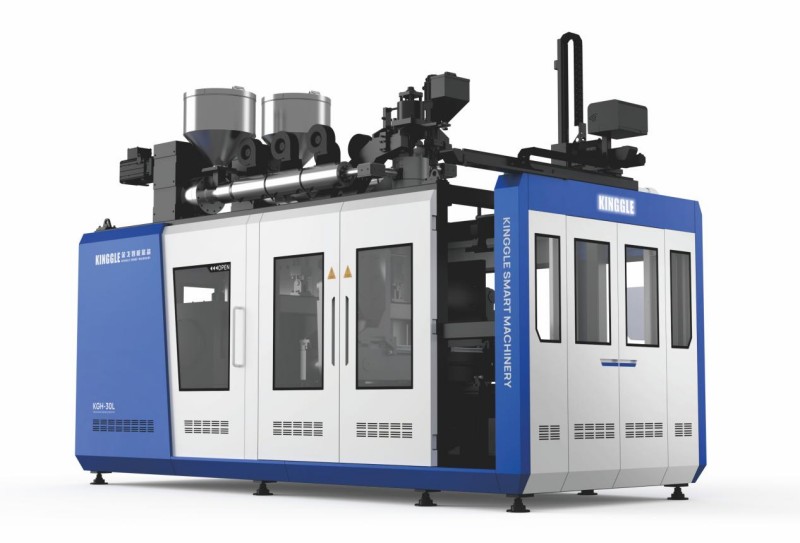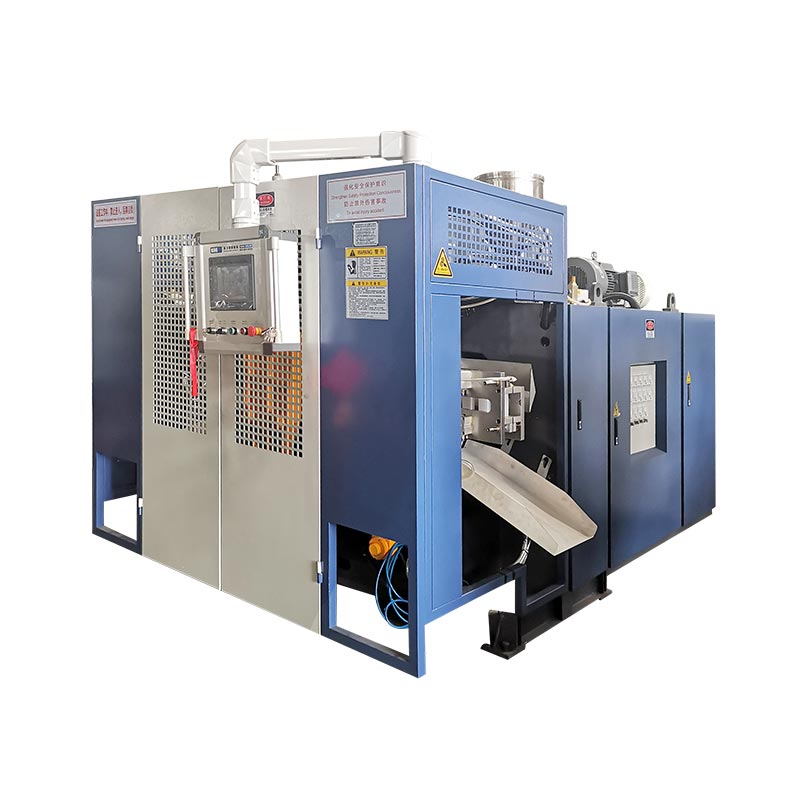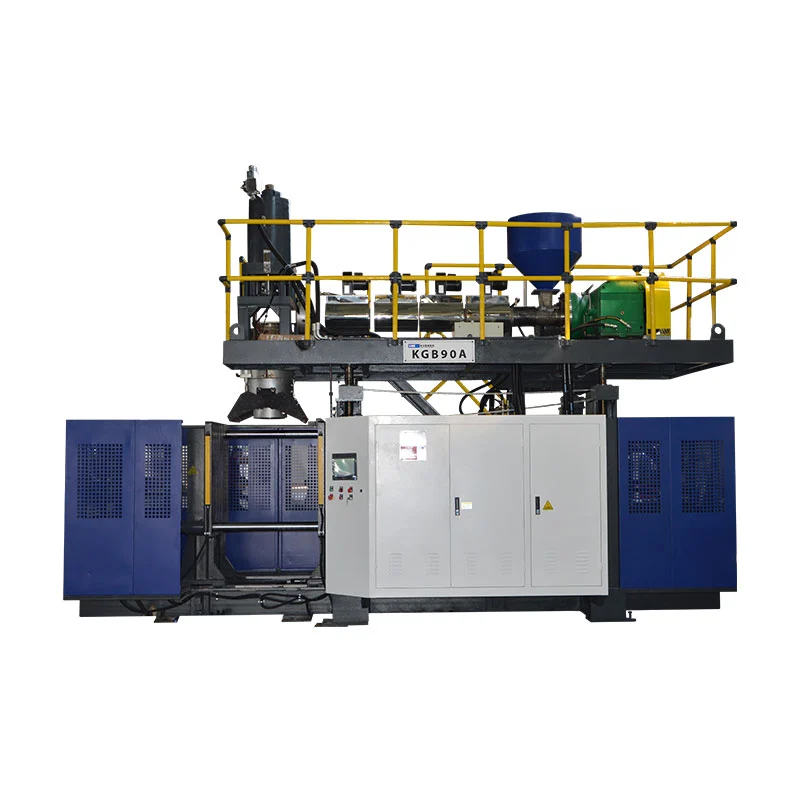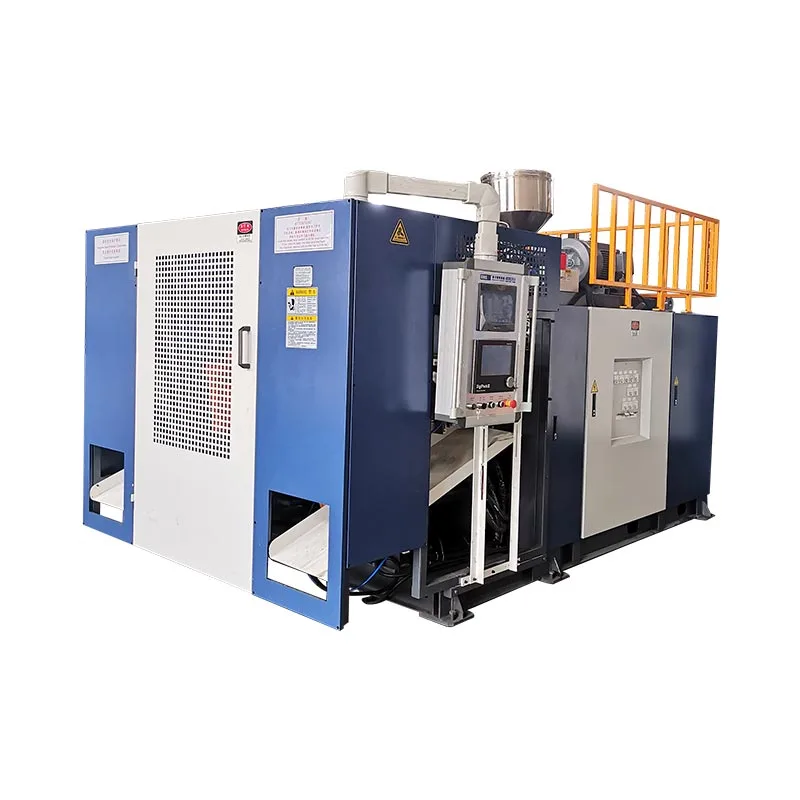
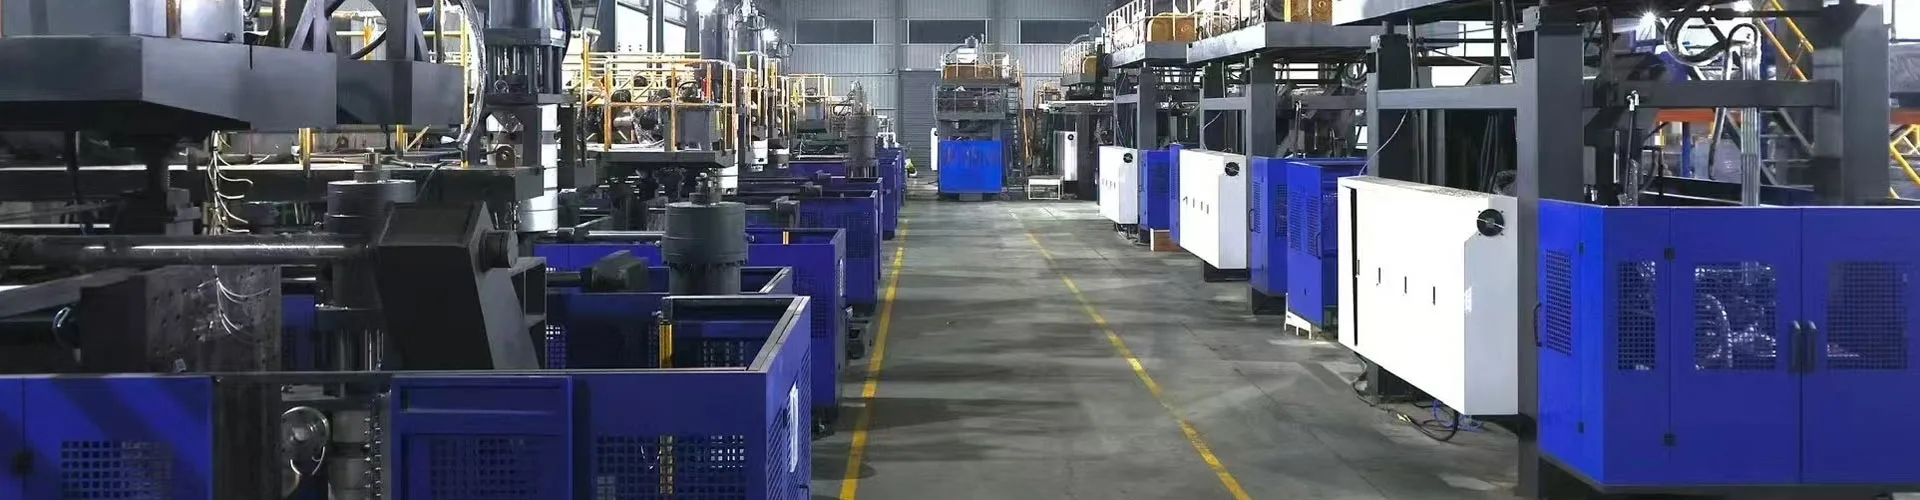
A stroj za kontinuirano puhanjeekstrudira non-stop parison dok se kalupne stanice kreću kako bi ga uhvatile i napuhale. Ekstruder se nikada ne zaustavlja, što ga čini najbržim putem za HDPE i PP spremnike od oko 0,5 do 30 litara. Tri varijable određuju vaš učinak: broj stanica, šupljine glave matrice i vrijeme ciklusa. Još tri određuju vaš trošak: energija po dijelu, održavanje i otpad. Ovaj vodič pokriva obje strane, sa stvarnim specifikacijama naših strojeva.
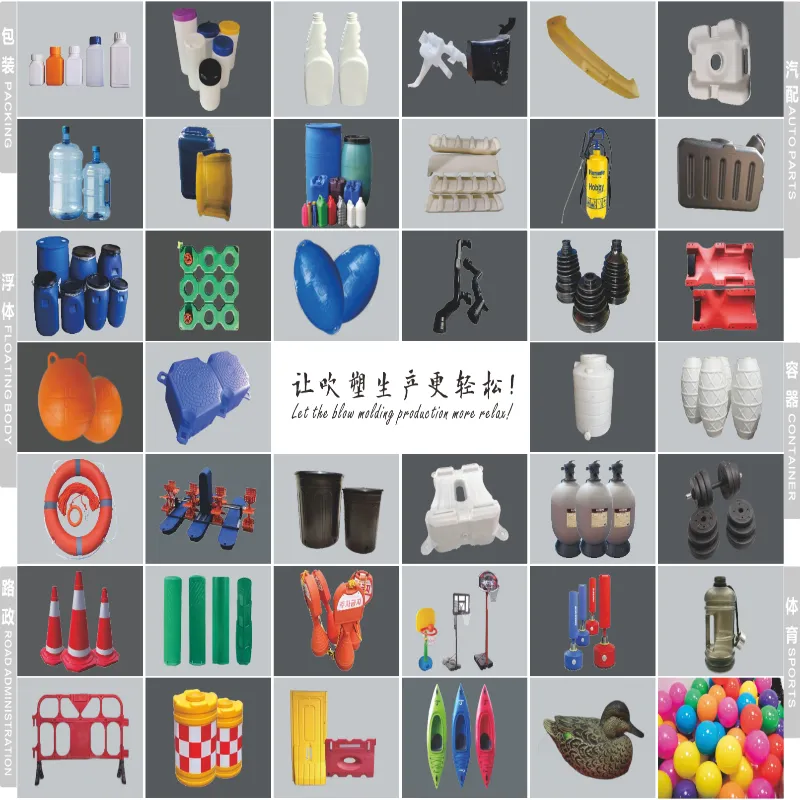
Kontinuirana ekstruzija pokriva većinu plastičnih spremnika s kojima rukujete u jednom danu. Boce deterdženta, vrčevi za motorno ulje, kanisteri, pakiranja poljoprivrednih kemikalija — gotovo svi dolaze s strojeva poput ovih.
Jedno pojašnjenje prije detalja. Prozirne PET boce za vodu dolaze iz drugog procesa, injekcijskog rastezljivog puhanja, na drugim strojevima. Ovaj vodič pokriva kontinuirano ekstruzijsko puhanje za HDPE, PP, PVC i PA. Ako je vaš proizvod PET boca za piće, oprema u našojkontinuirani raspon strojaneće uspjeti.
Konfiguracije strojeva: kako se kalupi susreću s parisonom
Svaki kontinuirani stroj rješava isti problem. Parison teče bez prestanka, tako da kalup mora doći do njega, zatvoriti se, otpuhati i očistiti prije sljedećeg pucanja. Način na koji stroj to radi definira konfiguraciju.
Strojevi za pomicanje kalupapremjestite kalup vodoravno na parison. Izrada je jednostavna, provjerena i isplativa. Pokriva posude od 2 do 15 litara.
Strojevi sa zakrivljenim krakomzakrenite kalup kroz luk, što skraćuje putovanje i ubrzava ciklus. Također imaju glave za koekstruziju za 1 do 6 slojeva. Ovo je klasa za visokoučinkovite i slojevite boce.
Zatim dolazi brojanje stanica.Jedna stanica (L)pokreće jedan set kalupa.Dvostruka stanica (D)pokreće dva kalupa i pokreće jedan ekstruder, tako da jedna strana puše dok druga izbacuje.
| Konfiguracija | Asortiman kontejnera | Najbolje za | Kompromis |
|---|---|---|---|
| Premještanje kalupa, jedna stanica | 2–15 L | Skromne količine, česte izmjene proizvoda | Najmanji učinak po stroju |
| Pomicanje kalupa, dvostruka stanica | 2–15 L | Velike količine na jednoj obitelji proizvoda | Viši trošak; potrebna stalna potražnja |
| Zakrivljena ruka, jedna stanica | 5–30 L | Brzina, slojeviti zidovi, veće kanistere | Veći unos energije |
| Zakrivljena ruka, dupla stanica | 5–30 L | Maksimalan izlaz, višeslojni u volumenu | Najveći kapital i površina |
Prikladnost za biljku, rano provjereno:potvrdite četiri stvari prije nego što se obvežete — prostor na podu u odnosu na tlocrt stroja, visinu stropa za glavu kalupa i utovarivač u spremnik, trofazno napajanje za priključeno opterećenje i kapacitet rashlađene vode. Težina stroja kreće se od 2,5 tona na jednostrukoj stanici od 2 L do 28,5 tona na dvostrukoj stanici sa zakrivljenom rukom od 30 L, pa provjerite i opterećenje poda.
Kupci iz SAD-a trebali bi dodati još jednu ranu provjeru. Spremnici za kontakt s hranom, pićem ili lijekovima donose zahtjeve FDA za materijale koji oblikuju vašu smolu i svaku politiku ponovnog mljevenja. Pravila o recikliranom sadržaju također se razlikuju ovisno o državi i često se mijenjaju, stoga potvrdite trenutni zahtjev za svoju kategoriju proizvoda prije nego što zaključate specifikaciju smole.
Učinkovitost proizvodnje: pretvaranje specifikacija u boce po satu
Svaki katalog ispisuje izlazni broj. Pročitajte to ispravno ili ćete previše obećati pri isporuci.
Te brojke pokazujusuhi ciklus— stroj radi prazan punom brzinom, nema plastike, nema hlađenja. Koristite ih za poštenu usporedbu strojeva. Nikada ih nemojte koristiti kao prognozu proizvodnje.
Ovdje su stvarne brojke za suhe cikluse u našem kontinuiranom asortimanu, sa specifikacijama koje ih pokreću.
| Model | Max spremnik | Suhi ciklus | Stezanje | Vijak | HDPE kapacitet | Prosj. energije |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 kom/sat | 40 kN | 50 mm, L/D 25 | 30 kg/sat | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/sat | 12–18 kW |
| KGB5L | 5 L | 500 kom/sat | 65 kN | 60 mm, L/D 25 | 55 kg/sat | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/sat | 16–25 kW |
| KGB15L | 15 L | 450 kom/sat | 165 kN | 75 mm, L/D 25 | 100 kg/sat | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/sat | 25–34 kW |
| KGH15L | 15 L | 500 kom/sat | 200 kN | 80 mm, L/D 25 | 150 kg/sat | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/sat | 40–50 kW |
| KGH30L | 30 L | 450 kom/sat | 300 kN | 90 mm, L/D 25 | 180 kg/sat | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/sat | 70–80 kW |
Sada matematika koja te brojke pretvara u proizvodni plan.
Dva pravila čine taj derate poštenim. Deblje stijenke se sporije hlade, pa teški dijelovi teže opadaju od lakih. A promjene troše sate koji se nikada ne pojavljuju u broju vremena ciklusa.
Izmjerite vlastito smanjenje nakon instalacije. Pustite prazan stroj da potvrdite suhi ciklus, zatim pokrenite punu proizvodnu smjenu i podijelite dobre dijelove po satima. Taj omjer postaje vaš faktor planiranja i ostaje stabilan nakon što se proces smiri.
Uskladite liniju, ne samo stroj:dimenzionirajte izlaz puhanja prema liniji za punjenje, a ne zasebno. Stroj koji prestiže vašu punilicu stvara zalihe i nered na podu. Pomnožite svoje planirane komade po satu sa satima smjene, podijelite s bocama po sanduku i provjerite taj broj u odnosu na vaš nizvodni sanduk i protok paleta prije kupnje.
Materijali i dizajn dijelova
Kontinuirana ekstruzija izvodi PE, PP, PVC i PA. HDPE nosi većinu boca i jerry može raditi, a njegov prozor za obradu koji oprašta objašnjava zašto dominira kategorijom.
Vijak radi pravi posao. Njegov promjer i omjer duljine i promjera određuju koliko smole se stroj topi po satu, a to ograničava izlaz prije bilo čega drugog. Naši strojevi pokreću vijke od 50 do 100 mm na L/D 25, s 3 do 5 zona grijanja na bačvi i 3×5 do 3×8 sekcija grijanja u glavi matrice.
| Materijal | Tipični proizvodi | Što gledati |
|---|---|---|
| HDPE | Boce za deterdžente, kanisteri, posude za motorno ulje, mliječni proizvodi | Najviše oprašta. Uskladite indeks taljenja s težinom dijela — niži MFI za veće dijelove |
| PP | Pakiranje na vruće punjenje i na višoj temperaturi | Uži prozor obrade; hladi sporije, pa se ciklusi produljuju |
| PVC | Prozirne boce, specijalna kemijska pakiranja | Osjetljivo na toplinu. Razgrađuje se ako stoji vruće; očistiti prije bilo kakvog zaustavljanja |
| Ponovno mljevene mješavine | Smanjenje troškova za većinu proizvoda | Miješajte u kontroliranom omjeru; kontaminirano ponovno mljevenje nosi mrlje u talinu |
Dizajn dijelova postavlja ograničenja koja stroj ne može prevladati. Duboki udubljenja bore se protiv prignječenja. Oštri uglovi istanjuju zid na mjestu gdje se parison najviše proteže. Ručke trebaju dovoljan promjer glave matrice da bi se pravilno oblikovale — naše glave imaju 90 do 220 mm na modelima s jednom matricom.
Donesite crtež svom dobavljaču prije nego što izrežete kalup. Prema našem iskustvu, većina pritužbi na debljinu zida dolazi do odluke o dizajnu, a ne do postavki stroja — a sat vremena na crtežu sprječava tjedne pokušaja i pogrešaka.
Slojevi otvaraju više opcija. Glava za koekstruziju dodaje kožu u boji, prozirnu traku za prikaz ili ukopanu recikliranu jezgru — sve u istoj snimci. Naši strojevi sa zakrivljenom rukom rade od 1 do 6 slojeva, potpuno prekrivenihvišeslojna vodilica.
Automatizacija, kontrole i energija
Kontrolni skup odlučuje hoće li se kvaliteta održati kroz smjene. Pitajte bilo kojeg dobavljača što se nalazi unutra i očekujte imena, a ne pridjeve.
Naši strojevi pokreću Mitsubishi PLC-ove, MOOG servo kontrolu, Weinview HMI i komponente OMRON, Schneider i GEFRAN. Programirana kontrola debljine stijenke mijenja razmak matrice kroz sačmu, čime se materijal stavlja tamo gdje je potrebno, a vadi se tamo gdje ne treba.
Za integraciju linije postavite tri specifična pitanja: koje protokole PLC izlaže za MES ili SCADA vezu, izvoze li alarmi kao strukturirane podatke i nudi li dobavljač daljinsku dijagnostiku. Pružamo IoT daljinski nadzor kako bi naši inženjeri mogli pregledati stroj u stvarnom vremenu i označiti probleme prije nego što zaustave proizvodnju.
Energija zaslužuje vlastitu analizu. Dominiraju tri opterećenja: grijanje bačve, pogonski sustav i hlađenje. Gornja tablica navodi prosječnu potrošnju po modelu, a rashladna voda teče 50 do 180 L/min ovisno o veličini stroja.
Usporedite dobavljače s tim brojem po dijelu, a ne s izvlačenjem po satu. Brži stroj širi iste kilovate na više boca, što često čini stroj s višom ocjenom jeftinijim za rad.
Ekonomija životnog ciklusa: koliko košta posjedovanje stroja
Kupoprodajna cijena je jedna uplata. Vlasništvo traje desetljeće. Pet čimbenika utječe na kapitalne troškove, a četiri na operativne troškove.
| Pokretač troškova | Kategorija | Bilješke |
|---|---|---|
| Veličina stroja i broj stanica | Kapital | Najveća pojedinačna varijabla |
| Broj slojeva | Kapital | Svaki sloj dodaje složenost ekstrudera i glave |
| Kalupi i šupljine | Kapital | Obično se navodi odvojeno — proračun za njih |
| Nizvodna automatizacija | Kapital | Deflaširanje, ispitivanje nepropusnosti, prijenos |
| energija | Operativni | Koristite gornju sliku po dijelu |
| Rad | Operativni | Naglo pada s automatskim uklanjanjem svjetla i rukovanjem |
| Otpad i ponovno brušenje | Operativni | Zatvaranje petlje ponovnog brušenja oporavlja flash koji ste već platili |
| Rezervni dijelovi i održavanje | Operativni | Proračun godišnje; skladištite brzo habajuće artikle na licu mjesta |
Izgradite svoj model povrata na delti, a ne na ukupnoj vrijednosti. Usporedite novu liniju s onim što koristite danas: dobiveni dijelovi po satu, ušteđeni radni sati, smanjeni otpad, promjena energije po dijelu. Podijelite trošak stroja i alata s tim godišnjim dobitkom i dobit ćete razdoblje povrata u vlastitim brojevima, a ne dobavljačevim.
Načini održavanja i kvarova
Vrijeme rada proizlazi iz rasporeda, a ne zbog sreće. Planirajte tri razine rada.
| Interval | Zadaci |
|---|---|
| Dnevno | Provjerite grijače i temperature glave matrice; očistite područje odsječenja; provjerite protok i tlak rashladne vode |
| Tjedni | Pregledajte stezne površine i klinove za lociranje; provjeriti servo i hidraulički tlak; pregledajte stopu otpada za drift |
| Tromjesečno | Pokrenite dijagnostiku performansi; pregledati sustav podmazivanja; kalibrirati kritične komponente |
| Godišnje | Provjerite istrošenost vijka i cijevi; servisirati reznu glavu; pregledajte cjelokupnu zalihu rezervnih dijelova |
Uobičajeni načini kvarova slijede uzorke: istrošeni rubovi slabe osnovne zavare, zone grijanja mijenjaju raspodjelu zida, a otupljene stezne površine dopuštaju bljesak. Svaki se prvo pojavljuje kao nedostatak na dijelu.
Obuka rukovatelja vraća se brže od bilo kojeg rezervnog dijela. Provjerite što vaš dobavljač uključuje i potvrdite da instalacija pokriva postupke zaštite stroja i zaključavanja u skladu s vašim lokalnim sigurnosnim zahtjevima — u SAD-u to znači da je usklađenost s OSHA-om potpisana prije nego što linija pokrene proizvodnju.
Pitajte o jamstvu pismeno:naš radi jednu godinu na cijelom stroju od dolaska u vašu tvornicu, s glavnim komponentama kao što su MOOG regulator debljine stijenke i servo motori koji se produljuju na dvije godine. Pitajte bilo kojeg dobavljača što pokriva njihovo jamstvo, što isključuje i koliko brzo rezervni dijelovi stižu u vašu zemlju.
Odabir vaše konfiguracije
Radite ovim redoslijedom: volumen spremnika i materijal sužavaju klasu stroja, godišnji volumen odlučuje o jednoj ili dvostrukoj stanici, a zahtjevi slojeva odlučuju o pokretnoj ili zakrivljenoj ruci. Cavities tada skalira izlaz prema vašoj prognozi.
Naševodič za odabir u pet korakadetaljno prolazi taj put dimenzioniranja. Za spremnike iznad 30 litara, parison postaje pretežak za kontinuiranu ekstruziju, pa se odluka seli na akumulatorske strojeve - pokriveno u našemakumulator vs kontinuirana usporedba.
Često postavljana pitanja
Što je stroj za kontinuirano puhanje?
Stroj za kontinuirano puhanje kontinuirano istiskuje cijev rastaljene plastike, koja se naziva parison, dok se jedna ili dvije kalupne stanice pomiču kako bi je uhvatile, zatvorile i napuhale dio. Ekstruder nikada ne staje. Ovo odgovara malim i srednjim spremnicima od HDPE-a, PP-a i PVC-a — bocama, kanisterima i pakiranjima maziva. Za velike dijelove umjesto toga koriste se akumulatorski strojevi, jer se teški viseći sloj rasteže prije nego što se kalup zatvori.
Kako mogu izračunati boce po satu iz vremena ciklusa i šupljina?
Pomnožite cikluse po satu sa šupljinama po glavi matrice s brojem stanica. Stroj s ocjenom od 600 suhih ciklusa na sat s glavom s 2 šupljine na dvostrukoj stanici teoretski postiže 2400 komada na sat. Zatim primijenite realno smanjenje za hlađenje, rukovanje i promjenu, jer kataloške ocjene pokazuju da stroj ciklički radi prazan. Planirajte kapacitet na smanjenom broju.
Koji materijali rade na stroju za kontinuirano puhanje?
HDPE, PP, PVC i PA dobro rade na strojevima za kontinuirano ekstruzijsko puhanje. HDPE dominira u proizvodnji boca i limenki. Uskladite vijak s materijalom: čvršće vrste trebaju veći kapacitet taljenja, zbog čega su promjer vijaka i omjer duljine i promjera važni. Prozirne PET boce za piće koriste drugačiji postupak — injekcijsko rastezljivo puhanje — i različite strojeve.
Koliko energije troši stroj za kontinuirano puhanje?
Prosječna potrošnja energije ovisi o veličini stroja. Kinggle kontinuirani strojevi imaju snagu od 12 do 18 kW na klasi 2 L, 16 do 25 kW na klasi 5 L, 25 do 34 kW na klasi 15 L i 40 do 80 kW na brzim modelima sa zakrivljenim krakom. Usporedite dobavljače po energiji po gotovom dijelu, a ne po satu, budući da brži stroj raspoređuje istu potrošnju na više komada.
Kakvo održavanje treba linija za kontinuirano puhanje?
Planirajte dnevni, tjedni i kvartalni rad. Svakodnevno: provjerite grijače glave matrice, očistite područje odvajanja, provjerite protok vode za hlađenje. Tjedno: provjerite stezne površine i hidraulički ili servo tlak. Tromjesečno: pokrenite dijagnostiku performansi, pregledajte sustav podmazivanja i kalibrirajte kritične komponente. Držite rezervne dijelove koji se brzo troše na gradilištu, jer dio koji nedostaje košta više u zastoju nego u zalihama.
Sljedeći korak ovisi o tome gdje se nalazite
Pošaljite podatke o svom spremniku — volumen, materijal, debljina stjenke, ciljani učinak — i naši će vam inženjeri odgovoriti pravim putem za vašu pozornicu:
- Isprobavanje novog proizvoda?Preporučit ćemo početnu konfiguraciju i pokrenuti vaš dio u probnom ogledu.
- Dodavanje kapaciteta?Izradit ćemo izlaznu matematiku prema vašoj liniji punjenja i ponuditi odgovarajući model.
- Zamjena starog stroja?Usporedit ćemo energiju po komadu i otpadu s vašom trenutnom linijom, tako da dobit dolazi iz vaših brojeva.
U svakoj ponudi navode se model, komponente, trgovinski uvjeti i vrijeme isporuke - obični modeli rade 30 do 40 dana, prilagođeni 60 do 120 dana. Pregledajtepuni kontinuirani raspon strojevadok skupljate svoje brojeve.
Zatražite konfiguraciju i ponudu →Stroj za kontinuirano puhanje zaslužuje svoje mjesto kroz ritam — ekstruder koji nikada ne prestaje, kalupi koji idu u korak i linija veličine vašeg punila. Nabavite konfiguraciju, broj šupljina i ispravno smanjenje vrijednosti, a izlazna matematika ostaje u proizvodnji. Pogledajte modele i specifikacije uasortiman strojeva za kontinuirano puhanje.