Kalup za puhanje nije samo negativni oblik boce. Mora uhvatiti i zatvoriti vruću ploču, osloboditi zarobljeni zrak, ukloniti toplinu, stvoriti vrat i bazu, odbaciti bljesak, postaviti stezaljku i otpustiti dio—u potrebnom proizvodnom ritmu.

Jezik pretraživanja može prikriti ovaj opseg. Kupci koristekalup za puhanje, kalup za puhanje, kalup za boce, kalup za plastične boce, EBM alatiikalup za ekstruzijsko puhanjeza srodne alate. Glava matrice je drugačija: ona formira parison prije nego što se kalup zatvori. Ponuda bi trebala navesti alat za reznu glavu i kalup za puhanje kao zasebne stavke.
Ovaj se vodič usredotočuje na ekstruzijsko puhanje, a ne na alate za predoblikovanje injekcijskim ili rastezljivim puhanjem. Također odvaja objavljene podatke omotnice stroja od projektnih jamstava. Niti jedna univerzalna dimenzija odvajanja, otvora ili hlađenja nije prikladna za svaku smolu i dio.
Proizvodni kalup za puhanje ima sedam povezanih poslova
Šupljina daje dijelu vanjski oblik, ali reprodukcija oblika samo je prvi posao. Alat mora zajedno obavljati sljedeće funkcije:
- Locirajte župu.Otvoreni kalup mora primiti vruću cijev bez povlačenja, savijanja ili propuštanja područja stezanja.
- Zatvorite ga i zavarite.Područja uštipanja zatvaraju parison i upravljaju pomaknutim materijalom na vratu, repu, dršci ili drugim područjima bljeskalice.
- Neka zarobljeni zrak izađe.Ventilacijski otvori osiguravaju put za zrak između šireće ploče i površine šupljine.
- Prijenos topline.Rashladni krugovi uklanjaju toplinu s dovoljno ravnoteže da oslobode stabilan dio u ponovljivom vremenu.
- Stvorite sučelja.Umetci za vrat, detalji kalibracije, igle za puhanje ili puhanje na dnu moraju odgovarati zatvaraču spremnika i stroju.
- Otpustite i dovršite dio.Nacrt, umetci, kretanje otvaranja i strategija uklanjanja ploha određuju može li dio čisto napustiti kalup.
- Montirajte i preživite stroj.Cjelokupni sklop mora odgovarati ploči, otvoru, debljini i rasporedu montaže uz ponavljanje ciklusa stezanja i topline.
Promjena napravljena za jedan posao može utjecati na drugi. Dublji bljeskoviti džep može promijeniti koncentraciju topline oko zavara. Polirana šupljina može drugačije reproducirati izgled, a istovremeno mijenjati način na koji zarobljeni zrak putuje. Veliki pomični umetak može riješiti potkopavanje, ali troši prostor za hlađenje i otvaranje. Pregledajte odluke na razini sustava.
Anatomija kalupa za puhanje: pojmovi koji se stavljaju na crtež
Sljedeći konceptualni pogled identificira sučelja o kojima bi kupac trebao razgovarati. To nije ispis alata i ne sadrži proizvodne dimenzije.
Površina šupljine čini jednu stranu dijela. Umetci mogu definirati vrat, ručku ili područja nošenja.
Nalazi se na završnoj granici gdje je župa zapečaćena.
Suprotna šupljina sastaje se u ravnini razdvajanja. Kontrola poravnanja i montaže, ponovljivo zatvaranje.
Ventilacijski putevi odvode zarobljeni zrak dalje od odabranih područja šupljine.
| Značajka | Funkcija | Dokazi za odobravanje |
|---|---|---|
| Površina šupljine | Definira vanjsku geometriju, teksturu, oznake i lokalno kontaktno hlađenje | Model završnog dijela, baza skupljanja, površinski izrez i kritične dimenzije |
| Linija razdvajanja | Granica gdje se susreću polovice kalupa | Vidljivo mjesto šava, propuh, brzi pristup i učinak na funkcionalne površine |
| Pinch-off / kompresija zemljišta | Sabija i zatvara parison materijal dok kontrolira liniju zavarivanja i loma | Detalj alata specifičan za materijal i dogovoreni test zavarivanja/obrezanja |
| Flash džep ili reljef | Prima materijal pomaknut izvan područja stezanja | Procjena bruto parisona, geometrija bljeskalice i ruta deflashinga |
| Ventilacijski otvori | Ispustite zrak zarobljen izvan šireg pojasa | Karta lokacije, dopuštene oznake svjedoka i mogućnost čišćenja |
| Rashladni krugovi | Uklonite toplinu i kontrolirajte raspodjelu temperature | Crtanje kanala, identifikacija strujnog kruga, smjer protoka i uslužno sučelje |
| Sučelje za vrat i udarac | Oblikuje ili kalibrira završni sloj i uvodi zrak za puhanje | Crtež zatvarača, koncept puhanja/duhanja s donje strane i dodatak za obrezivanje |
| Montaža i poravnanje | Spojite kalup s pločom i očuvajte ponovljivo zatvaranje | Crtanje sučelja stroja, masa, težište, pričvrsni elementi i točke podizanja |
Započnite s dijelom i njegovim ispitivanjima—ne s generičkom šupljinom
Proizvođač kalupa treba više od nominalnih litara. Kanister od 5 l s drškom, okrugla boca od 5 l i tehnički dio s dvostrukim stijenkama mogu zahtijevati različite linije razdvajanja, promjere čestica, rasporede i redoslijede uklanjanja.
Karta gdje se mora protezati župa
Parison ne ispunjava šupljinu kao talina lijevana ubrizgavanjem koja teče pod visokim pritiskom. Širi se i rasteže prema zidu šupljine. Duboko izvlačenje, široka ravna područja, oštri kutovi, pomaknuti vratovi i korijeni drške mogu zahtijevati više lokalnog materijala ili drugačiju strategiju razdvajanja. Koristite radijuse i geometriju koji se mogu oblikovati bez traženja da se tanko područje rasteže dalje nego što materijal i proces mogu podnijeti.
Stavite kvalitetna mjesta na crtež
“Jedinstveni zid” nije mjerljivo pravilo prihvaćanja. Označite kritična mjesta i navedite metodu ispitivanja. Rame, ugao, korijen drške, baza, stezni zavar i ploča mogu imati različite funkcionalne potrebe. Povežite te lokacije sparison-programming setuptako da se geometrija kalupa i raspodjela materijala ne podešavaju neovisno.
Planirajte smanjenje bez posuđivanja nepovezanog postotka
Skupljanje ovisi o vrsti smole, raspodjeli zida, temperaturi šupljine, vremenu hlađenja i geometriji dijela. Koristite podatke o dobavljaču materijala kao početnu referencu, zatim primijenite metodu proizvođača kalupa i potvrdite stvarni dio. Generički postotak kopiran iz druge boce nije prihvatljiva osnova za određivanje veličine šupljine.
Linija razdvajanja, odvajanje i bljesak moraju biti dizajnirani zajedno
Linija razdvajanja određuje gdje se dvije polovice alata zatvaraju i gdje se može pojaviti vidljiv šav. Postavite ga na mjesto gdje se kalup može otvoriti, parison se može uhvatiti, dio se može osloboditi i oprema za obrezivanje može dosegnuti bljesak. Izbjegavajte postavljanje nekontroliranog šava preko površine za brtvljenje, važnog ukrasa ili drugog funkcionalnog sučelja.
Odvajanje je značajka za oblikovanje zavara
Na repu ili bazi, suprotna područja stezanja stišću dvije vruće stijenke. Detalj mora pomicati dovoljno materijala da formira zavar dok stvara kontroliranu liniju prijeloma za brzo uklanjanje. Ispravna površina, kutovi, odmak i džep ovise o smoli, debljini sloja, zatvaranju i dijelu. Tretirajte ih kao projektirane dimenzije, a ne kao standardni blok kopiran preko materijala.
Objavljena patentna literatura o ekstruzijskom puhanju također tretira područje stezanja, džep za zatvaranje, temperaturu kalupa, brzinu zatvaranja i vrijeme uklanjanja ploha kao međusobno povezane varijable, a ne jednu dimenziju ruba. Ovo podupire konzervativno pravilo kupnje: potvrdite detalj štipanja njegovom smolom i metodom probe, a ne samo izgledom.
Dizajnirajte rutu bljeskalice prije naručivanja automatizacije
Identificirajte gornji bljesak, repni bljesak, ručni bljesak i sav otpad kalibracije. Odlučite hoće li se uklanjanje odvijati u kalupu, na stanici za probijanje, s trimerom ili kroz sekundarno učvršćenje. Flash masa pripada bruto potražnji taljenja, kapacitetu mljevenja i planiranju ponovnog mljevenja. Crtež alata također bi trebao pokazati kako uklonjeni otpad čisti kalup i putanju za vađenje.
Hlađenje i odzračivanje odlučuju može li šupljina raditi proizvodnom brzinom
Hlađenje kontrolira kada je dio dovoljno stabilan da napusti kalup; odzračivanje kontrolira može li ploča koja se širi doprijeti do površine šupljine. Oba su distribuirani problemi. Jedno sporo, vruće ili područje zarobljeno zrakom može postaviti ciklus i izgled za cijeli dio.
Podijelite rashladne krugove prema toplinskom opterećenju i potrebi upravljanja
Teški uglovi, područja priklještenja, umetci oko vrata i duboki elementi možda neće otpuštati toplinu jednakom brzinom kao tanki ravni zid. Nekoliko prepoznatljivih krugova omogućuje dijagnosticiranje i balansiranje tih regija. Dokumentirajte ulaz, izlaz i smjer svakog kruga. Nemojte spajati kalup na vodu za biljke samo na temelju promjera crijeva; provjeriti potreban protok, tlak, temperaturu, kvalitetu vode i pad tlaka za konačni alat.
Objavljena studija konačnih elemenata o hlađenju kalupa ekstruzijom i puhanjem ispitala je materijal kalupa, unutarnji prijenos topline, debljinu dijela i početnu temperaturu parisona kao varijable koje utječu na temperaturno polje i vrijeme otvaranja kalupa. To istraživanje ne daje obećanje vremena ciklusa za Kinggle projekt, ali potvrđuje zašto ponuda kalupa mora definirati i toplinski dizajn i pretpostavke procesa.
Postavite ventilacijske otvore na kojima se zrak može zadržati
Kako se ploča širi, zrak ostaje između njezine vanjske površine i šupljine. Bez izlaza, taj zrak može odgoditi kontakt i pridonijeti nepotpunoj teksturi, linijama povlačenja ili loše oblikovanim detaljima. TheCustom-Pak vodič za projektiranje ekstruzijskog puhanjaopisuje odzračivanje linije razdvajanja i otvore za šupljine u blizini umetaka ili dubokih elemenata. Točna veličina ventilacijskog otvora i dopuštenje za oznaku svjedoka i dalje ovise o dijelu i materijalu.
Mogućnost čišćenja dio je dizajna otvora
Ventilacijski otvori mogu izgubiti učinkovitost kada se nakupljaju ostaci, prašina ili degradirani materijal. Datoteka s crtežom kalupa i održavanjem trebala bi pokazati gdje se nalaze ventilacijski otvori, kako se povezuju s atmosferom i kako se pregledavaju bez oštećenja šupljine. Pratite promjene površine ili ispune po položaju prije povećanja tlaka puhanja kako biste kompenzirali blokirani put.
Rad na visokom sjaju poseban je toplinski projekt
Hladniji alat može pogodovati uklanjanju topline, dok replikacija površine može zahtijevati drugačiju strategiju temperature šupljine. Recenzirana studija iz 2023. pokazala je ekstruzijsko puhanje na promjenjivoj temperaturi na jednom kućištu automobilskog spojlera od ABS-a pomoću kontroliranog grijanja i vodenog hlađenja. To je dokaz za specijalizirani pristup, a ne dokaz da svaka boca treba koristiti variotherm alat. Rano navedite zahtjeve za izgledom kako bi se kalup i ciklus mogli dizajnirati zajedno.
Završna obrada vrata, metoda puhanja i deflaširanje jedno su sučelje
Sustav za zatvaranje postavlja funkcionalne dimenzije na vrhu boce. Navedite crtež čepa ili zatvarača, površinu za brtvljenje, detalje navoja ili kopče, značajku otvaranja i dopušteno stanje dotjerivanja. Odlučite hoće li se završna obrada oblikovati, kalibrirati, širiti ili rezati u kasnijoj radnji. Ne navodite "standardni vrat" bez kontrolirane revizije crteža.
Uskladite alat s rasporedom puhanja
Gornje puhanje, donje puhanje i raspored igala postavljaju zrak i hardver na različite načine. Igla za puhanje također može sudjelovati u kalibraciji vrata ili rukovanju bljeskalicom. Potvrdite hod, centriranje, hlađenje, brtvljenje i udaljenost od sudara s odabranim Kinggle strojem umjesto da prepustite proizvođaču kalupa da ih zaključi samo na temelju boce.
Provjerite nizvodne mjerače u odnosu na isti podatak
Vrat može izgledati čisto, ali još uvijek nije moguće nanijeti poklopac ili zatvoriti. Dogovorite se koje će se referentne vrijednosti i mjerači koristiti pri ispitivanju kalupa, ispitivanju nepropusnosti i kvalifikaciji linije za punjenje. Sačuvajte identitet mjerača i status kalibracije u zapisu o prihvaćanju. Ako automatizirani trimer mijenja vrat nakon oblikovanja, provjerite gotovo stanje, a ne samo kalupljeni uzorak.
Izvorna usporedba: reference strojeva Kinggle za prosijavanje u kalupu
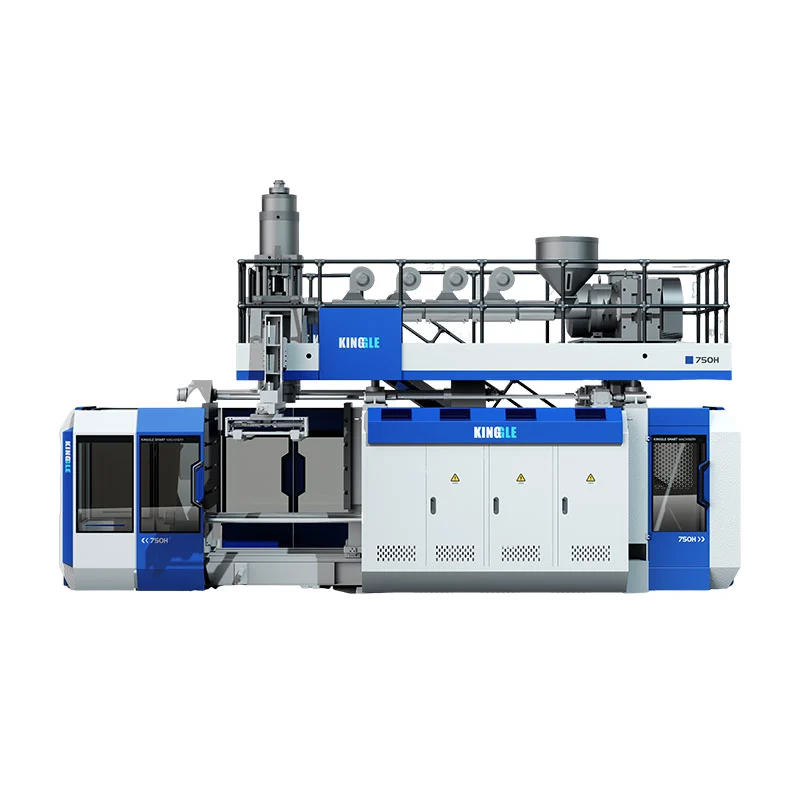
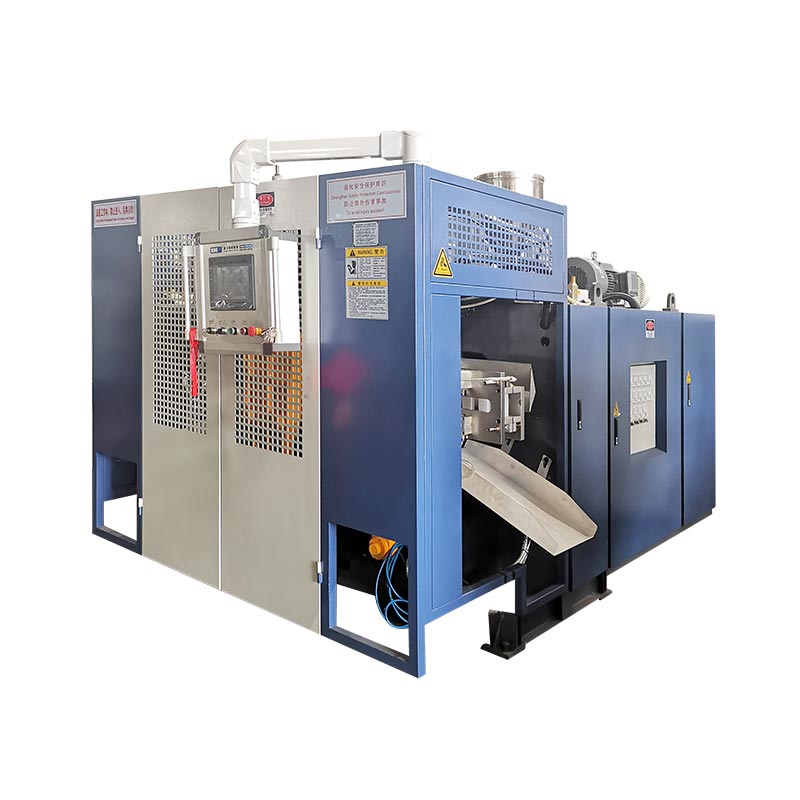
Donja tablica izdvaja polja koja se odnose na plijesan s pet trenutnih Kinggle stranica proizvoda. Obuhvaća kontinuirane i akumulatorske strojeve tako da kupci mogu vidjeti zašto nazivni kapacitet spremnika ne može zamijeniti crtež sučelja alata.
| Objavljen model | Klasa stroja | Maksimalna referenca spremnika | Veličina ploče kalupa (Š×V) | Objavljena najveća veličina kalupa (Š×V) | Raspon debljine kalupa | Sila stezanja |
|---|---|---|---|---|---|---|
| KGB2L | Kontinuirano, jedna stanica | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinuirano, jedna stanica | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinuirano, jedna stanica | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, fiksni kalup | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulator, fiksni kalup | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tri nalaza koja su važna prije oslobađanja kalupa
Prvo, litre ne definiraju orijentaciju kalupa.Kontinuirana referenca od 15L objavljuje širi, ali kraći maksimalni red kalupa od reference akumulatora od 30L. Arhitektura i oblik dijela važni su uz volumen.
Drugo, debljina kalupa ima vlastiti raspon.Šupljina može odgovarati navedenim dimenzijama površine, a ipak biti izvan dopuštene debljine ili rasporeda otvora. Stražnje ploče, umetci i priključci za hlađenje dodaju sklopu.
Treće, sila stezanja pripada proizvodu i procesu.Vrijednost strojne stranice je raspoloživa snaga, a ne dokaz da je bilo koji kalup unutar omotnice prikladan. Predviđeno područje, uvjeti puhanja, zahtjevi za stiskanjem i konstrukcija kalupa zahtijevaju inženjersku provjeru.


Materijal kalupa, umeci i završna obrada površine trebaju slijediti proizvodnu dužnost
Materijal alata utječe na prijenos topline, obradivost, popravak, trošenje i cijenu. Sam obim proizvodnje nije dovoljan za odabir. Uzmite u obzir smolu, specifikaciju površine, rad prištipavanja, abrazivne ili korozivne uvjete, pokretne karakteristike, sposobnost održavanja i prihvaćenu strategiju popravka.
Osnovni materijal kalupa
Zatražite točnu leguru ili stupanj, toplinsku obradu ako je primjenjivo, metodu proizvodnje šupljina i osnovu toplinskog dizajna. "Aluminijski kalup" ili "čelični kalup" je preširok za usporedbu.
Zamjenjivi umeci
Umeci za vrat, odvajanje, habanje, navoje ili ventilacijske umetke mogu lokalizirati održavanje i omogućiti drugačiji materijal na zahtjevnoj značajci. Zabilježite identifikaciju umetka i rezervni opseg.
Tekstura i graviranje
Odredite datoteke s umjetničkim djelima, orijentaciju, prihvaćanje dubine/izgleda, interakciju otvora i kontrolu revizije. Potvrdite kako će proces reproducirati traženu površinu.
Zaštita i skladištenje
Definirajte čišćenje, odobrenu zaštitu od korozije, ispuštanje vode, transportne brave, točke dizanja i uvjete skladištenja. Očuvajte vodene putove i stegnite površine tijekom zastoja.
Preporuka materijala proizvođača alata trebala bi navesti svoje pretpostavke i isključenja. Kada uspoređujete dvije ponude, provjerite uključuju li obje iste materijale za umetanje, opseg hlađenja, graviranje, površinsku obradu, crijeva, priključke, opremu za podizanje, probni rad i rezervne potrošne dijelove.
Tvornička proba: dokazati da je kalup ponovljiv proces
Prva prihvatljiva boca dokazuje da sustav može formirati dio jednom. Prihvaćanje proizvodnje zahtijeva stabilan rad s sljedivim uvjetima. Sljedeći tijek rada je preporučena struktura dokaza, a ne tvrdnja da svaki Kinggle projekt već koristi isti protokol.
- Potvrdite identitet.Zabilježite stroj, kalup, umetke, alate za kalupe, ocjenu/seriju materijala, boju ili stanje ponovnog mljevenja i reviziju recepta.
- Stabilizirati uvjete.Bilježite stvarne temperature, dovod/povrat vode za hlađenje, uvjete puhanja i faze ciklusa nakon što proces dosegne dogovoreno stanje.
- Pregledajte alat.Provjerite zatvaranje razdjelne linije, poravnanje, curenje vode i zraka, stanje ventilacije, površine za odvajanje i sigurno kretanje.
- Uzorak po poziciji.Zadržite identitet šupljine, izlaza i stanice kroz vaganje, mjerenje zidova, podrezivanje i funkcionalno testiranje.
- Izmjerite gotovo stanje.Uključite učinke razvrtanja, probijanja, uklanjanja ploha ili drugih uključenih završnih koraka.
- Zabilježite sve gubitke.Odbijanje zapisa, zaustavljanje, alarmi, ručne korekcije i nizvodni prekidi tijekom dogovorenog prozora.
- Spremite osnovnu liniju.Odobrite reviziju crteža, recept, fotografije, mjere, mjere i zajedno otvorite korektivne radnje.
Dijagnosticirajte uzorke prije promjene recepta
| Uočeni obrazac | Područja alata ili procesa za pregled | Dokaze za prikupljanje |
|---|---|---|
| Slab ili nedosljedan repni zavar | Položaj po Parisonu, detalji stiskanja, zatvaranje kalupa, lokalna temperatura, ublažavanje bljeska i uklanjanje svjetla | Uzorci zavara s oznakom položaja, bruto masa, bliski niz i funkcionalno ispitivanje |
| Loša tekstura ili nepotpuni detalji | Ventilacijski otvori, mjesto zarobljenog zraka, stanje šupljine, kontakt s parizonom i temperatura | Karta nedostataka, inspekcija otvora, stvarni procesni uvjeti i fotografije šupljina |
| Iskrivljenje nakon izbacivanja | Distribucija zidova, ravnoteža hlađenja, vrijeme izbacivanja, rukovanje i naknadno hlađenje | Temperatura/protok po krugu, mjerene dimenzionalne provjere i zidna karta |
| Bljesak s jedne strane | Poravnavanje, paralelnost ploče, rastavna površina, montaža kalupa i centriranje zaporke | Povijest položaja, inspekcija zatvaranja i ponavljanje dijelova prije/poslije korekcije |
| Spori ili promjenjivi ciklus | Ograničenje rashladnog kruga, vruća područja, debljina dijela, ventilacija i odgoda nizvodno | Vremena faza ciklusa, uvjeti isporuke/povrata i zapisnik zaustavljanja |
Koristite Kinggle'sHMI radni tijek dokazakada alarmi ili promjene redoslijeda prate problem s plijesni. Nosite odobrene pregledne točke uplan preventivnog održavanjaumjesto čekanja da se kvaliteta dijela promijeni.
Zahtjev za ponudu kalupa za puhanje i kontrolni popis za pregled dizajna
- Kontrolirana 2D/3D datoteka dijela, revizija, kapacitet, maksimalne dimenzije i predviđeni sadržaj.
- Crteži zatvarača i završne obrade vrata, uzorci kapica, podaci o brtvljenju i stanje dovršenog obruba.
- Točan stupanj smole, boja/aditivi, plan ponovnog mljevenja/PCR i informacije o dobavljaču materijala.
- Konačna težina, procijenjeni bruto parison i brza ruta.
- Kritični zid i dimenzionalna mjesta s ispitnim metodama i granicama prihvatljivosti.
- Ispitivanja curenja, pada, gornjeg opterećenja, zakretnog momenta, okoliša ili druga funkcionalna ispitivanja specifična za projekt.
- Model stroja, broj stanica i šupljina, plan ispusta matrice i središnja udaljenost parisona.
- Sučelje ploče/montaže, omotnica kalupa, debljina, otvor, stezaljka i raspored igle za puhanje.
- Linija za razdvajanje, odvajanje, džep za bljesak, umetak oko vrata, ventilacijski otvori, krugovi hlađenja i završna obrada površine.
- Sučelja za vađenje, obrezivanje, ispitivanje nepropusnosti, prijenos i rukovanje otpadom.
- Materijal alata, stupnjevi pločice, tvrdoća/obrada gdje je relevantno, rezervni dijelovi i način popravka.
- Količina probnog materijala, trajanje ciklusa, uzorci, mjerači, zapis podataka i odgovornost za prihvaćanje.
- Opći raspored, točke podizanja, masa kalupa/težište i odobreni postupak promjene.
- Granice opsega: kalup, alati za kalupe, spojnice, crijeva, crteži, obuka, pakiranje i artikli koje isporučuje kupac.
Za tvorničke usluge, spojite konačne krugove kalupa i uređaj za puhanje na Kinggle'svodič za planiranje komunalnih usluga i rasporeda. Za klasu stroja i redoslijed proizvodnje koristitevodilica za kontinuirano ekstruzijsko puhanjei potvrdite da li je potrebna platforma akumulatora za završni dio.
Često postavljana pitanja
Koja je razlika između kalupa za puhanje i glave kalupa za puhanje?
Glava matrice oblikuje rastaljenu ploču prije oblikovanja. Kalup za puhanje zatvara se oko tog sloja, brtvi ga, prima zrak za puhanje, hladi dio i definira njegov vanjski oblik. Oni su odvojeni, ali povezani sustavi alata.
Koje su informacije potrebne za dizajn kalupa za ekstruziju puhanjem?
Navedite nacrte kontroliranih dijelova i zatvarača, stupanj smole, gotove i bruto parison težine, kritične stijenke i dimenzije, funkcionalna ispitivanja, izlazni cilj, sučelje stroja, plan šupljine, metodu obrezivanja i tvorničke alate.
Zašto je dizajn pinch-off važan kod ekstruzijskog puhanja?
Pinch-off komprimira i zatvara vrući parison materijal i pomaže definirati gdje se bljesak odvaja. Njegova geometrija je u interakciji s materijalom, debljinom sloja, zatvaranjem kalupa, temperaturom, smanjenjem bljeska i uklanjanjem svjetla, tako da se mora potvrditi na stvarnom projektu.
Zašto kalup za ekstruziju puhanjem treba ventilacijske otvore?
Zrak može ostati zarobljen između širećeg sloja i šupljine. Ventilacijski otvori mu daju put za bijeg tako da parison može doći u kontakt s površinom kalupa i reproducirati željeni oblik i detalje.
Kako rashladni kanali utječu na vrijeme ciklusa puhanja?
Krugovi hlađenja uklanjaju toplinu dok se dio ne može osloboditi bez neprihvatljive deformacije. Najsporije vruće područje može ograničiti ciklus, tako da se raspored kruga, protok, temperatura, materijal kalupa i distribucija zidova moraju procijeniti zajedno.
Može li postojeći kalup za puhanje odgovarati drugom stroju?
Moguće, ali nemojte pretpostavljati. Provjerite širinu kalupa, visinu, debljinu, masu, montažu, otvor, stezaljku, položaj igle za puhanje, pomoćne uređaje, putanju za vađenje, poravnanje glave kalupa i kontrole u odnosu na prijemni stroj.
Trebam li odabrati aluminijski ili čelični kalup za puhanje?
Odabir ovisi o toplinskim svojstvima, proizvodnim obavezama, zahtjevima za smolu, površinu i habanje, strategiji umetanja, mogućnosti popravka, vremenu isporuke i trošku. Zatražite točnu ocjenu i pretpostavke dizajna radije nego da birate samo po nazivu metala.