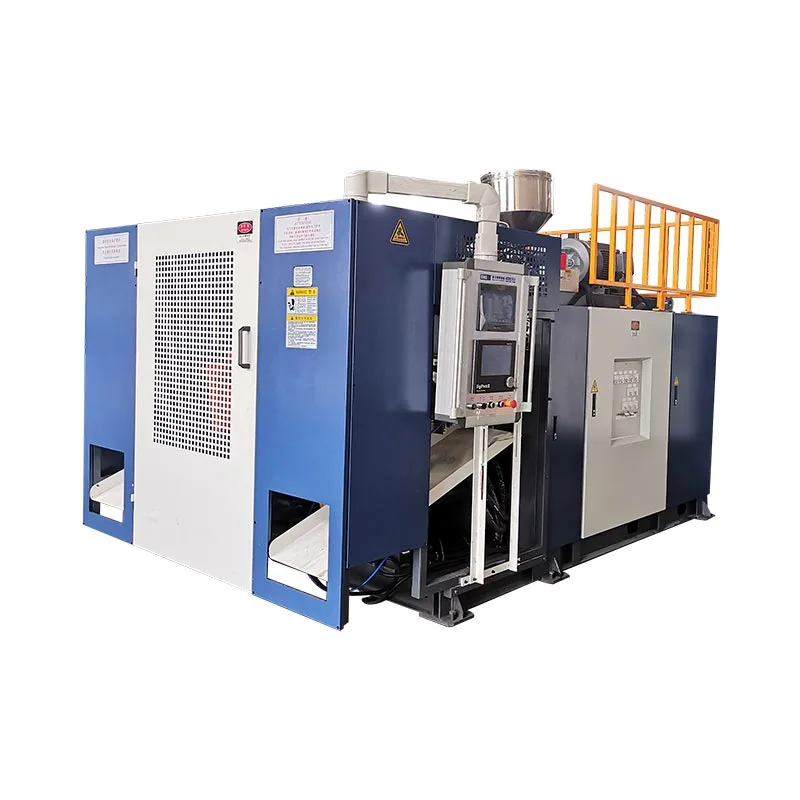
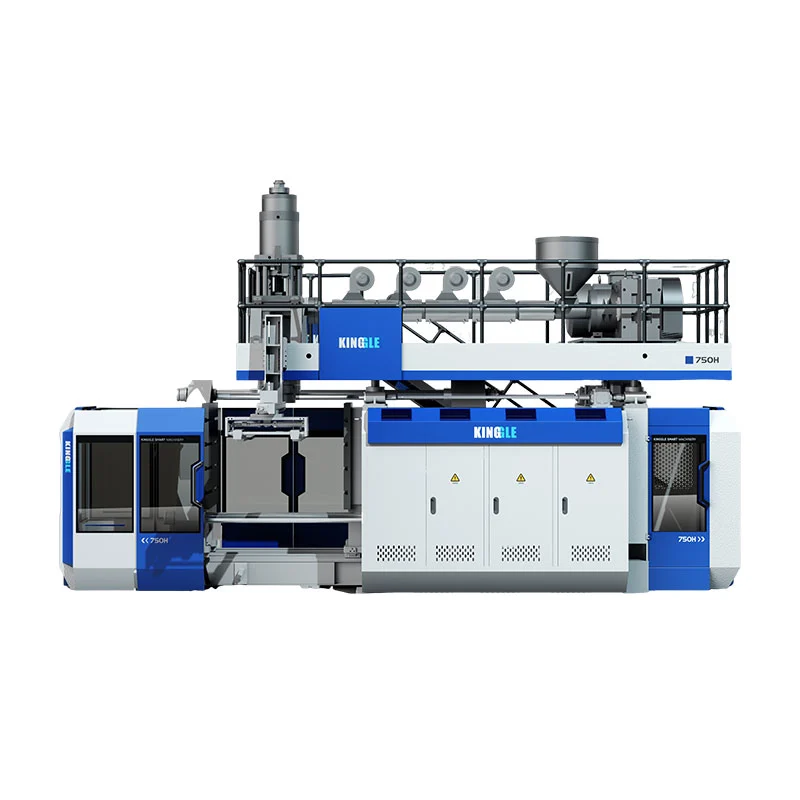
Odaberite automatski stroj za puhanje prema proizvodu koji mora isporučiti i operacijama uključenim nakon kalupljenja—a ne prema riječi "automatski" u ponudi. Za ekstruzijsko puhanje, odredite smolu, alate, vađenje, obrezivanje, pregled i prijenos kao jedan proizvodni sustav. Preporučamo da odobrite konfiguraciju prema prihvaćenim spremnicima na konačnoj točki pražnjenja, a ne katalošku brojku suhog ciklusa.
Stroj za kalupljenje može pokrenuti automatski ciklus dok ljudi i dalje uklanjaju bljesak, provjeravaju boce ili pune kartone. To bi mogao biti pravi raspored za mali asortiman proizvoda koji se mijenja. Pogrešan je dogovor ako se u slučaju ulaganja pretpostavlja da su ta radna mjesta nestala. Definirajte granicu prije usporedbe cijena.
Pet važnih odluka prije narudžbe
- Usporedite proces oblikovanja s dijelom prije usporedbe razina automatizacije.
- Definirajte svaku operaciju prijenosa i dorade, uključujući posao koji ostaje ručni.
- Uravnotežite stopu kalupljenja s obrezivanjem, pregledom i kapacitetom pakiranja.
- Testirajte oporavak od kvarova i promjene, a ne samo neprekinutu proizvodnju.
- Usporedite ukupne troškove linije po prihvaćenom kontejneru pod istim uvjetima.

Što obuhvaća "automatski" kod puhanja?
"Automatski" opisuje kako se operacije kontroliraju. Ne identificira kako je plastični dio oblikovan. Automatski ekstruzijski stroj za puhanje i stroj za puhanje PET boca mogu pokretati programirane slijedove, ali im je potrebna drugačija priprema materijala, alati i završni rasporedi. Kupac koji traži potpuno automatski stroj za puhanje trebao bi prvo riješiti pitanje procesa.
Kod ekstruzijskog puhanja, stroj oblikuje rastaljenu cijev koja se naziva parison. Kalup zahvati tu cijev, a zrak formira šuplji dio. PET rastezljivo puhanje koristi predformu koja je rastegnuta i napuhana. Ti različiti početni obrasci objašnjavaju zašto vodič za punjenje PET predforme nije potpuni vodič za kupnju HDPE linije boca deterdženta.
| Odluka | Ekstruzijsko puhanje | PET rastezljivo puhanje |
|---|---|---|
| Početna forma | Ekstrudirana rastaljena parison | PET predforma |
| Uobičajeni kontekst kupnje | HDPE boce, spremnici s rukovanjem i industrijski šuplji dijelovi | Prozirne boce za piće izrađene od predformi |
| Pitanja automatizacije | Otpuštanje dijela, uklanjanje bljeskalice, obrezivanje, testiranje i prijenos | Rukovanje preformom, slijed zagrijavanja/istezanja-puhanja i prijenos boce |
Referenca procesa:Kinggleov vodič za stroj za puhanje. Geometrija proizvoda i kvaliteta smole određuju konačni izbor procesa.
Odvojite stroj, ćeliju i liniju
Automatski ciklus na razini stroja pokriva dogovoreni slijed kalupljenja. Automatizirana ćelija dodaje definirano rukovanje ili završnu obradu oko tog stroja. Proizvodna linija povezuje uzastopne operacije kroz dogovorenu granicu prihvaćenog proizvoda. Pakiranje može biti unutar te granice ili može ostati zasebna tvornička operacija.
Ovo su korisne razlike pri kupnji, a ne obećanje da će svaki dobavljač koristiti istu terminologiju. Stavite stvarne operacije u specifikaciju. “Potpuno automatski” bez popisa opreme ostavlja previše prostora za različita tumačenja.
Dajemo prednost specifičnom opisu kao što je "automatsko oblikovanje, usmjereno vađenje, uklanjanje svjetla i pražnjenje provjereno na curenje" u odnosu na široku oznaku. Kupcu govori gdje se pojavljuje gotov proizvod i na što još treba obratiti pozornost. Dopunjavanje materijala, uzorkovanje, rukovanje otpadom i izmjena kartona također trebaju vlasnike, čak i kada normalni slijed kalupljenja teče bez ponavljajućeg ručnog rukovanja.
Isto tako, automatsko upravljanje nije isto što i potpuno električni pogon. Vrsta pogona, raspored stanica, broj glava i opseg automatizacije su zasebni izbori. Pregledajte svaki u odnosu na posao umjesto da ih tretirate kao jednu vrhunsku specifikaciju.
Počnite s dijelom i rasporedom proizvodnje
Nominalni volumen boce nije dovoljan da bi se odredila njezina proizvodna linija. Uska okrugla boca i posuda sa širokom drškom mogu nositi isti volumen tekućine, ali trebaju različite kalupe, alate za vađenje i nosače. Linija mora odgovarati stvarnom vanjskom obliku, a ne apstraktnom "proizvodu od 2 L".
Započnite s crtežom dijela i gotovim stanjem koje se očekuje pri pražnjenju. Zabilježite završetak vrata, otvor ručke, dimenzije tijela, ciljanu težinu i zahtjeve kritične kvalitete. Potvrdite točan razred smole, paket boja i dogovoreno reciklirano ili ponovno mljeveno stanje. Ovi detalji čine predloženo ispitivanje relevantnim za namjeravani posao.
Prevedite plan prodaje u proizvodni zahtjev
Definirajte prihvaćene spremnike po smjeni zajedno s brojem smjena, veličinama serija i učestalošću promjena. Visoka satnica manje je korisna ako većina narudžbi zahtijeva kratke naklade i opsežne izmjene alata. Sporija ćelija koja se lakše mijenja može bolje odgovarati toj proizvodnoj mješavini. Niti jedan zaključak ne može se donijeti samo iz maksimalne kataloške proizvodnje.
Navedite obitelj proizvoda, a ne samo prvu bocu za lansiranje. Odredite najširi dio, najteži dio i dio koji je najteži za uhvatiti ili podrezati. To mogu biti različiti SKU-ovi. Zatim odlučite koji proizvodi moraju raditi na početnoj izradi, a koji zahtijevaju budući alat ili zasebnu opremu.
- Zamrzni testni članak:revizija crteža, smola, gotova težina i potrebni testovi.
- Postavite uvjet isporuke:dotjeran, pregledan, orijentiran, prebrojan ili pakiran.
- Definirajte raspored:dobri kontejneri po smjeni, radni sati i planirane promjene SKU-a.
- Provjerite obitelj alata:kalupi, nagib glave, držači za hvatanje, gnijezda za podrezivanje i ispitne brtve.
- Odobri omotnicu ćelije:komunalije, zaštita, pristup uslugama i protok proizvoda.
Broj stanica, izlazi matrice i šupljine trebaju zasebno pregledati. Dvije stanice ne znače dva izlaza. Stroj za puhanje s više glava ne čini svaki oblik boce kompatibilnim s izlaznim razmakom. Višeslojna glava opisuje konstrukciju zida, a ne broj gotovih spremnika po događaju.
Kinggleovvodilica s više glava naspram vodilice s više šupljinaobjašnjava te razlike u konfiguraciji. Upotrijebite taj pregled prije nego što popravite izgled automatizacije. Nakon što je raspored šupljina postavljen, oprema za vađenje i završnu obradu mora sačuvati svaki položaj kroz prijenos i provjere kvalitete.
Najkorisniji upit stoga uključuje crtež, specifikaciju materijala, raspored proizvodnje i definiciju kvalitete. Za liniju za proizvodnju HDPE boca, zahtjev za "automatskim strojem za izradu plastičnih boca" bez tih inputa ne može uspostaviti pravi opseg linije.
Provjerite sustave strojeva koji određuju kvalitetu proizvoda
Nizvodna automatizacija ne može popraviti nestabilnu ploču, neodgovarajući dio ili dio koji ostavlja kalup premekan za rukovanje. Proces kalupljenja mora proizvesti proizvod koji se može ponoviti prije nego što sustav prijenosa može dati ponovljive rezultate. Inače, robot postaje precizan način za pomicanje nedosljednih dijelova.
Važni dijelovi stroja za oblikovanje puhanjem uključuju ekstruder, glavu kalupa, steznu jedinicu, sustav puhanja, krugove hlađenja i kontrole. Pregledajte njihov doprinos odobrenom dijelu umjesto da birate samo po nazivima komponenti. Priznata robna marka PLC-a, na primjer, ne uspostavlja funkcije isporučenog recepta ili komunikaciju nizvodno.
| sustav | Što pregledati | Dokazi za traženje |
|---|---|---|
| Ekstruzija i rezna glava | Prikladnost smole, bruto potražnja i izlazna ravnoteža | Uzorci proizvodnje i identificirani materijalni uvjeti |
| Parisonska kontrola | Distribucija zidova na kritičnim mjestima dijela | Mjerenja specifična za položaj i spremljeni recept |
| Kalup i stezanje | Razmak za pristajanje alata, odvajanje i otpuštanje | Odobreni nacrti i pregled lijevanih dijelova |
| Hlađenje i rukovanje | Krutost dijela na planiranim točkama otpuštanja i držanja | Proba prijenosa sa stvarnim dijelom |
| Kontrole | Redoslijed, alarmi, opseg recepta i nizvodni signali | Demonstracija funkcija i popis sučelja |
Konkretna referenca: Kinggleov stroj s jednom stanicom od 2 L
TheStranica proizvoda KGB2Lnavodi maksimalni kapacitet spremnika od 2 L, vijak od 50 mm, kapacitet topljenja HDPE-a od 30 kg/h i najveću veličinu kalupa od 360 × 380 mm. Također opisuje konfiguracije s dva, tri i četiri izlaza za manje boce u rasponu od 100 ml–1 L. Ove vrijednosti pomažu u provjeri predloženog posla; ne zamjenjuju pregled alata.
Ista stranica označava 600 PC/HR kao "Izlaz (suhi ciklus)." To nije prihvaćen rezultat identificirane boce šampona, kalupa i završne linije. Proizvodni zahtjev zahtijeva stvarni materijal, vrijeme hlađenja, aktivne položaje i stanje pregleda. Tretirajte unos suhog ciklusa kao objavljenu referencu kretanja.
Za prijedlog s više izlaza, provjerite kombiniranu bruto parison masu kao i pristajanje u šupljinu. Težina gotove boce isključuje bljesak koji također isporučuje ekstruder. Više prodajnih mjesta može povećati potražnju za ekstruzijom, hlađenjem i završnom obradom zajedno. Samo brojanje grla ne može utvrditi upotrebljivu stopu proizvodnje.
Odobrili bismo sustav kalupljenja tek nakon što su mjerenja kritičnih dijelova i ponašanje pri prijenosu stabilni pod dogovorenim uvjetima. Dodavanje pokretne trake prije rješavanja tih problema pomiče problem dalje niz liniju. Za zidnu distribuciju koristiteparison vodič za programiranjeuz crtež proizvoda.
Navedite liniju od hranjenja do prihvaćenih spremnika
Najstroža specifikacija za automatizaciju puhanja prati proizvod kroz svaku operaciju. Kaže što svaki modul prima, što isporučuje i tko je vlasnik veze sa sljedećim modulom. Ovo je korisnije od dugog popisa robota, pokretnih traka i senzora bez dogovorene granice procesa.
Kinggle je objaviomogućnosti automatizacijeuključuju naknadno obrezivanje, pregled i pakiranje. Za projekt boca, prevedite tu sposobnost u definirani opseg. Automatsko uklanjanje bljeska, podrezivanje vrata, ispitivanje curenja i pakiranje su različite funkcije; niti jedan ne bi trebao biti tiho pretpostavljen iz prisutnosti drugoga.
| Operacija | Pitanje koje treba riješiti | Provjera prihvaćanja |
|---|---|---|
| Hranjenje | Tko isporučuje prijenos, miješanje i kontrolu razine materijala? | Odobreni materijal stiže u spremnik bez neplaniranog prekida opskrbe. |
| Za ponijeti | Gdje je dio zahvaćen i koja orijentacija napušta jedinicu? | Nema propuštenog prijenosa ili neprihvatljivih oznaka na ispitnom artiklu. |
| Deflaširanje i podrezivanje | Koje su značajke bljeskalice i završne obrade uklonjene? | Potrebni rubovi, otvori za vrat i ručku zadovoljavaju definiciju dijela. |
| Pregled i odbijanje | Koji su testovi ugrađeni i kako se odvajaju neuspjeli dijelovi? | Dogovoreni izazovni uzorci identificirani su i ispravno usmjereni. |
| Prijenos i pakiranje | U kakvom stanju i rasporedu boca mora doći do sljedeće stanice? | Prijenos, akumulacija i završno prebrojavanje rade po dogovorenoj stopi. |
Svakoj granici dodijelite jednog imenovanog vlasnika integracije. Ako dobavljač stroja osigurava izvlačenje, a drugi dobavljač osigurava uređaj za ispitivanje curenja, netko ipak mora odobriti orijentaciju boce, visinu prijenosa, razmak i upravljanje rukovanjem. Kupnja modula koji izgledaju kompatibilno nije isto što i kupnja integrirane ćelije.
Dogovorite se kako su "spreman", "dio prisutan", "ciklus završen" i stanja kvara predstavljeni tamo gdje su ti signali potrebni. Odredite koji kontroler inicira zaustavljanje i koja jedinica javlja inicijalni kvar. Točna arhitektura je specifična za projekt, ali odgovornost ne može ostati nejasna.
Provjerite tok otpada odvojeno od puta prihvaćenog proizvoda. Uklonjeni bljesak treba preuzeti i zbrinuti po dogovoru. Ponovna uporaba ovisi o zahtjevima materijala i proizvoda; automatski priključak mlinca ne dopušta nikakav postotak mljevenja. Držite recepturu materijala pod kontrolom.
Za ispitivanje curenja boce definirajte metodu ispitivanja, učvršćenje, stanje brtvljenja i dogovorene probne uzorke. Testna stanica mora učiniti više od prikazivanja zelenog rezultata. Treba pouzdano razdvojiti kvarove i zabilježiti broj bez dopuštanja da se odbačeni dijelovi neprimjećeno vrate na pokretnu traku za dobar proizvod.
Crtež opsega također treba prikazivati pristup održavanju i zamjeni kalupa. Koristite Kinggleovpomoćni i tvornički vodičkoordinirati snagu, zrak, vodu i prostor sa svim uključenim pomoćnim uređajima.
Handoff može ograničiti izlaz prije stroja za kalupljenje
Proizvodna linija za puhanje isporučuje samo ono što njezine povezane operacije mogu održati. Najbrži modul ne može beskonačno kompenzirati sporiji trimer, tester ili stanicu za pakiranje. Međuspremnici daju liniji vremena da se oporavi od kratkog prekida; oni ne uklanjaju stalnu neusklađenost kapaciteta.
Prvo stavite svaku stopu opreme na istu osnovu. Označava li broj događaje kalupljenja, bruto dijelove, testirane dijelove ili prihvaćene spremnike? Pokriva li samo kontinuiranu vožnju ili uključuje dopunjavanje i redovna zaustavljanja? Usporedite stope tek nakon što se te definicije podudaraju.
Odrađeni primjer s eksplicitno pretpostavljenom proizvodnom osnovom
Razmotrite predloženu liniju koja ispušta 480 spremnika na sat nakon oblikovanja i obrezivanja. Pretpostavimo da je njegovom ispitivaču curenja u jednom položaju potrebno 8 sekundi za kompletan slijed punjenja, ispitivanja, odluke i pražnjenja. Njegov idealni kapacitet je 3.600 ÷ 8 = 450 kontejnera na sat. Ovo su pretpostavke planiranja, a ne izmjereni rezultat Kinggle stroja.
Dolazna brzina: 480/h · Idealan kapacitet ispitivača: 450/h · Akumulacija: 30/h
Čak i bez zaustavljanja ispitivača, dolazni dijelovi premašuju njegov kapacitet za 30 spremnika na sat. Međuspremnik s 15 upotrebljivih pozicija ispunio bi se za 15 ÷ 30 = 0,5 sati ili 30 minuta. Pokretanje linije s praznom pokretnom trakom može učiniti da kratka demonstracija izgleda zadovoljavajuće. Neravnoteža i dalje postoji.
Sada razmislite o potpunom zaustavljanju testera. Pri pretpostavljenoj dolaznoj brzini od 480/h, dijelovi stižu 8 u minuti. Istih 15 slobodnih pozicija osigurava samo 15 ÷ 8 = 1,875 minuta, oko 113 sekundi, prije nego što se taj međuspremnik napuni. Stopa akumulacije tijekom usporavanja i tijekom potpunog zaustavljanja je različita.
Ti su izračuni korisni samo ako su pozicije doista upotrebljive. Boca koja se prevrne, dodirne štitnik ili ne može zadržati potrebnu orijentaciju ne stvara važeći međuspremnik. Kontrole također trebaju dogovoreni odgovor prije nego što se dosegne granica sigurne akumulacije.
Provjerite geometriju kao i brzinu
Alati za vađenje i transporteri moraju rukovati dijelom u stvarnom stanju otpuštanja. Odredite ponovljivo mjesto držanja. Prije sljedećeg prijenosa provjerite pružaju li vrat, tijelo ili bljeskalica to mjesto i uklanja li ga obrezivanje. Značajka dostupna pri prvom preuzimanju možda neće postojati pri drugom.
Riješili bismo taj lanac podataka prije povećanja brzine stroja. Linija koja se prenosi razumnom brzinom i oporavlja predvidljivo je bolja proizvodna imovina od one kojoj je potrebno stalno ručno repozicioniranje. Preferirano rješenje može biti revidirani alat, drugačiji slijed prijenosa ili dodatni nizvodni kapacitet—a ne brži ciklus kalupljenja.
Na kraju, prebrojite prihvaćene kontejnere nakon dogovorene inspekcijske točke. Sačuvajte bruto brojke uzvodno za dijagnozu, ali ih nemojte koristiti kao brojku otpremnog učinka. Kinggleovtvornički vodič za prihvaćanjeobjašnjava zašto identitet proizvoda, granice brojanja i vrijeme promatranja pripadaju istom zapisu.
Dokažite da se linija može oporaviti i promijeniti proizvode
Glatki automatski rad dokazuje samo jedno radno stanje. Proizvodnja također uključuje nadopunjavanje, neuspjele prijenose, odbačene dijelove, blokirane transportere i izmjene proizvoda. Ti događaji zaslužuju mjesto u planu prihvaćanja jer odgovor određuje hoće li se stanica vratiti u kontroliranu proizvodnju.
S tvorničke strane, stavili bismo oporavak greške ispred uglađene demonstracije. Ako boca promaši preuzimanje, sljedeće pitanje nije koliko brzo je netko može vratiti. Pitanja su što je otkrilo promašaj, koji je pokret zaustavljen i kako stanica potvrđuje poznato stanje prije ponovnog pokretanja. Ponovljena korekcija ruke je simptom koji treba istražiti, a ne normalan automatski rad.
Kada se boca tankih stijenki prevrne nakon otpuštanja, provjerili bismo stanje držanja i potpore prije promjene nekoliko postavki procesa. Pregledajte krutost dijela pri prijenosu, kontaktne točke učvršćenja i redoslijed kretanja. Zatim isprobajte jednu kontroliranu korekciju i ponovno pregledajte dio. Veći pritisak stezanja može stvoriti drugačiji nedostatak umjesto da popravi prvi.
Ista se disciplina primjenjuje kada se otpadni otpad povećava. Sačuvajte pogođene uzorke i odredite položaj i vrijeme. Provjerite ispitnu brtvu i stanje učvršćenja uz oblikovani vrat i spojnicu. Ispitni priključak na curenje i spremnik koji curi zahtijevaju različite korekcije. Promjena recepture kalupljenja bez odvajanja tih uzroka može izgubiti vrijeme i sakriti grešku.
Definirajte oporavak prije nego što se greška dogodi
- Zabilježite početni kvar, zahvaćeni modul i položaj proizvoda.
- Dovedite ćeliju u stanje definirano odobrenim kontrolnim i sigurnosnim projektom.
- Neka ovlašteno osoblje otkloni kvar prema propisanom postupku izolacije i pristupa.
- Uskladite dijelove u položajima prijenosa, inspekcije i odbacivanja prije ponovnog pokretanja.
- Nastavite s dogovorenim redoslijedom oporavka, zatim provjerite potrebne provjere proizvoda.
Ovo su koraci planiranja, a ne dopuštenje za ulazak u zaštićenu opremu ili zaobilaženje blokade. Integrirana ćelija treba procjenu rizika koja pokriva interakcije modula i predvidive intervencije.ISO 12100:2010postavlja opća načela za procjenu rizika strojeva i smanjenje rizika; projekt također mora identificirati primjenjive zahtjeve specifične za stroj i odredište.
Spremljeni recept nije nužno potpuna promjena
Recept može pozvati temperaturu i pokrete kalupljenja dok berač, gnijezdo za podrezivanje i tester ostaju ručno podešeni. Pitajte koje su pozicije pohranjene, koje su motorizirane i koje zahtijevaju fizičku promjenu alata. Technedokumentacija za automatizaciju procesapruža industrijski primjer postavki povezanih s formatom za položaje odabirača, deflashinga i ispitivača curenja. To ilustrira opseg koji treba specificirati; ne uspostavlja te funkcije na svakom stroju.
Definirajte vrijeme prijelaza s konačnog prihvaćenog dijela jednog formata na prvi prihvaćeni dio sljedećeg, prema dogovorenoj metodi. Zasebno zabilježite rad alata, podešavanja, prijelaz materijala i otpuštanje kvalitete. Ovo otkriva što brže vraćanje recepta zapravo štedi, a što ostaje mehanički ili procesni zadatak.
Usporedite cijenu po prihvaćenom spremniku, a ne automatizirane oznake
Usporedbu poluautomatskog i potpuno automatskog stroja za puhanje treba započeti s istim proizvodom i rasporedom proizvodnje. U suprotnom, jeftinija ponuda može jednostavno isključiti rukovanje, ispitivanje ili pakiranje koje uključuje druga ponuda. Usporedite jednake granice isporuke prije usporedbe ukupne količine opreme.
Automatizacija je najbranjivija kada uklanja definirana ograničenja koja se ponavljaju. To može biti ručno uklanjanje bljeskalice, nedosljedan prijenos, teška primopredaja inspekcije ili operacija pakiranja koja ne može pratiti korak. Kupnja više automatizacije bez utvrđivanja ograničenja može dodati rad na održavanju i prelasku bez poboljšanja prihvaćenog izlaza.
Neka granica troška bude jednako široka kao granica izlaza
Trošak po prihvaćenom kontejneru = ukupni trošak unutar dogovorene granice proizvodnje ÷ prihvaćeni kontejneri isporučeni unutar te granice
Brojnik treba uključiti troškove koji su relevantni za usporedbu: materijal, rad, komunalije, alat, održavanje i odabrani kapital ili opći troškovi. Koristite istu računovodstvenu metodu za obje opcije. Nizvodni robot nije besplatan jer je njegova cijena izvan ponude stroja za kalupljenje.
Navedite ljudske zadatke koji se ponavljaju. Netko još uvijek može nadopuniti materijal, premjestiti otpad, uzorkovati dijelove, zamijeniti kartone, održavati alate i reagirati na alarme. Procijenite radno opterećenje tijekom normalne smjene, a ne samo dok se izvodi automatski slijed. Odlučite može li operater sigurno poslužiti više od jedne ćelije bez odgođenih provjera ili oporavka.
Potrošnja električne energije u kWh za razdoblje promatranja i prihvaćene posude iz tog razdoblja. Snaga u kW je drugačija veličina. Uključite dogovorene pomoćne uređaje kada uspoređujete kompletnu liniju, osobito ako se između prijedloga mijenja kompresor, hladnjak ili mlin. Thevodič za zahtjeve komunalnih uslugaobjašnjava zašto bi priključna snaga i radna potražnja također trebali ostati odvojeni.
Za česte promjene formata, ispitajte učvršćenja i rezervni alat potreban za svaki SKU. Niža početna cijena ćelije može se nadoknaditi teškim promjenama ili dijelovima dodatnog formata. Suprotno tome, sofisticirani sustav prijenosa može biti nepotreban za proizvode male količine s praktičnim ručnim doradnim putem.
Preporučujemo rangiranje prijedloga prema proizvodnom ograničenju koje uklanjaju, prihvaćenim rezultatima koje mogu provjeriti i ponavljajućem radu koji ostavljaju iza sebe. Automatiziranija ćelija zaslužuje svoje mjesto kada te prednosti odgovaraju stvarnom rasporedu tvornice. “Bespilotno” nije dovoljan financijski argument.
Zatražite osjetljive slučajeve radije nego univerzalni zahtjev za povratom. Usporedite očekivanu potražnju, nižu iskorištenost i češće promjene koristeći vlastite troškove kupca. To odluku o ulaganju čini korisnom čak i kada se promijeni obujam prodaje ili kombinacija proizvoda.
Odobrite konfiguraciju prije naručivanja
Pretvorite odabrani koncept u dogovoreni popis opreme, raspored ćelija i protokol prihvaćanja prije narudžbenice. Najskuplja nejasnoća često nije senzor koji nedostaje. To je granica za koju je svaka strana mislila da pripada nekoj drugoj.
Za projekt kompaktne boce,2 L platforma s jednom stanicomnudi konkretno polazište. Njegova objavljena omotnica kalupa i opcije s više otvora za manju bocu omogućuju početni pregled prikladnosti. Stvarni crtež, smola, raspored glave i nizvodni opseg određuju predloženu konstrukciju. Ne birajte tu konfiguraciju samo na temelju volumena.
Neka probna verzija odgovori na pitanja o kupnji
Ispitivanje treba koristiti dogovorenu definiciju proizvoda i uključivati operacije koje podržavaju navedeni učinak. Ako je ispitivanje curenja ili dotjerivanje dio granice isporuke, pokažite to s ćelijom umjesto predstavljanja nepovezanog samostalnog ciklusa. Sačuvajte identitet uzorka tamo gdje višestruki položaji mogu sakriti slab izlaz ili šupljinu.
Zapis o prihvaćanju trebao bi povezati svaku tvrdnju s metodom, ograničenjem i opaženim rezultatom. Riječ kao što je "položeno" bez temeljnog uvjeta ne može voditi puštanje u pogon u tvornici kupca. TheKinggle FAT vodičdaje potpuniji okvir za te dokaze.
- Izgradite identitet:stroj, alat, upravljačka verzija i uključeni moduli.
- Uvjeti ispitivanja:proizvod, smola, aktivni položaji i uvjeti uporabe.
- kvaliteta:kritična mjerenja, funkcionalna ispitivanja i razlozi odbijanja.
- Izvedba linije:prihvaćeno brojanje, razdoblje promatranja, zaustavljanja i intervencije.
- Oporavak:dogovoreni scenariji kvarova i demonstrirana sekvenca ponovnog pokretanja.
- Primopredaja:crteži, priručnici, informacije o alatima, sigurnosne kopije i otvorene stavke.
Odvojite prihvaćanje u tvornici od prihvaćanja na lokaciji gdje se usluge postrojenja ili oprema treće strane ne mogu reproducirati prije otpreme. Unaprijed odredite te preostale provjere i dodijelite odgovornost. Tvorničko ispitivanje ne bi trebalo tiho tvrditi da potvrđuje uvjete koje nije uključivalo.
Obuka mora pokrivati uobičajene operacije i poslove koje automatizacija ostavlja. Operateri moraju prepoznati neuspjeli prijenos, protumačiti početni alarm i slijediti odobrenu metodu oporavka. Za održavanje su potrebni crteži, podaci o potrošnim dijelovima i pristup potrebni za podupiranje ćelije.
Razgovarajte s Kinggleom o konfiguraciji automatskog ekstruzijskog puhanja.Pošaljite nacrt spremnika, stupanj smole, gotovu težinu, potrebne testove, raspored proizvodnje i planirane nizvodne operacije putemstranica za upite o projektu.
Kontakt:sales@kinggle.com · +86-574-87103665. Definirani proizvod i granica linije čine pregled konfiguracije korisnijim od zahtjeva za samom cijenom stroja.
Često postavljana pitanja
Je li automatski stroj za puhanje isto što i kompletna proizvodna linija?
Ne. Automatski stroj može kontrolirati pokrete oblikovanja dok uklanjanje proizvoda, podrezivanje, pregled ili pakiranje ostaju odvojeni. Kompletna proizvodna linija definira prijenos, kontrolu i granicu kvalitete između tih operacija. Zatražite popis opreme i raspored koji identificira svaki uključeni modul, ručni zadatak i izuzetu uslugu. Specifikacija kupnje, a ne riječ automatski, određuje što će stići.
Je li za potpuno automatski stroj za puhanje još uvijek potreban operater?
Da. Nadopunjavanje materijala, uzorkovanje kvalitete, izmjene alata, održavanje i oporavak od kvarova i dalje zahtijevaju dodijeljene odgovornosti. Automatizacija može ukloniti ponavljajuće rukovanje bez uklanjanja svakog proizvodnog zadatka. Planirajte osoblje oko cijele smjene i stvarnog rasporeda usluge, uključujući pakiranje i rukovanje otpadom. Ne izvodite procjenu rada iz kratke demonstracije u kojoj pomoćno osoblje ostaje izvan okvira kamere.
Jesu li automatsko uklanjanje svjetla, ispitivanje curenja boce i pakiranje uključeni kao standard?
Nemojte pretpostavljati da jesu. Ponuda treba identificirati svaku operaciju, isporučenu opremu, alate specifične za proizvod, metodu ispitivanja i način odbacivanja. Jedinica za van nije uređaj za ispitivanje curenja, a automatska transportna traka nije automatski sustav za pakiranje. Za svaki citirani modul pitajte koji nedovršeni uvjet prima i koji prihvaćeni uvjet isporučuje.
Može li se postojeći stroj za ekstruzijsko puhanje automatizirati?
Moguće, ali izvedivost ovisi o postojećem sustavu upravljanja, zaštiti, raspoloživom prostoru, otvaranju kalupa, puštanju proizvoda i rasporedu prijenosa. Dio također mora odgovarati predloženim učvršćenjima za hvatanje, podrezivanje i inspekciju. Pregledajte cijelu ćeliju prije nego što zasebno kupite robota ili pokretnu traku. Naknada bi trebala uključivati definiranu odgovornost integracije, ažuriranu procjenu rizika i dogovoreno ispitivanje proizvodnje.
Kako bi kupci trebali provjeriti učinak automatske linije?
Brojite prihvaćene spremnike na dogovorenoj konačnoj točki pražnjenja tijekom definiranog razdoblja promatranja. Identificirajte smolu, proizvod, kalup, aktivne položaje, alate i uključene nizvodne operacije. Vodite u evidenciju odbijanja, zaustavljanja i ručne intervencije. Izvijestite o bruto proizvodnji kalupa odvojeno od prihvaćenog izlaza linije. Kataloška vrijednost suhog ciklusa nije zamjena za ovu probnu proizvodnju.